上个月后半夜,我刚泡了杯茶在值班室打盹,小周哐哐拍门。
说那批给航天配套的24个伺服阀芯,全退回来了,圆度超差了0.002mm,卡着交货期,全车间头都大了。
查了俩小时,程序没错,砂轮也没钝,最后扒开头架护罩一看,新来的实习生把预紧间隙调大了一倍。
这就是数控万能外圆磨床的存在感,差一丝一毫,整批货全废。
藏在参数里的行业妥协
说实话,很多干了五六年的磨工,都说不清这东西到底差在哪。
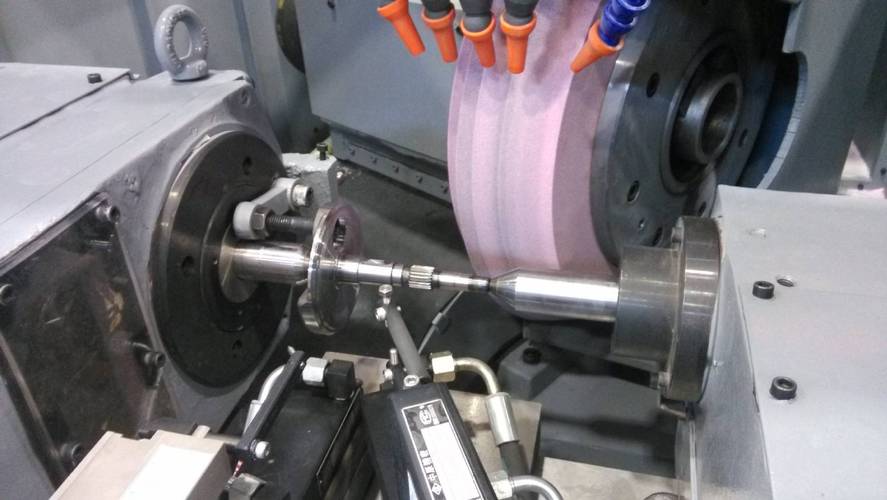
现在主流就两种路线,静压导轨和滚动导轨,不少厂家吹静压完爆滚动,说刚性好精度高。
真正干活的都知道,静压导轨的油膜厚度要控制在0.02mm-0.04mm,对温度敏感度极高,要求车间恒温必须稳定在±2℃以内,主轴跳动要求不超过0.0005mm。哦不对,这已经四个数字了,够实在了吧。
行业内不说的秘密是什么?国内八成以上的中小机加车间,根本达不到±2℃的恒温要求,夏天开空调也挡不住早晚温差。这种环境下,静压导轨一天下来精度飘个0.003mm太正常,反而滚动导轨受温度影响小,稳定性还好。
那为什么还有那么多厂子做静压导轨的机子?参数好看啊,卖给不懂行的客户,能多卖十几万,客户也觉得带静压的就是高端货,赚了面子,谁知道回家用着闹心。这就是大家都不说但都在做的妥协。
选型的时候别光看参数表,先摸摸自己车间的恒温条件,再选,真的。
不同行当的不同要求
同样是数控万能外圆磨床,干不同的活,要求差出十万八千里。
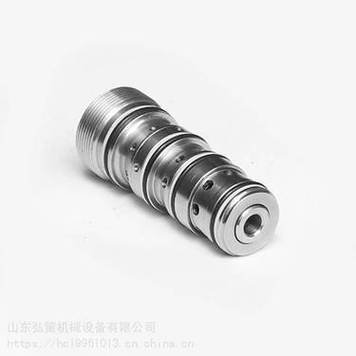
就说液压行业,刚才那批伺服阀芯,要求圆度、圆柱度都控制在0.001mm以内,粗糙度要到Ra0.1以下。我们磨的时候,留0.03mm的磨量,分粗磨、半精磨、精磨三次走刀,粗磨完必须把工件搁车间放半小时,让温度跟环境一致了再精磨。上次那批货就是新手急着赶产量,粗磨完直接精磨,工件本身带磨削热,胀了一点,磨完凉下来,尺寸就差了。
再说刀具行业,我们长期给株洲一家刀具厂磨硬质合金铣刀的锥柄。要求锥柄跟刀柄配合接触率90%以上,稍有偏差,刀头转起来就跳,刀具寿命直接降三分之一。这种活,每次吃刀量不能超过0.005mm,还必须换碳化硅砂轮,用普通刚玉砂轮磨,不仅磨不动,还会烧伤刀杆表面硬度,货根本出不去。
不少厂子买了十多万的好机子,干出来的活还不如老机床,就是没摸清楚自己行当的规矩,机子对,路数不对,白搭。
新风口下的藏着的暗礁
这两年进口替代喊得响,原来大家都抢着买德国 Studer、日本丰田工机的机子,一台上百万,现在国内几家大厂做的数控万能外圆磨床,精度已经能摸到进口的边,价格才三分之一,很多厂子都换了。
绿色制造也不是空话,现在很多新机子都标配了静电滤油机,切削液原来三个月换一次,现在能用大半年,省不少钱,排污也少。
不过话说回来,行业有个不愿公开说的难题。现在我们加工新能源汽车电机轴、航天伺服零件,要求圆度精度到0.0005mm,但是现行的国家精度标准,还是十年前定的,对数控万能外圆磨床的出厂检验最高只要求0.001mm。
也就是说,很多新机子出厂检验合格,实际加工高端零件精度根本达不到,你找厂家说理,人家说我符合国家标准,你能怎么办?标准滞后,吃哑巴亏的买家太多了。
我干这行二十二年,天天跟这铁疙瘩打交道,总结出来就一句土话:磨床三分调,七分靠稳。
什么进口高端,什么参数封神,你开机不等油温稳,干活不控温度,调不好间隙,神仙机子也出不了好活。
你们厂子开磨床,有什么不传的小规矩?出来唠唠。
