上个月刚上班,门卫就喊我去门口。
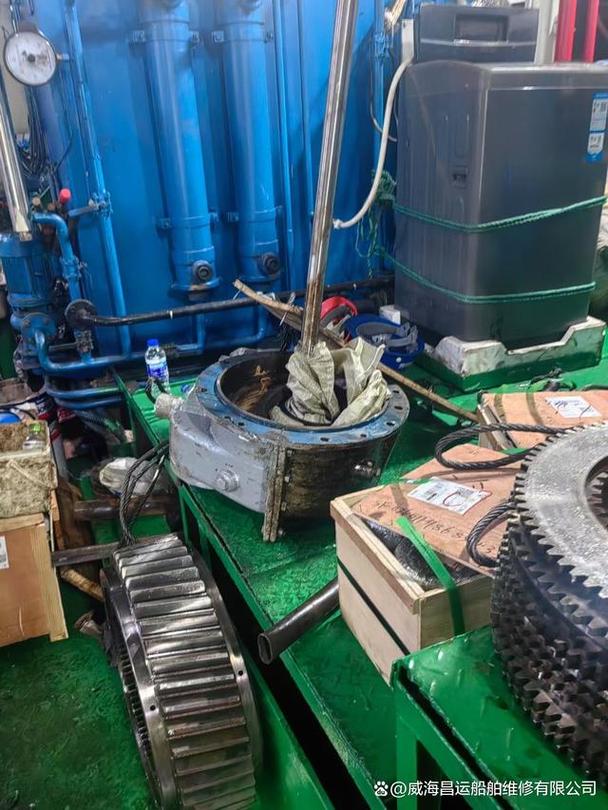
拉过来一台撞得歪歪扭扭的齿轮箱,蒙着半厘米厚的黑油,客户一张脸比齿轮箱还黑。
拆开一看,三个齿齐根断了,茬口白得扎眼。客户说,这台刚用18个月,是给煤矿刮板输送机配的,当初图便宜比我们报价少八万,就买了别家的,这下停产三天,损失快两百万了。
我摸着断齿茬口,没说话。又是偷工减料的假硬齿面。
硬齿面重载工业齿轮箱的门道,不在参数表上
很多人以为,齿面硬度够就是硬齿面,不对。
要扛得住十几兆牛的冲击,要连续跑几万小时不出问题,核心就三点。
第一,齿面成品硬度得达到HRC58以上,差一度,接触疲劳寿命就能掉一成。第二,渗碳层深度得控制在齿轮模数的15%到20%之间,浅了容易磨穿,深了齿芯会脆,断齿就是这么来的。第三,齿面接触疲劳强度得大于1100MPa,这是硬指标,达不到就别碰重载工况。
现在主流有两种工艺路线,渗碳淬火和感应淬火。
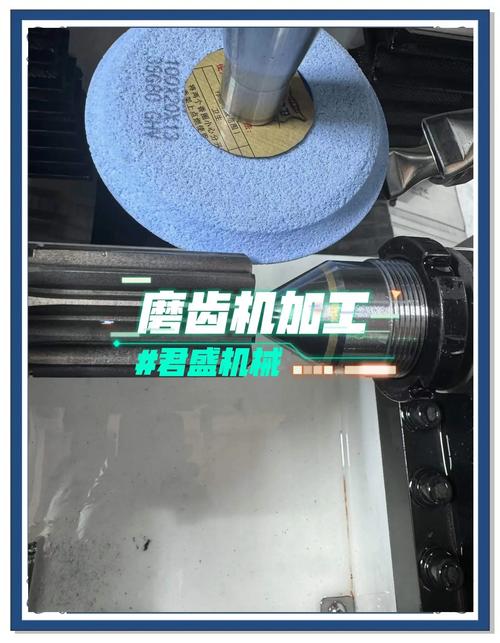
渗碳淬火整齿渗,硬度均匀,韧性好,就是变形难控制,磨齿的时候吃刀量大,成本要比感应淬火高近两成。感应淬火变形小,磨齿成本低,就是硬化层只在齿面,齿根应力最大的地方,硬度往往上不去。
说实话,行业内有个不说的妥协。
很多小厂标注都是硬齿面,其实只淬受力的齿面,齿根那一块直接省了淬火工序。你拿去测齿面硬度,确实达标,谁会闲着没事去测齿根呢?成本一下降三成,卖给不懂行的用户,出了问题就推给你工况不好。
不同场景用的,根本不是同一款产品
露天煤矿的刮板输送机,要的就是抗冲击。
前年给晋北一个露天矿做替换箱,矿上要求启动转矩就得是额定转矩的2.7倍,为啥?井下刮板经常卡大块煤,一卡就是满负荷冲击,软一点直接断齿。我们做的时候,整齿渗碳,齿根额外做了补强,磨齿后精度控制在GB6级,价格只有进口原厂的一半,到现在用了五年,除了定期换油,一点问题没有。
换到钢铁厂的热轧主齿轮箱,要求又变了。
去年山东某钢厂的连铸机齿轮箱坏了找我们,那个工况我第一次去看都咋舌,离钢坯不到十米,箱体表面夏天能到58度,24小时连续转,停一小时就是几十万的损失。这里要求的不是光硬,还要耐温变形,齿面粗糙度得低于Ra0.8,我们跑合就整整跑了72小时,配合间隙比常规标准多放了两丝,就是留够热胀的余量,现在四年过去了,用户说振动值比原来进口的还小。
风口上的进口替代,藏着没说的暗礁
这几年进口替代喊得响,正经厂家的工艺确实起来了。
我们现在做的齿面修形工艺,能比不修的降低3%左右的传动损耗,符合绿色制造的要求,给好几个国家级大项目做了替换,性能不比进口差,价格省一半。这是好事,终于不用看老外脸色卡脖子了。
不过话说回来,有个难题行业里没人愿意公开说。
现在用的国家标准还是十多年前的,对于10兆瓦以上的超大硬齿面重载工业齿轮箱,根本没有对应的全功率疲劳测试标准。很多厂家做出来,只做个空载台架试验,就敢标十年寿命,满负荷运行到底能扛几年,谁心里也没底。出了问题全推给用户使用不当,用户花了大价钱,吃了亏都没地方说理去。
标准滞后,夹着浑水摸鱼的,最后坑的是正经做产品的,也坑了终端用户。
昨天我在磨齿岗教徒弟,跟他说我干了23年总结的土话:齿面硬不算硬,齿根硬才是真硬。
你参数表写得再漂亮,偷了齿根淬火的工序,到时候该断还是断,谁也救不了。
干工业这行,从来都是一分钱一分货,贪小便宜吃大亏的,我见得太多了。
你们在现场碰到过哪些标注硬齿面实际偷工减料的坑?不妨出来聊聊。
