昨天刚下班,就被堵在车间门口。
山东过来的客户,牛仔裤上还沾着矿上的黑泥,拍着车上拉回来的废泵吼,说换上去才一千二百小时,就抱轴了,整台挖机趴窝半个月,亏了几十万。
我蹲下来摸了摸磨得发亮的缸孔,没说话。
这玩意儿就是这样,好的能陪你挖十年矿,差的一千小时就能让你赔本。闭式回路高压轴向柱塞泵,整机厂说它是核心动力源,修机的都说它是祖宗,出问题就得全拆,半条命没了。
藏在缸体里的门道
说实话,很多刚入行的小孩,只知道看样本上的排量压力,根本不知道这里头的弯弯绕。
它跟开式泵不一样,压力油做完功不回油箱,直接回到泵的吸油口,整个回路是闭着的。
现在主流的工业级产品,额定压力能到35MPa,常用排量从10cc到250cc覆盖绝大多数场景,变量机构的响应速度要求不超过100ms,慢一点动作就晃得厉害。
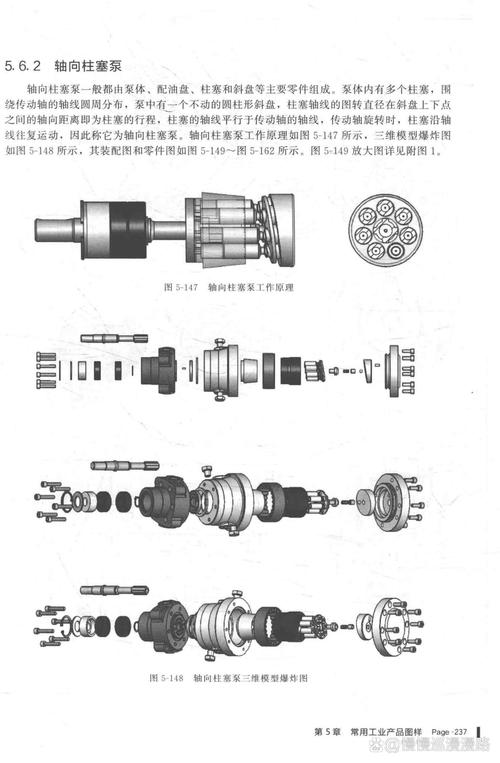
现在行业里主流走两条路,缸体材料选铸铁还是锻铝。
铸铁便宜,耐磨,抗污染,拿凿子敲都不容易坏,缺点是重,转子惯量大,高速变载的时候响应慢,整机油耗也上去了。
锻铝轻,比铸铁轻三分之一还多,惯量小,响应快,油耗能降两个点,但是铝本身软,磨不住柱塞。
不过话说回来,行业内通常不说但实际在做的妥协是什么?绝大多数做锻铝缸体的厂家,都会偷偷在缸孔内壁镀一层0.1到0.2毫米的硬铬,对外就说自己用了什么新型铝合金配方。
这事儿吧,说坏也不坏,看用在什么地方。要是工况干净,载荷稳定,用个五六年没问题,成本还比全铸铁缸体低一点,能卖个好价格。要是工况脏,载荷波动大,镀层磨穿了,缸孔三天就拉成花脸,直接抱轴。
不同场子不同玩法
我干了二十年,碰过各种各样的应用,这泵没有绝对的好坏,只有合不合适。
就说矿山工程机械的行走驱动。
去年东北那批矿上的挖机,天天拉满煤爬坡,油里动不动就进粉尘,污染度比标准要求高两个等级。之前有人图便宜,换了一批小厂的锻铝镀络泵,不到一千五百小时,一半都出问题了。换我们的铸铁缸体泵,现在八千多小时了,渗油量都在允许范围内,啥事没有。
换个场景,风电变桨系统。
去年内蒙那个风场项目,泵装在百米高的塔筒顶部,每减重一公斤,塔筒的制造成本能省好几百。这里工况干净,油液一年换一次,污染极小,变桨动作一天也没多少次,载荷波动不大。我们就给配了锻铝镀络的泵,比进口铸铁泵轻了12公斤,响应速度还快了20ms,价格只有进口的三分之一,现在用了三年多,零故障。
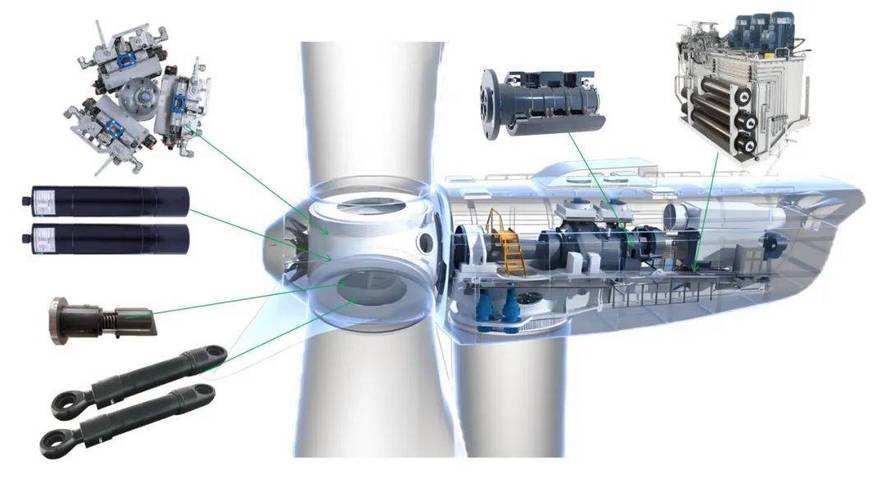
你看,同样的工艺,放对地方就是宝,放错地方就是坑。
风口上的暗坑
这两年进口替代喊得响,好多国内厂都起来了,能做到35MPa的也不少,本来是好事。
但是有个行业内不愿公开的难题,我今天说出来,不怕得罪人。
现在国内的产品标准还是很多年前定的,跑合工艺要求跟开式泵没差,都是48小时低载荷匀速跑合。
可闭式回路高压轴向柱塞泵,需要的是变载荷跑合,要从10%到100%排量反复变载跑12小时,才能让柱塞和缸孔充分贴合,把加工残留的毛刺磨掉,后续用才稳。
很多厂家为了赶产能,降成本,直接按旧标准走,低载荷跑合完就出厂。前一千小时用着啥事没有,过了一千小时,磨损突然加剧,漏油量蹭蹭涨,用不了多久就废了。客户还怪自己保养不好,哪知道是出厂前跑合就没做好。
绿色制造现在讲能效,闭式泵本身比开式泵能效高五到八个点,全生命周期下来省的电费油钱,早就超过采购差价了,可好多客户只看第一次买花多少钱,就是不认这个账,没办法。
我今天蹲在车间门口,摸那台废泵的时候就在想。
我们干一线的,从来不信什么参数对标,进口替代不是说把参数做的跟进口一样就完事儿了。
老辈传下来一句话:买泵别光看参数牌,掂掂分量摸温度,一分适配一分货。
各位同行,你们碰到过参数一模一样,用起来差出十万八千里的闭式回路高压轴向柱塞泵吗?
