昨天刚送走一个山东来的客户,工装裤上还沾着黑煤渣,一进办公室就拍桌子。
“李工,你给评评理!”
三年前图便宜,比市场价低了二十多万,换了个小厂的压滤机,昨天主梁断了,整整停产三天,光洗煤压船的违约金就赔了十八万。
这不,拉着断成两截的钢板过来找说法了。
这不就是压滤机厂家的存在感?你选对了,十年八年听不到响,选不对,能把老板亏得裤衩都不剩。
选压滤机,别光看价格,得摸透厂家藏的猫腻
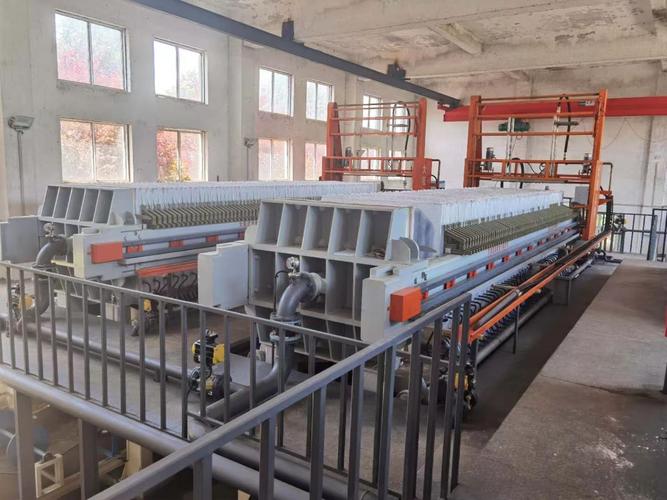
压滤机看着笨,就是一堆钢板加一堆滤板,实则门道全在厂家下料和工艺里。
给你说三个实打实的数,你就能对比出好坏。
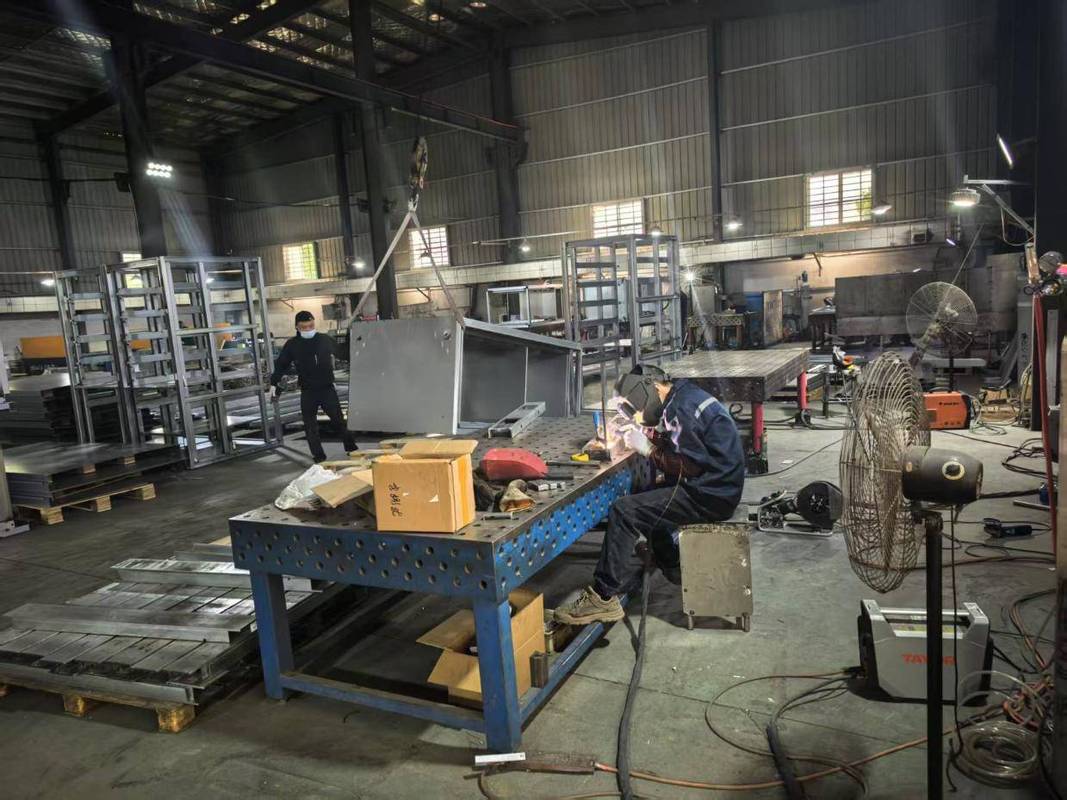
正规大厂家做100平方厢式压滤机的主梁,用的是35mm厚的Q355钢板整体切割。小厂呢?大多用22mm的,还偷着在非受力面刨薄几毫米,重量差能到三吨多,成本一下就下来了。
压榨压力这块,正规厂家合格的厢式压滤机,最高稳定压榨压力能到16MPa,虚标不超过两个数。很多小厂直接标25MPa,实际运行到10MPa,滤板就开始变形漏液。
再说滤布,食品加工和精细化工要求滤布开孔率不低于28%,才能保证滤液澄清度,小厂给你用18%开孔的,便宜是便宜,三天两头堵,清一次大半天,产量掉得厉害。
现在主流的主梁工艺,有两种:整体下料切割,和分段焊接拼接。
整体下料的好处是应力均匀,用上十五年都不会断,坏处就是原材料利用率低,成本比分段焊接贵15%左右。
分段焊接呢?省料,便宜,但是焊缝位置天生应力集中,遇上每天连续运行的工况,三五年就容易裂。
说实话,这就是行业内通常不说但实际在做的妥协。只要客户把价格压得狠,十个厂家有八个会偷偷换成分段焊接,还对外说工艺和大厂一模一样。
外行根本看不出来,等出问题早就过了保修期了。
不同行业用压滤机,要求差得能绕车间一圈
洗煤行业算一个,我给你说个真事。
去年山西吕梁一个私营洗煤厂找过来,说原来的压滤机每天堵三四次,清一次就得一个小时,产能上不去,客户天天催货。
我过去一看,原来是那个压滤机厂家根本不懂洗煤行业的要求,把滤板间隙留成了5mm。洗煤的入料粒度是0-50mm,大颗粒多,间隙留小了可不堵嘛。
后来给他们改了,间隙调到12mm,换了粗纱滤布,现在每天至少省出两个小时生产,老板说一个月多赚小二十万。
再说电镀污泥处理,这又是另一个要求。
温州那个电镀工业园的客户,前年过来找我的时候,刚挨了环保十万块的罚款。
原来他们之前找的压滤机厂家,为了省成本,给用了普通丙纶滤布,压榨压力只给到8MPa,压出来的污泥含水率太高,滤液COD冲到800多,远远超过500的排放标准。
后来换了我们给配的复丝防静电滤布,压榨压力提到12MPa,出水直接达标,污泥含水率降了8个点,拉运处理费一年省了十几万。
进口替代热起来,藏着不少行业不愿意说的暗礁
这两年不少原来买进口压滤机的客户,都转来找国内厂家了。
说实话,现在国内头部压滤机厂家的技术,真的不差,核心参数完全能对标进口,价格能省一半还多,售后响应还快,这是好事。
但是有个事儿,行业内没人愿意公开说。
现在咱们国家压滤机滤板的执行标准,还是十年前定的,只要求检测出厂的静态强度,根本没要求测长期湿热腐蚀环境下的老化速率。
什么意思呢?就是很多厂家用回收PP料加全新料掺着做滤板,出厂测强度完全合格,能过标准。但是用个两三年,回收料就老化变脆,一开压就裂,漏得满地都是。
你去找厂家,人家说标准就是这样,我出厂合格了,坏了是你使用不当。
说白了,就是标准滞后带来的风险,普通客户根本防不住。
我见过不少客户,贪便宜买了这种滤板,两年换一套,算下来比买全新料的还贵。
不过话说回来,现在也有不少头部厂家开始自己加内控标准,要求老化测试达标才能出厂,但这块还没成行业规则,全看厂家良心。
我今天还在车间跟徒弟说,干了20年压滤机,我总结的土话就是:压滤机好不好,全看厂家敢不敢往料里下本钱。
别听那些销售说什么黑科技新工艺,你摸摸主梁的厚度,问问滤板用的是什么料,比什么都强。
对了,你们干这行这么多年,有没有遇到过压滤机厂家偷工减料的坑?不妨留个言,咱们同行唠唠。
