2026-11-16 14:39:12 分类:商机
凌晨两点,装配线班长一脚踹开计量室门。“这批泵壳全装不上,止口抱死,螺栓孔差半个眼!”我正打瞌睡。三坐标开机,测头擦干净,一测。位置度0.18 mm。图纸要求0.05。加工中心操作工不服,说程序没问题。刀具是新的。夹具也没动。可数字摆在那儿。三坐标平时没人搭理,出事了全找它。对吧?这玩意儿就像车间里的镜子,照出来的是加工、夹具、温度、人心,不只是尺寸。
测头一碰,数字不撒谎,可你得会问
三坐标测量,说穿了不复杂。测头碰一下工件表面,机器记下X、Y、Z三个坐标。碰得够多,软件就能拟合出圆、圆柱、平面、曲面。原理简单。可现场全是你想不到的坑。比如测力,触发式测头一般0.1 N左右,扫描测头可能0.05 N到0.2 N。别小看这点力。薄壁件一压就变形,测出来是测头压下去的形状,不是自由状态。还有温度。标准计量室20±1°C。车间呢?夏天能到32°C。铝件热膨胀系数23×10^-6/°C,一米长的铝件,温差10°C,尺寸就飘0.23 mm。这还测什么?所以行业内通常不说但实际在做的妥协——等温时间不够,就开温度补偿。补偿靠材料系数,可工件内部温度根本没均匀。测的是“表皮尺寸”。还有人把标准球校准当万能药。早上校准一次,中午漂了也不管。说实话,三坐标精度标称MPE_E0 1.8+L/350 μm,那是实验室条件。车间里能稳住0.005 mm,已经烧高香。
选型也一样。桥式机刚性好,适合车间,但占地大,工件得搬上去。关节臂灵活,能到现场测大件,可精度差一截,重复性可能0.02 mm往上。汽车零部件批量线,通常选桥式加自动上下料。航空叶片、模具,可能选高精度桥式加扫描测头。触发测头和扫描测头怎么选?触发采点慢,但单点准。扫描快,点云密,可对表面粗糙度、测头标定要求高。行业内实测:扫描测头测叶轮,两分钟能采几万个点。触发测头打一个截面,可能二十分钟。可扫描数据滤波一过度,超差特征就没了。对吧?数据多不代表真相多。
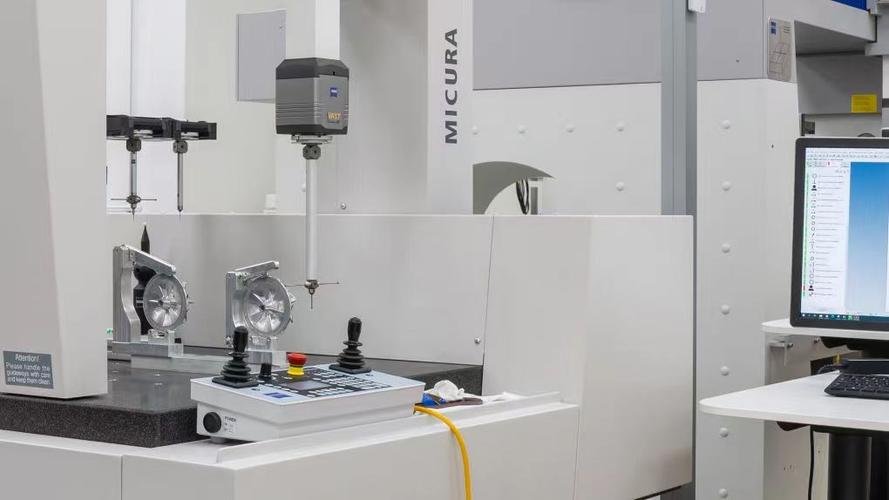
 三坐标测量机在机械车间检测发动机缸体
汽车要快,航空要命,根本不是一套打法
汽车行业,节拍就是钱。发动机缸体、变速器壳体、转向节,一天几百件。三坐标通常放在恒温间,但线边在线测量越来越常见。要求什么?重复性、防油污、快。夹具定位得跟生产线一致。测孔位置度、平面度、同轴度。某厂缸体线,客户要求位置度CPK≥1.33。开始只有1.0。加工中心说没问题,刀具说没问题。三坐标天天测,数据就是不稳。后来查了三天,发现是夹具定位销磨损了0.03 mm。换销后,CPK干到1.67。你看,三坐标没修机床,可它把根刨出来了。
航空就另一个极端。叶片、叶盘、机匣,自由曲面,轮廓度0.03 mm,甚至更严。温度、振动、测针数量、基准建立,全是命门。我见过一个叶片案例。三坐标报告说叶身超差0.02 mm。车间要报废。老师傅不舍得,拿下来重新建基准。图纸要求A-B基准,实际检测时按叶根缘板找正。再测,合格。问题不在叶片,在基准。航空件很多是三坐标“测死”的,不是加工死的。差异化在哪?汽车要节拍、要SPC、要自动化。航空要精度、要溯源性、要扫描点云比对CAD。一个像快餐,一个像手术。拿汽车那套快节奏去测航空,数据好看,风险巨大。
 三坐标测量机扫描航空发动机叶片点云
智能制造喊得响,暗礁也真扎人
现在都讲在线测量、机器人上下料、AI补偿。方向没错。三坐标接入MES,数据直接闭环到加工中心,刀补自动调。听着很美。可暗礁在哪?测量软件算法黑箱。同一组点,不同品牌软件拟合出来的圆度能差0.002 mm。你说谁对?ISO 10360验收,测的是标准器。实际工件形状复杂,滤波、拟合、基准,全是选择。标准滞后也麻烦。增材制造、复合材料、薄壁件,测力一压就变形。现行标准没规定这种动态变形怎么算。还有进口替代。国产三坐标进步快,价格香。可核心测头、光栅尺、控制系统,有些还是靠外购。某厂换国产在线机,前三个月挺好。到了夏天,车间30°C,测值开始飘。找不到原因。后来加装空调,好了。不是机器不行,是环境没给够。绿色制造也一样,少切削液、干切,可三坐标空调恒温耗电没人算。测量精度上去了,电费也上去了。
行业内不愿公开的难题?很多三坐标报告,只对“合格”负责,不对“真实”负责。客户审核前,测一遍,调基准、挑点、滤波,报告漂亮。平时呢?三坐标落灰。或者只测几个关键尺寸,超差就修数据。这话难听。可你到车间问问,有没有?标准滞后带来的风险,就是大家用老尺子量新东西。量不准,还都签字。
老师傅土话:测头没擦,等于白测;工件没凉,别急着量
回到车间。三坐标不是尺子。它是面镜子。照加工,照夹具,照温度,也照人心。老师傅有句土话:测头没擦,等于白测;工件没凉,别急着量。听着糙。真管用。等温、清洁、装夹、基准,这四样比软件里的高级算法重要得多。还有,三坐标怕震。冲床一开,测值跳舞。怕脏。切削液一沾,测头红宝石球上全是膜。怕急。操作工催,编程员慌,基准随便建,测完还不如不测。
你们厂的三坐标,到底是裁判,还是背锅侠?在线测量数据,敢不敢直接闭环补偿?来,评论区聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:三坐标测量:车间老法师的几句大实话,别等废品堆成山才想起它
文章链接:https://www.yxqcspc.com/19591/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
