前年冬天,河北一个风电场客户半夜给我打电话,说塔筒法兰漏油。我问他螺栓复紧过没有。他说紧了,按说明书拧的。我问多少牛米。他说没用扭矩扳手,老师傅凭手感。
我当时心里就咯噔一下。
后来拆开一看,好嘛,几十颗M36的高强螺栓,有三成已经松了。剩下的里头,有几颗螺纹已经被拉毛了——不是没拧紧,是拧过了。你瞧,预紧力这东西,少了不行,多了也不行。真是让人又爱又恨。
拧紧螺栓,到底在拧什么
很多人以为拧螺栓就是把它拧到不动为止。错。大错。
螺栓连接的本质,是让螺栓产生一个拉力,把两个被连接件死死夹住。这个拉力,就是预紧力。它看不见,摸不着,但决定了这个连接能不能扛住振动、冲击、温度变化。
打个比方。你用手攥一个鸡蛋。攥太松,鸡蛋掉地上碎了。攥太紧,咔嚓,也碎了。预紧力就是那个恰到好处的握力。问题是,鸡蛋不会告诉你它什么时候要碎。
螺栓也一样。
业内有个粗略的算法:预紧力一般取螺栓屈服强度的60%到70%。比如一颗10.9级的M20螺栓,屈服强度大约940兆帕,预紧力目标值大概在180千牛左右。换算成扭矩,扭矩系数按0.12算,拧紧力矩大约430牛米。这数字看着不大,但你用普通扳手加加力杆,俩小伙子站上去踩,也就这个量级。

关键问题来了。扭矩和预紧力的关系,并不是线性的。你拧到430牛米,实际预紧力可能是150千牛,也可能是210千牛。散差能有±30%。为什么?摩擦系数在捣鬼。螺纹表面的润滑状态、镀层厚度、甚至当天的湿度,都在悄悄改变摩擦系数。
这就是为什么飞机和风电行业更爱用液压拉伸器——直接拉长螺栓,用伸长量反推预紧力。精度能做到±5%以内。但贵啊。一台液压拉伸泵,够买几十把扭矩扳手了。而且效率低,一颗一颗拉,风电塔筒上一百多颗螺栓,拉一遍得大半天。
说句行业内不太愿意摆到台面上的话:大部分普通机械连接,扭矩法就够了。什么超声波测预紧力、应变片法,那是实验室和关键部位才用的。你在车间里给减速机地脚螺栓拧紧,用扭矩扳手打到规定值,没人会要求你用液压拉伸。成本和精度的平衡,永远是工程现场最现实的妥协。
同一个预紧力,不同的命
我干过几年汽车零部件。发动机缸盖螺栓的拧紧,那叫一个讲究。
缸盖螺栓要承受燃烧爆发压力、热膨胀、还有反复的冷热循环。预紧力不够,缸垫冲了,冷却液窜进气缸,发动机直接报废。预紧力太大,缸体螺纹孔拉裂,整个缸体报废。更麻烦的是,缸盖是铝合金的,螺栓是钢的,热膨胀系数差了一倍。冷车和热车状态下,预紧力能差20%以上。
所以缸盖螺栓很多时候用扭矩加转角法。先拧到一个较小的扭矩,比如50牛米,然后再转一个角度,比如90度。这个转角法,实际上是把螺栓拧到屈服点附近,利用材料的塑性变形来保证预紧力的一致。听着有点悬,但实际效果比纯扭矩法稳定得多。
有个真实的案例。某自主品牌发动机,早期用纯扭矩法拧缸盖螺栓,售后反馈缸垫渗漏率偏高。后来改成扭矩加转角,同一批螺栓、同一台拧紧机,渗漏率直接降了六成。你说这找谁说理去?
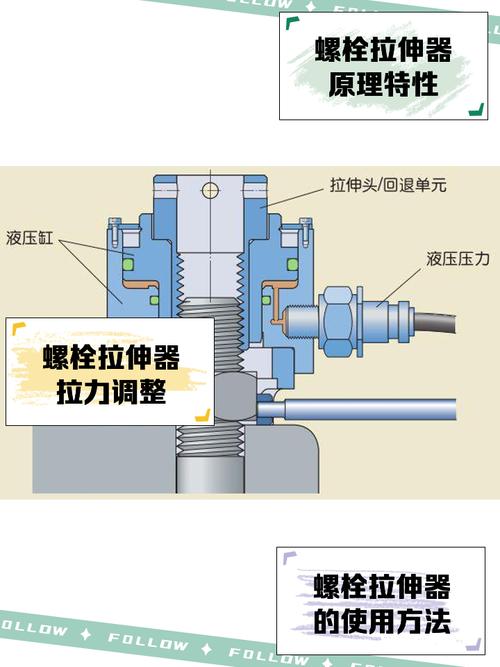
再看风电行业。塔筒法兰连接,螺栓数量多、直径大、而且常年承受交变载荷。一颗M42的螺栓,预紧力要到500千牛以上。更头疼的是,塔筒是分段的,法兰面平行度有误差,螺栓拧紧顺序不对,法兰面就会张口。张口之后,螺栓受到的就不是纯拉力了,还有弯矩。疲劳寿命直接打对折。
所以风电螺栓的拧紧顺序,是星形对称、分多步加载。先30%,再60%,再100%。每一步都要按对角顺序来。我见过一个施工队图省事,从一边顺着拧过去,结果法兰面翘了,最后所有螺栓全部拆掉重来。白白耽误三天工期。
新趋势里藏着的老问题
这几年大家都在聊智能制造。螺栓拧紧也赶时髦,电动拧紧轴、无线扭矩传感器、数据上传云端,听着挺唬人。
确实有进步。以前拧紧数据靠人记,现在自动存档。以前出了质量问题靠翻记录,现在直接调曲线。但有个行业内不愿公开的难题:传感器会漂移。
你买一把带扭矩传感器的电动扳手,刚校准的时候精度很高,±3%。用了半年,可能就变成±8%了。为什么?应变片老化、温度变化、甚至拧紧时的反作用力,都会让读数慢慢偏掉。问题是,很多工厂没有定期校准的制度。校准一次要停机、要送检、要花钱。生产任务那么紧,谁愿意停?
还有标准滞后的问题。现在很多主机厂要求供应商提供拧紧曲线,但验收标准还是老一套——只看最终扭矩值。曲线长什么样,没人在意。可实际上,曲线里藏着很多信息。拧紧过程中扭矩突然下降,可能是螺纹滑牙了。扭矩上升太快,可能是螺栓和被连接件之间有异物。这些,最终扭矩值都看不出来。
再说进口替代。国产电动拧紧工具这几年进步很快,有些品牌精度已经能做到±5%以内,价格只有进口的三分之一。但说实话,耐久性还是有差距。进口拧紧轴能拧几十万次,国产的可能几万次就开始出问题。对于普通装配线,够用了。对于发动机缸盖这种关键工位,很多厂还是咬牙买进口的。
说白了,不是不想用国产,是不敢拿产品质量赌。
老师傅的土办法,有时候比仪器还准
回到开头那个风电场的事。后来我去了现场,带着扭矩扳手和几个老师傅。复紧的时候,有个干了三十年的老师傅跟我说了一句话,我记到现在。
他说:“拧螺栓不是拧到底,是拧到它‘哼’一声。”
什么叫“哼”一声?就是螺栓被拉伸到一定程度时,你继续拧,扳手会有一个突然变沉的感觉。那个感觉,就是螺栓开始进入弹性极限附近了。有经验的工人,凭手感能判断个八九不离十。当然,这不是让你不用扭矩扳手。而是说,你得知道扭矩扳手读数背后的那个“感觉”是什么。
预紧力这东西,理论算得再准,到了现场,摩擦系数、温度、操作手法、甚至螺栓的批次,都会给你惊喜。仪器要信,但不能全信。手感要练,但不能只靠手感。
最后问一句:你们厂里那些关键螺栓,上一次校准扭矩扳手是什么时候?你确定拧紧机上显示的扭矩值,就是螺栓真正受到的预紧力吗?
