凌晨两点,我被电话吵醒。值夜班的小刘声音都在抖——“师傅,出事了,三号线的气缸全趴了,一批阀体全报废。”
我赶到车间,一看压力表,指针在0.42到0.58兆帕之间来回晃,跟抽风似的。夹具夹紧力忽大忽小,工件直接被铣刀啃飞了两件。地上还躺着俩撞碎的合金刀头。
你说气不气人。白天还好好的,一到后半夜就犯病。
这就是气动波动。搞机械的人一辈子都在跟它斗智斗勇,但很多人压根没把它当回事——直到出了废品,挨了罚款。
那股子“喘气”的劲儿,到底从哪来的
别一听“波动”俩字就头疼。说白了,气动系统就跟人的肺一样,得有进有出,还得稳。压缩空气从空压站出来,经过干燥机、过滤器、减压阀、油雾器,最后到气缸、气爪、气马达——这一路上,任何一个环节打个喷嚏,末端就得重感冒。
最常见的是管路容积太小。我们有个老设备,厂里为了省地方,把储气罐从500升换成了200升。结果呢?十台气缸同时动作,压力瞬间掉到0.35兆帕。气缸爬行、无力、到位信号乱跳。
还有管径。你猜我们车间那根主管多粗?三寸。理论上够用。可实际跑起来,弯头、三通、变径加起来十几处,局部阻力把压力吃得干干净净。冬天更惨,冷凝水在管底结冰,有效通流面积直接砍半。
再说气源压力。很多厂子图省事,空压机出口压力设到0.8兆帕,以为高了就保险。错。压力越高,波动越剧烈。实测下来,0.8兆帕系统里的波动幅度通常是0.6兆帕系统的1.7倍。为什么?因为高压空气膨胀时对负载变化更敏感,减压阀的响应也跟不上。
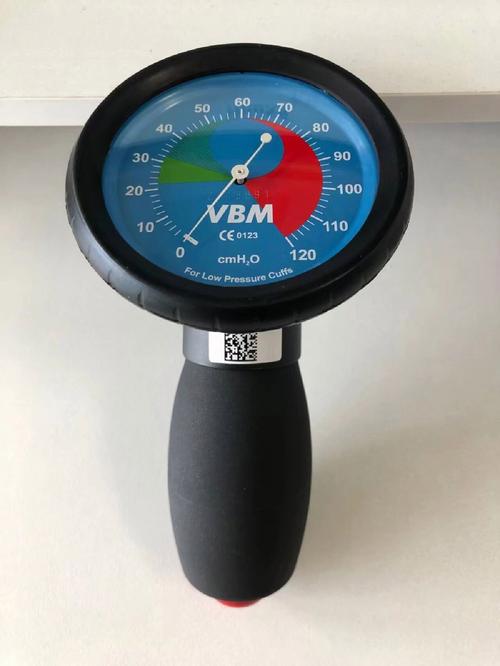
行业内通常不说但实际在做的妥协:把减压阀调得比理论值低5%到8%,牺牲一点动作速度,换压力稳定性。这招有点“怂”,但管用。尤其对压铸、注塑这些对锁模力要求高的场合,简直是救命稻草。
两条路线:开环猛干和闭环微调
气动控制分两派。一派叫“通断派”,电磁阀一给电,气缸怼到底,简单粗暴。另一派叫“伺服派”,比例阀或者高速开关阀加闭环反馈,压力能精确到0.01兆帕。
通断派便宜,一套成本可能就几百块钱。伺服派呢?光一个比例阀就上万。但别急着下结论。
我见过一个做锂电池极片裁切的客户。用通断阀,裁切力波动能达到12%,毛刺超标。后来换成伺服气动,波动压到2%以内,良率从81%飙到96%。一年省下的废品钱,够买十套伺服系统。
但伺服也不是万能药。它对气源洁净度要求变态——ISO 8573-1的1级标准,油含量小于0.01毫克每立方米。很多厂子的冷干机根本达不到,结果比例阀卡死、零点漂移。修一次够你喝一壶。
所以行业里有个潜规则:卖伺服气动的,基本不提维护成本。实际上一年换阀芯的钱,能顶你三个月电费。
再说材料路线。缸筒用铝合金还是不锈钢?铝合金轻,散热好,但耐磨性差。不锈钢重,耐腐蚀,可导热系数只有铝的三分之一。高速往复场合,铝合金缸筒内壁容易拉毛,不锈钢反而因为散热慢导致密封件老化加速。你看,各有各的坑。
两个行当,两种脾气
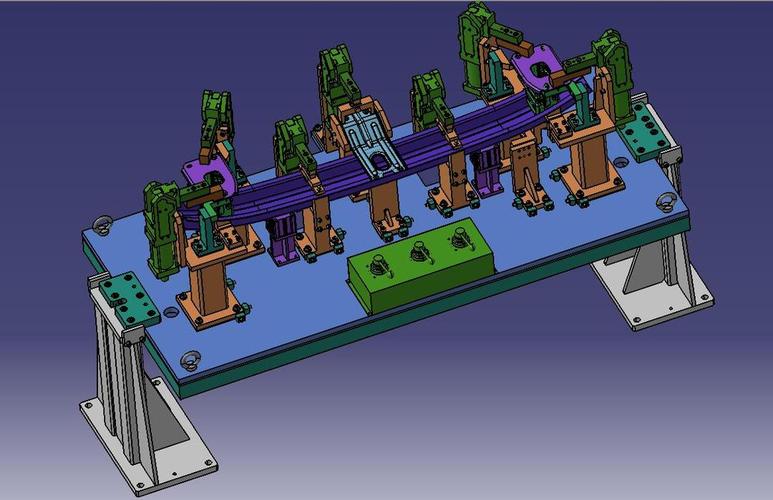
先说汽车焊装线。那地方的焊接夹具,气动波动要求是“稳中带刚”。夹具夹紧必须迅速,但夹紧力不能过冲。一过冲,钣金件就被压出凹坑,油漆都补不回来。
我们给一家主机厂做过调试。他们的侧围夹具,一个周期要动作四十多次。气动波动超过0.05兆帕,定位销就插不进去。后来我们在每个夹具支路加了微型储气罐,容积只有0.5升,但效果立竿见影。压力波动从0.08降到0.02兆帕。这招叫“局部缓冲”,书本上很少讲。
再说食品包装。那又是另一回事了。食品厂用气动,最怕的是油污染。压缩机出来的油雾哪怕只有0.1毫克每立方米,落到包装膜上就是客诉。而且食品厂洗地、冲洗设备频繁,湿度大,气动元件容易锈蚀。
有个做奶粉灌装的客户,之前用普通气缸,罐装阀开闭时间不稳定,导致每罐重量在±3克之间跳。奶粉啊,一克都是钱。后来换成了全不锈钢气动系统,管路全部氩弧焊,加上无油润滑,重量偏差降到±0.5克。老板笑得合不拢嘴。
可这套系统贵啊。整条线气动改造花了六十多万。值不值?看你卖什么。一罐奶粉卖三百块,那就值。
新趋势里藏着的老麻烦
现在都在喊智能制造、绿色制造、进口替代。气动波动也跟着凑热闹。
智能化方面,有人搞“气动物联网”,在气缸上装压力传感器、流量传感器,实时监测波动。数据传到云端,算法预测密封件寿命。听着挺美。实际呢?传感器本身在振动、油污环境下漂移严重,三个月就得标定一次。标定一次停线半天。很多厂子装了之后,干脆把报警阈值调到最大,等于没装。
绿色制造更闹心。空压机是工厂的“电老虎”,占全厂能耗的15%到30%。降低压力设定值能省电,但压力低了气动波动反而更明显。这就是个跷跷板。
进口替代呢?国产气动元件这几年确实进步快。某国产品牌的气缸,标称寿命3000公里,实际在干净气源下能跑到2500公里,接近进口货的80%,价格却只有三分之一。可一到波动大的工况,国产密封件的磨损速度是进口件的两倍以上。这里头的差距不是材料配方那么简单,还有表面处理工艺、热处理均匀性、装配一致性。这些“隐性质量”,标准上不体现,但车间里一用就知道。
还有一个行业内不愿公开的难题:气动系统的“呼吸效应”。当多个执行机构频繁交替动作时,管路里的空气像潮汐一样往复,产生低频压力脉动,频率通常在5到15赫兹。这个频率跟很多机械结构的固有频率接近,容易引发共振。共振一来,气管接头松脱、密封圈撕裂、甚至缸筒爆裂。但ISO 4414标准里,对这个问题只字未提。标准滞后,苦的是我们一线。
老师傅的土话
我师父当年跟我说过一句话:“气动这玩意儿,三分靠选型,七分靠气管。”意思是啥?你再好的阀、再贵的缸,管子接不好、布局不合理,全是白搭。
他还有个经验法则:主管道流速别超过15米每秒,支管别超过20米每秒。超过这个数,压力波动就像脱缰的野马。我用了二十年,还真没怎么翻过车。
不过话说回来,现在的设备越来越精密,工况越来越复杂。15米每秒这条线,在高速拾放机器人上到底还灵不灵?我心里也没底。
各位同行,你们厂里有没有那种“一用气动就头疼”的设备?最后是怎么解决的?
