凌晨两点,三号锤抱轴了
电话响的时候,我正梦见模具飞了。老周在那头吼:“三号锤抱轴,轴瓦烧了,那批转向节全卡在炉子里。”
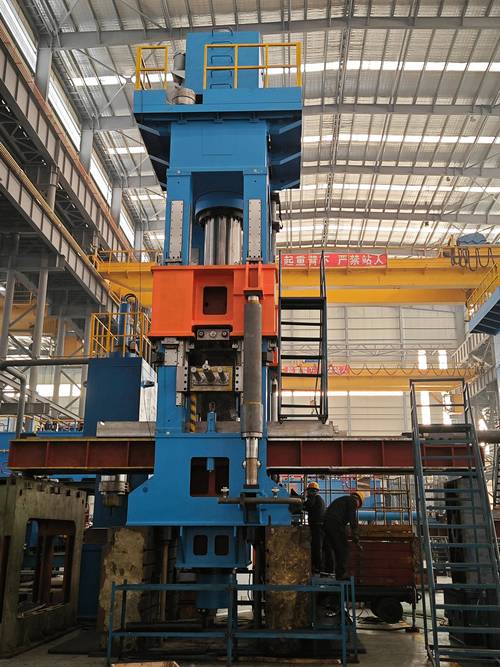
赶到车间,油温表指着68°C。锤杆烫得不敢碰。操作工小赵嘟囔:“锻打机厂家说连续打120次没问题,我们才70次就跪了。”
这就是锻打机厂家的存在感——平时躲在铭牌后面,一出事就是整条线停摆。样本上的曲线?漂亮。现场的声音?刺耳。
说实话,干这行二十年,我见过太多客户被“最大打击能量”忽悠。今天掰扯掰扯。
打击能量这数字,水分比淬火池还深
液气锤靠高压氮气膨胀推锤头。电动螺旋压力机靠电机带飞轮、螺杆。两条路线,脾气完全不同。
看几个硬参数。一台50kJ液气锤,每分钟打60到80次,下死点重复精度±0.5mm,主电机90到110kW,氮气压力7到9MPa。油温最好40到55°C。超60°C,密封件就开始闹脾气。
选型别只盯能量。锻件投影面积、变形功、材质,都得算。拉荒开坯要爆发力,精模锻要能量准。对吧?
液气锤便宜、皮实、打击猛。适合大变形、拔长、镦粗。但能量控制粗,振动大,基础得砸钱。电动螺旋压力机能量可编程,精度高,适合模锻。可一次性投资高,对电网冲击大,螺杆维护贵得肉疼。
行业内不说但实际在做的妥协?多了。铭牌标理论最大能量,连续打击只有70%到80%。蓄能器容积悄悄缩水,初装氮气压力调低。导轨间隙放大到0.3到0.5mm,为了容忍热膨胀,牺牲下死点精度。
还有更黑的。有厂家把63kJ锤的电机从132kW换成110kW。连续打50次,能量衰减25%。客户不知道。验收时打一下,合格。生产时打一天,骂娘。
新锤跑合期也别满负荷。厂家嘴上说随便打,自己调试时都把能量压到七成。为啥?怕早期抱轴。
扳手和转向节,根本不是一回事
五金工具厂打套筒扳手。节拍要快,模具寿命要长。公差±0.8mm能接受,但表面不能有折叠。拉荒那一下,锤的爆发力决定模具吃不吃得消。
汽车厂打转向节、连杆。内部流线必须连续,磁粉探伤不能有缺陷。公差±0.3mm,温度窗口窄。差一点都不行。
案例一。某工具厂买40kJ液气锤打2.5kg套筒。第一家锻打机厂家,模具寿命6000件。第二家,同样能量,模具12000件。差别在哪?打击曲线。前者每次能量波动±15%,后者±5%。
案例二。某转向节厂用电动螺旋压力机。一批货磁粉探伤发现折叠。查到最后,厂家把上下顶料行程调短了3mm,坯料定位偏。操作工说:“厂家说没关系,我们信了。” 结果整批报废。
工具行业可以“差不多”。汽车行业?差一点就是事故。选锻打机厂家,得看它懂不懂你的行业。
智能、绿色、进口替代,底下藏着暗礁
现在锻打机厂家都爱贴“智能”标签。传感器监测油温、振动、打击能量。远程运维。数字孪生。听着高级。
绿色制造呢?很多只是把电机从IE2换成IE3,电费降3%,宣传“节能30%”。能量回收?有,但回收的那点电,还不够PLC自己用。
进口替代是真趋势。以前用德国、日本密封件和PLC。现在换国产。可关键液压阀,还是力士乐。嘴上不说,心里明白。
暗礁一:翻新锤当新锤卖。二手锤大修,重新打铭牌。安全阀、蓄能器不换。疲劳裂纹不探伤。价格便宜三成。出事就是大事。
暗礁二:标准滞后。电液锤安全标准还是1990年代那套。对蓄能器在线监测、锤杆疲劳寿命,没有强制要求。验收用“自由落下”测能量。实际连续打击根本达不到。扯皮。
某锻造厂新锤不到一年,锤杆断裂。碎片打穿防护网。厂家说操作问题,客户说设备问题。最后没有强制标准可依。谁赢?律师赢。

老师傅的土话,比说明书管用
回到车间。老李师傅叼着烟,眯眼看锤。他说:“锤子有没有劲,别看表,听声。空打声脆,闷打声沉。要是‘噗’一声,氮气跑了。”
经验法则:模具预热不到150°C就开打,再好的锻打机厂家也救不了你。导轨间隙冷态别硬塞,热态留0.2到0.3mm。每班查蓄能器压力。油温超60°C,停。
还有一句土话:“大锤怕空打,小锤怕闷车。” 说明书不会写。但车间里,这就是命。
你们厂那台老液气锤,现在还能打到铭牌能量的几成?评论区聊聊。别客气。
