半夜两点,挂具发烫
小赵喊我:老张,液压杆那批又起皮了!
我跑过去,手背贴一下挂具。烫。电流表指针乱跳。槽液温度62℃。那批活塞杆直径80,长1.2米,要求镀层0.05毫米。
电镀硬铬平时没人提。一出事,就是停线、退货、赔钱。
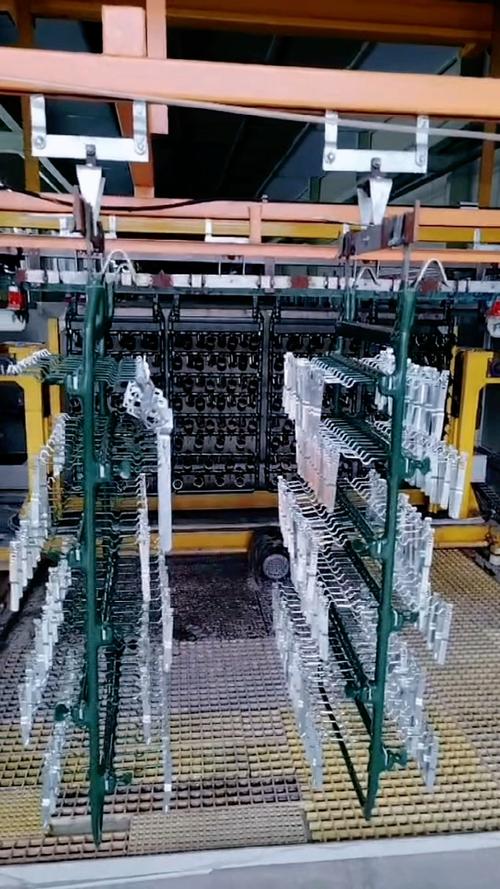
这层铬,到底怎么伺候?
电流、温度、时间:三个数别瞎调

原理不复杂。CrO3加硫酸,阴极上析出铬。可参数一歪,全完。
电流密度,30到60安培每平方分米。低了,镀层发暗发软。高了,边缘烧焦,像狗啃。
温度,50到60摄氏度。低于50,硬度上不去,氢脆风险大。高于60,覆盖能力差,深孔镀不上。
厚度,常规0.02到0.05毫米。沉积速度每小时15到25微米。谁跟你说一小时50微米,你让他拿金相图来。
CrO3浓度250克每升,硫酸根2.5克每升。三价铬控制在2到5克每升。这些数,化验室天天测。
两种路线?六价铬和三价铬。
六价铬是老大哥。硬度HV900以上,厚层容易,工艺稳。但污染大,致癌,废水处理贵。
三价铬环保。废水简单,铬雾少。可镀厚了容易裂,硬度HV700左右,颜色发暗。做装饰可以,做硬铬?难。
行业内通常不说但实际在做的妥协:为了省电,把电流密度降到20。硬度掉到HV700。客户抽检怎么办?只测样件。批量件赌运气。
还有更隐蔽的。加稀土添加剂,说提高硬度。其实是提高低电流区的覆盖能力。添加剂分解产物积在槽里,镀层变脆。老师傅知道,但不说。
前处理比镀还重要。除油不净,镀层起泡。酸洗过头,氢脆。阳极腐蚀时间,30到60秒,别省。
挂具设计也吃经验。铜钩截面要够。电流上不去,不是整流器坏了,是挂具发热。接触点发黑,赶紧换。
液压杆和印刷辊:两码事
工程机械的液压活塞杆。矿山、工地,粉尘大,冲击载荷。要求镀层结合力好,耐磨,耐腐蚀。厚度0.03到0.05毫米,磨后粗糙度Ra0.2到0.4。
案例:某煤矿支架活塞杆,镀硬铬0.04毫米。装机三个月,油封处崩铬。拆下来一看,前处理酸洗过了头,氢没去干净。去氢200℃,2小时,能救一批。但装机的,全得换。

印刷凹版辊,另一回事。要求硬度HV1000以上,网穴清晰,耐油墨刮刀。镀层0.08到0.12毫米。镀完还要抛光到Ra0.05。
案例:一家软包装厂,印刷辊镀铬后抛光。结果印品发虚,网墙塌了。为啥?槽温65℃,铬层结晶粗。抛光一用力,网墙磨没了。后来降温度,延长时间,才稳住。
环保、智能,还有没人说的坑

智能制造喊得响。镀槽加在线温度、电流、液位传感器。挂具带RFID,MES记录。可老车间里,整流器还是手动调。老师傅凭手感。
绿色制造,三价铬硬铬在推。厚层不行,只能做薄。铬雾抑制剂加多了,泡沫满天飞。氢氧爆鸣,不是闹着玩。
进口替代,国产电源、阳极、添加剂在追。便宜,但稳定性差。换一批添加剂,镀层颜色都不一样。
行业内不愿公开的难题:深孔、盲孔内壁镀硬铬。辅助阳极放不进去,内孔镀层薄。客户却按外圆厚度验收。怎么办?刷镀补。可刷镀层在交变载荷下,容易掉块。
标准滞后。GB/T 11379里,结合力用热震法。厚铬层热震后,裂纹判断很主观。测厚用金相法,破坏件。涡流测厚仪对曲率敏感。扯皮的事,多了。
还有铬层微裂纹。腐蚀介质顺着裂纹到基体。盐雾试验过不了。客户只看厚度和硬度。有的厂用封闭剂,耐磨性又下降。两难。
有个客户要求盐雾1000小时。硬铬微裂纹网络摆在那。镀后封闭?摩擦系数变了。活塞杆跑合,油膜建立慢。又出问题。
老师傅那句话

“镀铬这活儿,三分电,七分洗。挂具不干净,电流再大也是白费。”
实操里,比理论重要的细节:挂具接触点要打磨。入槽前预热。阳极不能装反。温度计要插在镀件中间,不是槽边。
你们厂里的深孔件,到底用辅助阳极,还是直接刷镀?盐雾500小时,能过吗?评论区聊聊。
