那批齿轮怎么就抱轴了?
前年冬天,客户电话打到我手机上。声音都劈了。
“你们这批齿轮箱,跑了不到两百小时,抱轴了!”
我赶到现场,拆开一看,齿轮侧面发亮,咬得不像样。轴也拉伤了。
新齿轮啊。尺寸全检合格。材质报告也没问题。
问题出在哪?粗车完,直接精车。中间没去应力。
说白了,没做时效处理。

那批活赶得急。车间主任拍胸脯说,材料是调质钢,怕啥。结果呢。切削应力、锻造残余应力,全憋在里头皮笑肉不笑。一上载荷,尺寸慢慢跑。跑着跑着,就抱死了。
你去问老师傅,他会告诉你,机床铸件要时效,精密丝杠要时效,连量具底座都得扔外面风吹雨淋大半年。这不是玄学。这是让金属“醒一醒”。
炉子里睡一觉,尺寸就老实了?
时效处理,不是简单加热再冷却。它分自然时效、热时效、振动时效。原理就一句:把残余应力释放掉,让组织稳定下来。
热时效最常用。铸铁件,550到650摄氏度,保温4到8小时。然后随炉冷。冷到200摄氏度以下,才能出炉。你急着开门,冷风一灌,表面硬了,心部还在胀,白干。
铝合金不一样。人工时效,150到200摄氏度,保温8到12小时。温度高了,过时效,硬度掉。温度低了,欠时效,尺寸飘。
振动时效呢。频率30到100赫兹,时间40到60分钟。不用炉子,省电,省工期。听着很美,对吧。
对比一下。热时效,效果好,尤其是厚大件。但周期长,能耗高,变形风险大。振动时效,快,便宜,适合中小件和现场返修。可它有个毛病:只能处理表层和局部。心部应力,它够不着。
行业内通常不说,但实际在做的妥协:把两次时效合并成一次。粗加工后该做一次,精加工前再做一次。为了赶交期,省掉第二次。或者用振动时效替代热时效,然后只测表面硬度。客户问起来,报告齐全。心里那点虚,自己知道。
选型依据?看三点。零件精度等级,材料特性,批量大小。IT7级以上的,别省。厚大铸件,别省。批量小、交期急,可以考虑振动时效加自然放置。但别拿它当万能药。
关键参数记住三个数:铸铁热时效550到650摄氏度,保温4到8小时;铝合金人工时效150到200摄氏度,保温8到12小时;振动时效频率30到100赫兹,时间40到60分钟。
汽车模具和风电法兰,能一样吗?
不一样。差得远。
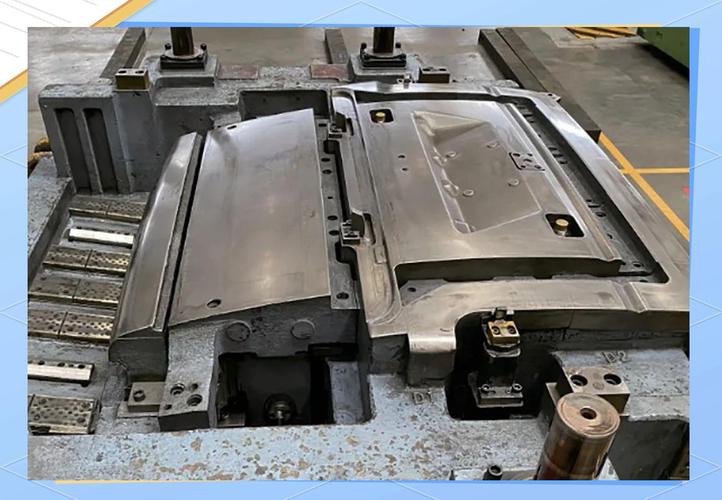
汽车覆盖件模具,要的是尺寸稳定。模具型面复杂,加工余量小。铸件粗加工后,必须热时效。精加工前,最好再来一次振动时效。不然冲压几千件后,型面变了,拉毛、起皱,修模修到你哭。
有个模具厂,为了抢国庆假期,省了二次时效。结果冲压件边缘拉毛。客户停线。他们老板连夜打电话,让我过去看。我拿百分表一打,型面局部凹了0.15毫米。就这0.15,修模修了五天。停线损失,够做十次时效。
风电法兰呢。厚大件,焊接结构。要求的是抗裂和疲劳寿命。焊后去应力退火,温度600到650摄氏度,保温时间按壁厚算,每25毫米至少1小时。冷速要控,快了容易裂。
有个做风电法兰的厂。焊完没及时进炉。放在露天过夜。第二天探伤,发现几道裂纹。整批报废。老板蹲在车间门口抽烟,一根接一根。后来他们改了规矩:焊完两小时内必须进炉。
两个行业,一个怕尺寸跑,一个怕裂纹生。时效处理的火候,完全不同。
智能制造来了,时效炉也上云了?

现在不少厂,时效炉接了数据采集。炉温曲线实时上传。手机就能看。挺好。
但别被大屏忽悠。炉温均匀性,才是关键。有的炉子,控温点准,角落差30摄氏度。零件放边上,等于没时效。所以现在要求测炉温均匀性,九个点、十一个点,布热电偶。标准里写得明白,可执行起来,看良心。
绿色制造也在推。天然气炉改电炉。余热回收。振动时效因为省电,又被翻出来。进口替代呢,国产振动时效设备进步很快。以前用进口,现在不少厂换国产。便宜,服务快。但核心算法,还是有差距。
暗礁在哪?标准滞后。
振动时效的效果判定,很多厂只看扫频曲线。曲线好看了,就签字。可残余应力到底降了多少?没人测。也没法在线测。抽检?零件那么大,怎么抽。这就是行业内不愿公开的难题:时效效果缺乏100%在线检测手段,多数时候靠工艺保证和事后验证。
更怕的是,有人把时效当万能膏药。材料有缺陷,锻造折叠,焊接没焊透,全指望时效来救。救不了。时效只解决应力,不解决组织缺陷。
老师傅的土话
回到车间。我师傅以前说过一句话:“时效做不够,尺寸跟你斗。”
还有一句:“炉子里少睡一小时,机床前多跪三天。”
听着糙。理不糙。
实操中,比理论更重要的是装炉方式。零件别堆太密。热电偶要绑在零件上,不是绑在炉壁上。冷却速度要控。出炉温度别图快。
这些细节,书本上写不全。全靠经验。靠吃亏。
所以,你们厂还在用振动时效代替热时效吗?
省下来的那点电费和工期,够不够赔一次抱轴?
