先别急着签合同:一批齿轮废了,才想起问厂家会不会调参数
去年冬天,浙江一家做工程机械齿轮的采购老周找我吐槽。他手里有个出口订单,要求齿根喷丸强化,疲劳寿命提升 20% 以上。找了三家喷丸强化厂家比价,最后选了报价最低的那家。对方拍胸脯说“干了十几年,航空件都做过”。结果呢?第一批 200 件齿轮发过去,回来抽检,齿根残余压应力层深度只有 0.12 mm,图纸要求 0.25 mm 以上。Almen 试片弧高值倒是给了,可试片编号对不上炉号。老周气得拍桌子——交期只剩 18 天,客户天天催,产线停着等件。这事怪谁?怪只怪当初没去车间看一眼。
喷丸强化这行,水不浅。它不像车铣刨磨,参数写在程序里就能复现。喷丸的变量太多了:丸粒材质、粒度、硬度、流量、气压、喷嘴角度、距离、工件转速、遮蔽工装……任何一个变量飘了,表面看着都是“麻点”,实际强化效果天差地别。所以,选厂家,本质上不是选一台设备,是选一套能把变量摁住的人、机、料、法、环。

评估喷丸强化厂家,我只看五个能落地的硬指标
别听销售吹“我们设备进口的”“我们做过军工”。你要问他具体问题,让他拿证据。下面这几个维度,是我跑了十几年机械厂总结出来的,不玄乎,但管用。
第一,设备不是看品牌,是看喷嘴运动控制方式。很多小厂用简易转台加固定喷枪,工件转,喷嘴不动。这种做简单回转件还行,做齿根、花键、孔内壁、焊缝过渡区?基本靠运气。靠谱的厂家会有数控喷丸机,至少三轴以上联动,喷嘴姿态和路径可编程。你去车间,让他调出程序,看喷嘴在齿根位置的停留时间、摆角、距离。如果操作工支支吾吾说“凭经验”,你就该警惕了。真正做精的厂,每个零件都有工艺卡,喷嘴轨迹截图直接归档。
第二,Almen 试片不是摆设,要看它怎么用。Almen 试片是喷丸强度的“秤”。但很多厂只把试片夹在工装上走一遍,弧高值记在纸上,然后就没了。你要问:试片多久换一次?夹具有没有校准?试片弧高测量仪是机械式还是数显?有没有每天开机做饱和曲线?我见过一家厂,试片盒子上落灰,操作工说“客户不要求我们就不测”。这种厂,价格再低也别碰。喷丸强化没有过程控制,等于炒菜不放盐还说自己是大厨。
第三,看残余应力检测能力,或者至少看他们怎么证明覆盖率。不是每个厂都有 X 射线衍射仪,那东西贵,维护也麻烦。但靠谱的厂会定期送第三方做残余应力剖面,或者用覆盖率试片、荧光追踪法确认覆盖率。你让他拿最近三个月的检测报告,注意看检测位置是不是关键受力区,深度是不是从表面到心部。如果报告只写“表面残余压应力 -600 MPa”,没有层深曲线,那基本是糊弄。
第四,工装和遮蔽决定成败。喷丸强化最怕该强化的地方没喷到,不该喷的地方喷过头。比如齿轮齿根要强化,齿面可能只需要轻微清理;叶片榫头要强化,叶身不能变形。好的厂家会为每个零件设计专用工装和遮蔽夹具,甚至用 3D 打印做随形遮蔽。你去车间看工装架,如果全是通用夹具,或者用胶带随便贴,那批量一致性肯定崩。
第五,质量追溯要能追到炉号、批号、操作员。喷丸不是一锤子买卖。以后零件出问题,你要能查这批是谁喷的、丸粒哪一批、参数有没有改。正规厂会有流程卡,每批次记录:丸粒供应商、粒度分布、设备编号、程序号、Almen 试片值、操作员、检验员。没有这些,出了事就是一笔糊涂账。

市面上靠谱的喷丸强化厂家,大概长这几种样子
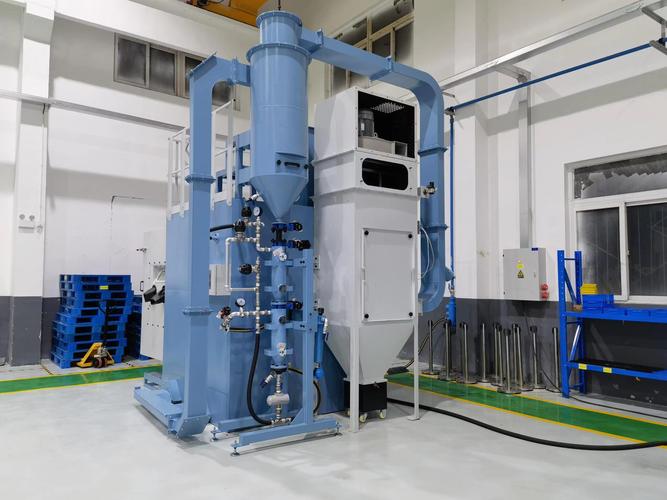
我不点名具体公司,免得像广告。但这几类厂家,你遇到了可以多聊几句。
一类是军工或航空配套出身的老厂。比如西南某表面强化公司,早年给航空发动机叶片做喷丸,后来民品也接。这类厂的特点是:文件厚、流程慢、报价高。但他们的工艺纪律是真严。操作工不会擅自改参数,改一个压力值都要工艺员签字。你去审核,他们能拿出 NADCAP 或者类似特殊过程的认证。适合做安全件、高价值件。缺点也明显:小批量订单不爱接,交期可能排到一个月后。
另一类是大型国企或科研院所下属的喷丸车间。设备好,检测仪器全,有 X 射线应力仪、扫描电镜。但他们往往只接内部任务或大项目,对外服务窗口小,沟通成本高。如果你有批量的风电轴承、高铁弹簧,可以试着谈年度框架。他们不太会跟你玩猫腻,但价格弹性也小。
第三类是民营专精特新小厂。这类是我最愿意推荐的——当然得擦亮眼。它们通常只有几台数控喷丸机,但老板自己就是技术出身,懂工艺。比如江苏一家叫“恒力表面”的(化名),厂子不大,二十来号人,专门做齿轮和连杆喷丸。他们给每个新零件都要做试片饱和曲线,参数没定死不报价。老板会拉着你看金相,讲残余应力层深。这种厂报价不是最低,但配合度高,愿意陪你熬夜调工艺。风险是:产能有限,旺季可能排不上;而且老板一走,技术可能断档。签合同要锁产能、锁关键人员。
还有一类是设备厂商兼做加工服务。比如卖喷丸机的公司自己也接活。好处是他们懂设备,参数调整快。坏处是,他们可能更想卖设备,加工服务只是展示。如果你只是想小批量试制,找他们挺合适;但大批量生产,最好别把命脉交给潜在设备销售。
采购规模不同,签约策略完全不一样

别拿一份合同模板走天下。喷丸强化是特殊过程,验收标准写不清楚,后面扯皮能扯到你怀疑人生。
小批量试制(几十到几百件):别签长期协议,先签试制技术协议。核心条款:厂家必须提供工艺方案、Almen 饱和曲线、首件检测报告(残余应力剖面或至少弧高值+覆盖率)。首件不合格,全额退款,模具/工装费怎么算写清楚。付款节点建议 3:4:3——预付款 30%,首件验收 40%,批量交付 30%。千万别一次性付全款。
中批量(几千到几万件):要锁产能和价格。合同里写明:月产能不低于多少件,延迟交付违约金按天算。关键工艺参数变更必须书面通知并重新验证。丸粒品牌、粒度范围写进附件,防止厂家偷换便宜丸粒。最好每季度做一次过程审核,看 Almen 试片记录和操作员培训档案。
大批量(十万件以上):考虑双源供应。一家主供,一家备供。别把鸡蛋放一个篮子。主供厂要签年度框架,备供厂小批量维护关系。同时,在合同里加入“工艺冻结”条款:一旦验证通过,厂家不得擅自更改设备、参数、丸粒供应商。要改?可以,重新做首件鉴定,费用厂家承担。另外,价格联动机制要有:丸粒价格波动超过 10% 才调价,别被牵着鼻子走。
避坑清单,我直接列出来,你照着核:
1. 报价低得离谱的,先问丸粒是不是回收料。回收丸粒粉尘多、破碎率高,喷出来效果大打折扣。
2. 说“不用试片,我们凭经验”的,直接拉黑。喷丸强化不是玄学,是数据。
3. 没有残余应力检测报告的,要求他送第三方,费用他出。不答应就换人。
4. 工装用胶带、铁丝固定的,说明没工艺设计能力。批量干,尺寸一致性肯定崩。
5. 合同里不写验收标准的,只写“按国标”或“按图纸”,那是耍流氓。国标是推荐性的,你得写清楚:Almen 弧高值范围、覆盖率、残余压应力层深、表面粗糙度上限。
6. 操作工流动率高的厂,慎选。喷丸手艺靠经验积累,今天小王喷,明天小李喷,参数执行容易走样。
7. 保密协议要签。你的零件图纸、工艺参数是资产,别让厂家转手给竞争对手。
临了说句实在话。喷丸强化厂家选对了,是给零件“续命”;选错了,就是给产品埋雷。多跑车间,多看记录,多问几个为什么。那些敢让你看 Almen 试片原始记录、敢让你进喷丸室看喷嘴轨迹、敢把残余应力报告拍在你面前的厂家,哪怕贵一点,也值得谈。毕竟,齿轮断在客户手里,赔的可不只是喷丸费。
