“老周,你那台立式加工中心又爬行了?”
“轴承烧了。拆开一看,滚道发蓝,保持架蹭得跟狗啃一样。”
“游隙多少?”
“装配单写 C3。我塞尺一卡,0.008。这叫 C3?糊弄鬼呢。”
这段对话,我听了二十年。每次听到,后槽牙都发酸。
轴承游隙这东西,图纸上就一个范围。到了车间,它能决定一台设备是干活还是趴窝。客户投诉、电机异响、主轴抱死、轧机烧瓦,追到根上,十有八九绕不开那几丝。

那几丝,真能要命
游隙不是“间隙”俩字就完了。径向游隙、轴向游隙,原始游隙、安装游隙、工作游隙,一层层摞起来。
关键在工作游隙。轴一转,内圈先热,外圈跟着热,但内圈离热源近。钢材线膨胀系数大概 11.5×10^-6 /℃。别背公式,记住一个土数:温升 40℃,内圈半径方向能多胀出 0.01mm 上下。半丝到一丝,听着不多。可轴承游隙本来就只有几丝。
拿最常见的 6205 深沟球说。C0 组径向游隙常在 0.005 到 0.020mm。C3 组常在 0.013 到 0.028mm。看着差得不多? 装到 6000rpm 的电机上,C0 遇到温升,工作游隙可能变负。负游隙就是预紧。轻微预紧能提刚性,过头就是抱轴。
选型书上写“高速选大游隙”。车间里呢? 有些师傅反过来,觉得小游隙噪声低,手感紧,装配漂亮。漂亮个屁。跑合半小时,温度上来,滚道压出压痕,保持架开始刮。
再说材料路线。陶瓷混合轴承,球是氮化硅,密度约 3.2,轴承钢约 7.8。陶瓷球离心力小,温升低,游隙可以选小一点,转速上限高。缺点? 贵。抗冲击差。装配时敲一下,可能比钢球先崩。
全钢轴承便宜,耐冲击,供应链熟。可高速下球和滚道发热大,游隙变化更野。行业里通常不说、实际在做的妥协,就是拿游隙当“消差池”。座孔加工偏大,轴颈磨小,合套时挑个大游隙外圈,噪声靠润滑脂稠度盖一盖。出厂检验能过,客户装机也能转。至于转三个月后怎么样,看命。
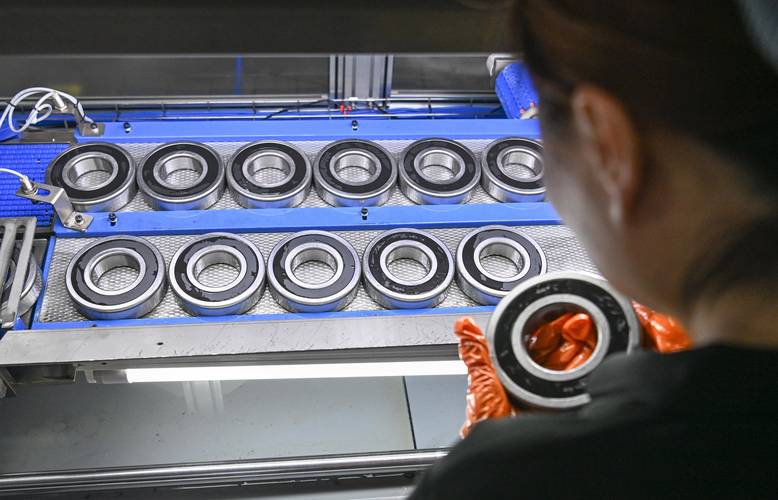
不同行当,游隙不是一回事
机床电主轴要的是刚性。游隙小,甚至要预紧。预紧力多少? 我们给 12000rpm 电主轴前轴承做 60N 轻预紧,后轴承 40N。装配间温度 20±1℃,拆装都用恒温加热器。为什么这么讲究? 内圈热胀一丝,预紧力能翻倍。
有回客户催货,老师傅把 C0 换成 C3 深沟球,说“差不多”。一上 8000rpm,振动值从 1.2mm/s 飙到 4.5mm/s。拆下来,滚道上一圈亮斑。退货。客户还问:你们轴承是不是假的? 不是假。是游隙放错了地方。
冶金轧机反着来。辊道轴承座温度 90℃,重载,冲击大,还难拆。这里要游隙大,C4 甚至更大。一次热轧输送辊,原用 C3 四列圆柱,三个月烧。后来改 C4,座孔配合再松一点,润滑脂换高温锂基,寿命拉到 18 个月。你说理论? 理论在高温和冲击面前得让路。
智能、绿色、进口替代,暗礁在哪

现在不少厂上在线监测,测振动、测温度,再算游隙趋势。好事。可有些算法只认合格区间。游隙在区间里就放行。它不管内圈外圈是不是同批,不管滚珠规值配组。
绿色制造讲低摩擦、轻量化。薄壁套圈省材料,但容易变形。装进座孔,一夹紧,游隙变了 0.003 到 0.005mm。你测的是自由状态,装完是另一个世界。
进口替代更热闹。国产轴承尺寸公差追上来了,P4 级也能做。但游隙分组一致性、清洁度、热处理尺寸稳定期,差距还在。高端机床主轴轴承,装机三个月游隙漂移 0.002 到 0.004,用户就受不了。供应商怎么办? 多做一道稳定化处理。成本上去,报价又没优势。这苦水,行业里不太往外倒。
最麻烦的是标准滞后。ISO 492、GB/T 4604 规定的游隙测量,要在 20℃左右,加规定测量载荷。车间呢? 夏天 35℃,冬天 5℃。塞尺塞进去,手劲大一点小一点,读数差一丝两丝。客户按标准卡你,你按实测喊冤。扯皮扯到天黑。
还有个不愿公开的难题:合套。内圈磨一批,外圈磨一批,滚珠买一批。为了凑交货,混批装。出厂游隙合格。跑合后,滚珠先磨损或套圈先变形,游隙就跑了。早期失效,用户只骂轴承垃圾。根子可能在配组。
回车间,听老师傅一句
老师傅有句土话:游隙这玩意儿,宁大勿小? 放屁。该大不大,该小不小,抱轴烧瓦跑不了。
实操里,我信三条。装完手转三圈,听声,有没有沙沙感。空载跑 20 分钟,摸轴承座,烫手别硬撑。测空载电流,比同批高 5% 就拆。别光看图纸上的 C0、C3,那只是起点。
对了,测游隙你厂里用塞尺、压铅丝,还是百分表? 测的时候轴承几度? 手劲谁校准? 评论区聊聊。
