2026-09-30 08:31:01 分类:商机
上个月后半夜,值班室的电话炸响。
厂长在那头喊,老陈快起来,珠三角来的客户堵门口了。
我套上工作服跑出去,就见客户领头的拍着引擎盖骂。
新上的冰箱总装线,跑了不到三个月,传动链条断在预装工位,砸坏三台无霜冰箱,连旁边工位的工人都蹭伤了胳膊,直接损失小二十万。
没人会把装配流水线当什么核心技术,平时连提都懒得提。
真出事儿了才懂,厂家偷的每一分懒,最后都要你买单。
别光看报价,骨架里藏着你看不到的活
现在装配流水线的机架,主流就两种路线:全钢结构焊接,铝型材螺栓拼接。
铝型材好啊,安装快,不用喷漆,成本还低,一般比全钢结构便宜15%到20%,很多客户一看见报价就心动。
但是铝型材的天生缺陷,很少有人告诉你。
它的共振频率刚好落在12Hz到18Hz之间,和大部分车间常用的三相异步电机振动频率完全重合。
跑满三个月,机架晃得定位精度直接掉0.2mm以上,做精密装配的话,直接废一半产能。
全钢结构就稳多了,只要做足72小时自然时效去应力,用10年精度掉不到0.05mm。
唯一的缺点就是贵,成本比铝型材高12%左右,工期多三到五天。
说实话,这行有个不说破的妥协。
很多厂家接了低价单,客户要省成本,说好了给铝型材做去应力处理,转头就是几个工人拿大锤顺着框架敲一遍,拍两张照片就交差,鬼才给你进炉做时效。
你要低价,我就给你降成本,至于能用多久,出不出事,出货以后我就不认了。
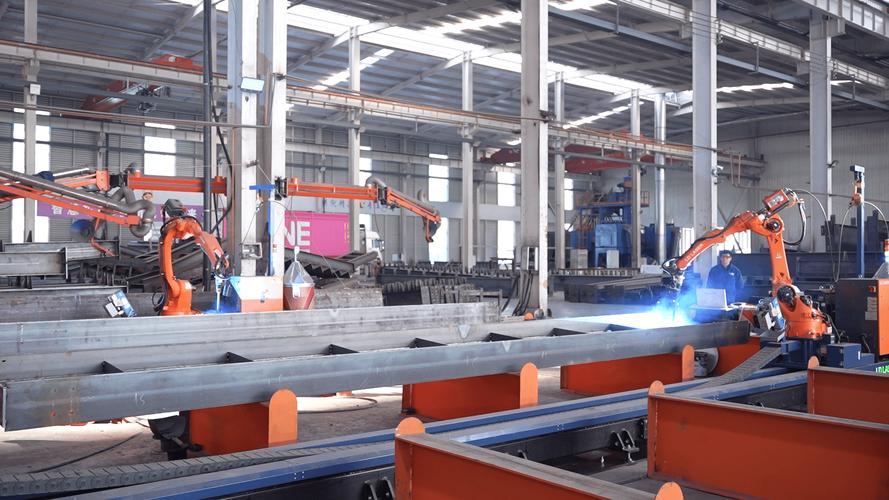 装配流水线钢结构机架焊接车间现场
不同行当,要求差得不是一点半点
去年宁波一个做汽车转向柱的客户找过来,之前的线是小厂做的,跑了半年,停位误差飘到0.3mm。
自动打螺栓的机器人十次有三次撞螺牙,一天废二三十根料,亏得顶不住。
我们给他重新做了机架,用倍速链加伺服刚性定位,机架做足72小时自然时效,装完测停位误差一直在±0.07mm以内。
用到现在两年多,没出过一次错。
这就是汽车零部件装配的要求,差一丝都不行。
换食品行业,要求完全不一样。
山东那个做中秋烘焙礼盒的客户,不需要多高精度,但是每天下班都要高压水枪冲整个线,不能积面留残渣,得过食品安检。
很多新手厂家不懂,直接拿普通碳钢机架喷个漆就给人送过去,用不了半年,转角缝隙全锈了,安检直接不过。
我们给所有转角都做了R30圆角打磨,所有连接螺栓都包了食品级硅胶,底部加了可抽拉的接料盘,连链条都用的镀镍防锈的。
人家用了三年,冲出来从来没见锈点,安检次次过。
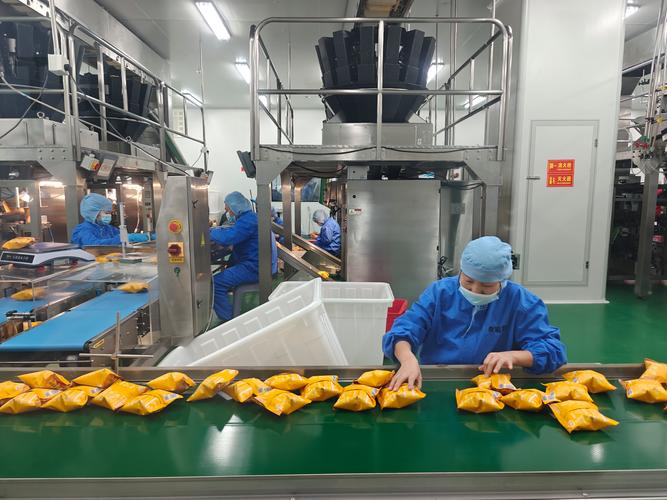 食品烘焙包装装配流水线实拍
风口下藏着没人说的暗礁
 风口下藏着没人说的暗礁
现在都喊着进口替代、智能制造,很多厂家吹自己能完全对标进口,参数列得漂漂亮亮。
不过话说回来,有些话公开说就是砸饭碗,不说客户就得坑。
实话讲,核心的传动链条渗碳处理工艺,我们国产最好的,耐磨寿命也比进口顶尖链条短12%左右。
这个没人会写在报价单上,大家只会说参数完全一致,能替代进口,不说寿命差那一年半载的事。
还有个行业不愿公开的难题,就是标准滞后带来的风险。
现在国标对装配流水线的精度要求,只卡静态停位误差,不卡动态运行精度。
现在自动化改造,很多机器人都是在线动态抓取装配,动态误差差个0.2mm,机器人就抓歪,整批货都废。
但是你拿这个找厂家,人家掏出国标说我符合要求,是你自己要求超国标,你说理都没地方说。
很多厂家为了凑绿色制造的风口,把电机功率往小了标,说我这个线节能,比别家省10%电。
实际上你开足产能就过载,天天跳闸,你找他,他说我是按额定产能算的,谁让你超产?
说白了,就是玩文字游戏坑人。
昨天我还在车间翻那个拉回来的坏链条,截开一看,壁厚比要求薄了1.2mm,渗碳层只有要求的一半,怪不得断。
干了20年,我就信一句土话:流水不赚快钱,骨架不省钢筋。
一条线放在你车间里,要转十年八年,开头省那十万八万,真出一次事,赔的底掉都不够。
你们有没有碰过那种报价低得离谱,最后坑得你欲哭无泪的装配流水线厂家?有空过来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:装配流水线厂家:干了20年才懂的台面下门道
文章链接:https://www.yxqcspc.com/16867/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
