帽子都跑歪了,张嘴就是一句:王工,出事了。
五根刚淬完火的风电主轴,硬层深度差了快2毫米,客户直接打回来了。
这批货赶了一个半月,返工要重锻重新拉荒,小几十万直接打了水漂。
藏在报价里的门道
说出来你可能不信,追根溯源,不是我们工人操作的问题。是两年前老板图便宜,找了个小感应加热设备厂家,报价比一线厂低了整整18万。
当时说的比唱的还好听,现在出了问题,电话关机,厂子搬空,连售后影都找不到。
很多人觉得感应加热不就是靠电磁发热吗?能差到哪去?
其实这里面的讲究,没蹲过十年车间你根本摸不透。
说白了,就是频率匹配工件的淬硬层需求:1kHz以下适合淬硬层深度10mm以上的大件,1-10kHz适合3-10mm的中等件,10kHz以上适合3mm以内的小件,差一个等级,淬出来的活就不是一个味儿。
现在行业里两条路线,全IGBT模块和晶闸管混拼IGBT。
全IGBT的稳定性好,功率波动不超过3%,省电,故障率低,但是成本高。
混拼的呢?整流部分用廉价晶闸管,只有逆变部分用IGBT,能比全IGBT便宜15%到20%。
这就是行业内不说的妥协——几乎九成小厂家都说自己用的是全IGBT,实际全是混拼。
客户只看报价,根本不会拆机子看模块,等用个三四年炸了模块,才知道自己捡了便宜吃了大亏。
不同行业的不一样要求
说实话,没有哪一家设备能通吃所有行业。不同的应用,对厂家的定制能力要求天差地别。
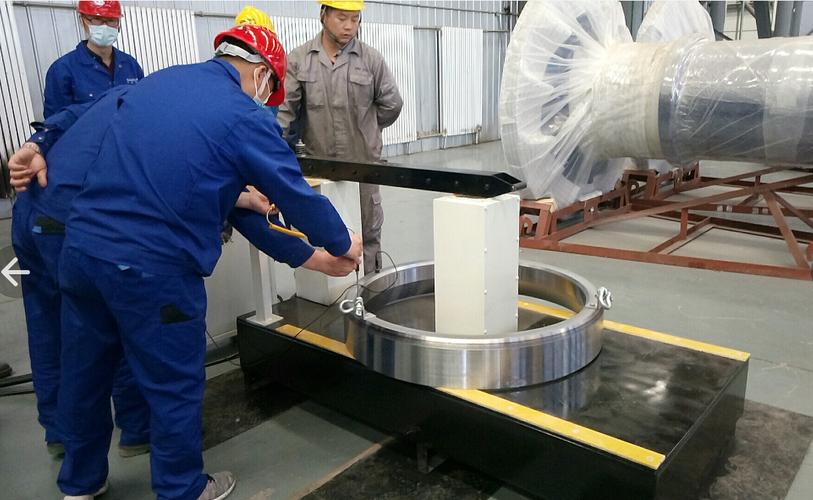
就说风电主轴这行,做的都是几吨十几吨的大件,要求淬硬层均匀,走刀偏差不能超半毫米。
我前年给内蒙一家做风电配套的厂子做技术改造,他们之前用的小厂设备,移动加热的时候感应圈晃,硬层深度差能到2毫米,每十根就有一根不合格。
后来换了一家专门做大件感应加热的厂家,人家给定制了分体式配重感应圈,加热的时候跟着主轴走,偏差稳在0.3毫米以内,用了四年,不合格率不到0.2%。
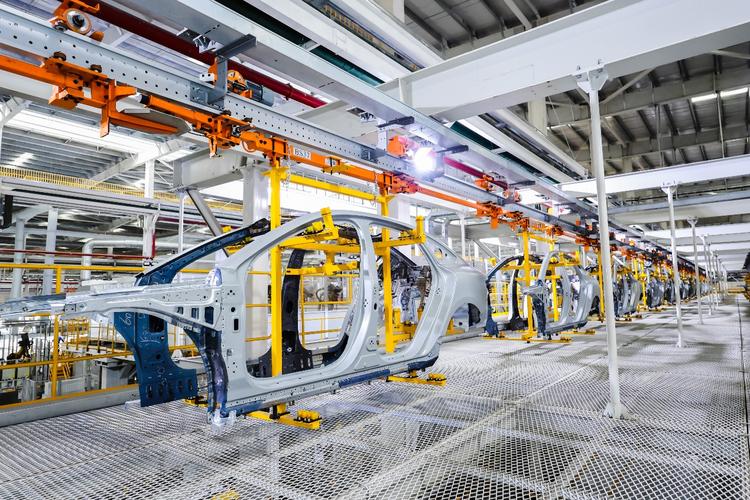
再说说汽车汽配行业,做连杆活塞都是批量走货,要的是速度和一致性。
江苏有个做汽配的老客户,之前用的老式设备,一分钟只能出一根连杆,硬度公差能跳到HRC3度,合格率上不去。
找厂家重新定制了流水线感应加热,改了连续送料的频率匹配,现在一分钟出三根,硬度公差稳在HRC1度以内,合格率直接拉到99.8%,一年多就赚回了设备钱。
不过话说回来,现在很多厂家漫天要价,说定制就得加几十万。
其实大部分常规工件,只要改改感应圈的匝距和加热速度就够,根本不用加那么多钱,就看厂家肯不肯给你费这个心。
风口下面藏着暗礁
这两年进口替代火,原来买德国英国设备的客户,现在都转找国内厂家了。说实话,国内一线厂家的技术,现在真不比进口差,核心参数能卡得和进口一样准,价格只有进口的三分之一,还能上门改参数修设备,比找国外售后方便一百倍。
还有绿色制造这块,正规厂家现在都做了余热回收,把加热散发的热量收起来供车间供暖或者预处理,能省10%到15%的电费,一年几十万的电费就省出来了。
但有个行业内没人愿意公开说的难题。
现在咱们国家的感应加热设备标准,还是十多年前出的,只要求测额定输出功率,不测动态加热过程中的功率稳定性。
啥意思?就是你静态测设备,功率刚好卡得上标称的2000kW,一开机实际加热,功率波动能到15%,硬度自然就飘了。
标准没要求,厂家就不会主动说,客户也不懂要测,等做出来几百件不合格产品,才发现是设备的问题,晚了。
今天我还在车间角落看见那五根返工的主轴,锈迹都出来了,看着就扎心。
干了二十年热处理,我就一句话:买感应加热设备,贪便宜吃大亏,省了设备钱,坑了产品钱。
你们找感应加热设备厂家的时候,都踩过什么离谱的坑?出来聊聊呗。
