上个月三号,夜班。
凌晨两点多,操作工小刘跑过来拍我值班室的门。声音都变调了。“张工,张工!那台大家伙——X轴报警,工件外圆尺寸差了快0.15个毫米!”
我披上衣服就往车间跑。那台数控重型卧式车铣复合加工机床正在那儿趴窝,主轴还没完全停下来,嗡嗡的惯性声听着让人心慌。这台设备加工的是风电主轴,一根毛坯就将近8吨,价值十几万。0.15毫米,对普通车床可能不算啥,对这根轴来说,基本等于废了。
折腾到天亮才查出来。X轴光栅尺的读数头被一层极细的铁屑粉末糊住了。就这么点东西。你说气人不气人?
但这事儿让我又一次意识到——数控重型卧式车铣复合加工机床这玩意儿,在你顺风顺水的时候,它就是个”工具”。一旦出了岔子,它就是这个车间的”祖宗”。所有人都得围着它转。
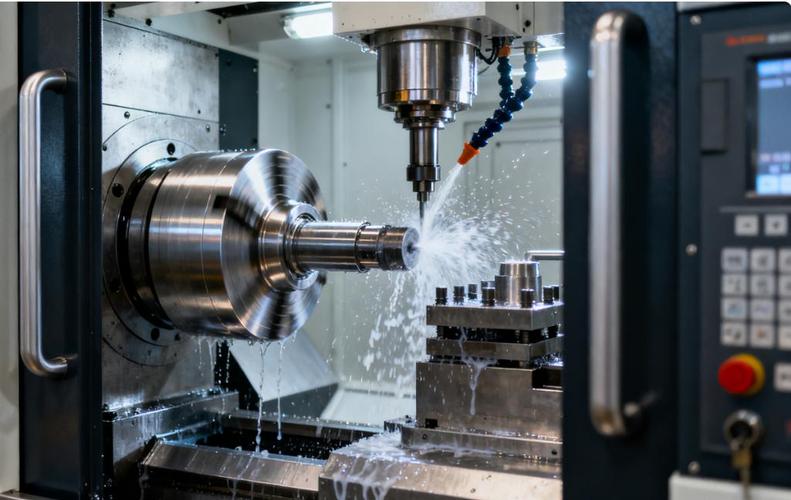
那这铁疙瘩到底怎么干活的?
说白了,就是把一台重型卧车和一台落地镗铣床塞进了一个壳子里。
传统的活儿怎么干?一根大轴,先在卧车上车外圆、车端面、挑螺纹。干完了,吊下来,转到镗床或者加工中心上去铣键槽、钻孔、铣扁方。每转一道工序,就得重新找正、重新装夹。装夹误差、找正误差、吊装变形——这些累积起来,能把你的公差吃掉一大半。
复合机床解决的就是这个事。一次装夹,车、铣、钻、镗、攻丝全搞定。对重型工件来说,减少装夹次数就是保命。一根8吨的轴,你多吊一次,它就可能因为自重产生微变形。那不是理论上的变形,是你打表能看到的实实在在的跳动。
关键参数得记住几个。主轴端面跳动,大厂要求0.008毫米以内,但实际使用半年后能保持在0.015毫米就算不错了。C轴分度精度,直接影响铣扁方和钻孔的位置度,好的设备能到±2角秒,差一点的±5角秒,差的就别提了。还有一个容易被忽略的——尾座顶尖的顶紧力。你得根据工件重量和长径比去调,不是越紧越好。
说到技术路线,现在主流就两种。
一种是主轴箱固定、工件旋转的传统结构,车铣都在一个主轴上完成。另一种是工件固定、刀具旋转的车铣并行结构,有点像把一台立式车床倒过来装在一台龙门加工中心里。
前者的优点是刚性好、重切削能力强,吃刀量可以给到15毫米以上。缺点是铣削时C轴要参与联动,精度保持性受主轴分度机构影响大。后者的优点是铣削精度高、适合复杂型面,但重载车削时刀具系统刚性是个短板。
行业内通常不说但实际在做的一个妥协是——很多厂家标称的”车铣复合”,其实铣削能力是打了折扣的。那个铣头,你就别指望它能像专门的龙门镗铣床那样干重活。铣个键槽、钻个油孔没问题,想用它来大余量铣削?那主轴电机分分钟过热报警给你看。
选型的时候别光看样本上的参数。你得问清楚:车削状态下最大切削直径是多少?铣削状态下主轴功率实际可用值是多少?C轴连续分度还是只能定位?这些细节,样本上写得很含糊,但现场跑起来才知道要命。

两个行业,两张面孔

风电行业和船舶行业,用的都是这类设备,但要求完全两码事。
风电主轴加工——怕的是颤振。
风电主轴的特点是长径比大、重量大、材料难加工。一根6到8米的主轴,42CrMo或者34CrNiMo6,调质硬度HB280以上。你车外圆的时候,如果顶尖顶得不够紧,或者跟刀架没调好,工件就像一根面条一样在中间甩。吃刀量稍微大一点,”嗡”的一声,整个机床都在抖——颤振纹就出来了。
我印象特别深的一个案例。河北一家做风电法兰和主轴的厂子,买了台二手的数控重型卧式车铣复合加工机床,便宜,省了两百多万。结果加工第一批主轴就出问题了。外圆表面粗糙度死活下不来,老是Ra3.2往上。后来我过去看,发现是尾座顶尖的液压系统压力不稳定,时高时低。工件在加工过程中轴向微量位移,刀尖和工件之间产生了周期性间隙。就这么点事,折腾了快两个月。
风电行业对复合机床的要求就三条:重载车削刚性好、长工件支撑系统稳定、在线测量要准不准无所谓但必须稳定。
船舶行业——怕的是位置度。
船用柴油机的曲轴、艉轴、中间轴,这类工件的特征是孔系多、位置精度要求高。一根曲轴几十个油孔,每个孔的位置度都得在0.05毫米以内。你如果分两次装夹来干,找正误差稍微偏一点,孔的位置就偏了。
青岛一家船柴配套厂,用复合机床加工大型曲轴。他们的做法很有意思——粗车和精车都在同一台设备上干,但中间留了48小时的时效处理。不是设备的问题,是工件内部应力释放的问题。粗加工完,工件内部应力重新分布,你马上精加工,过两天它自己变形了,尺寸又跑了。这个经验,课本上没有。
船舶行业选设备,最看重的是C轴分度精度和铣削主轴的热稳定性。连续加工8小时,铣削主轴热伸长不能超过0.02毫米。超过这个数,孔的位置度就开始飘。所以好的设备,铣削主轴都带强制冷却,而且冷却油的温度控制精度要到±1℃。
新动向和那些不愿公开的坑
这两年大家都在谈智能制造、进口替代。复合机床这个领域,变化确实在发生。
国产系统配上国产主机,价格能做到进口的三分之一。功能上,车铣复合的基本功能都能实现。精度上,新机出厂验收也能过。但是——精度保持性是个大问题。进口设备用五年,精度衰减可能只有20%。国产设备用三年,衰减40%算是好的。这不是我贬低国产,这是车间里实打实的对比数据。
还有一个趋势是工艺复合化。以前是车铣复合,现在开始有人在复合机床上加激光淬火、加超声振动辅助加工。听着很美好对吧?但实际用起来,激光头的防护、超声刀柄的可靠性、多工艺之间的干涉——问题一大堆。
行业内不愿公开的一个难题是——复合机床的精度检测标准严重滞后。
你买一台数控重型卧式车铣复合加工机床,厂家给你一份出厂精度检验单,上面列了几十项精度指标。但那些指标,大部分是静态精度,是机床不干活的时候测的。真正要命的是动态精度——切削状态下的精度。这个怎么测?没有统一标准。各厂家自己定自己的企业标准,用户只能凭经验判断。
还有一个风险,是复合加工带来的误差耦合。
车削的误差、铣削的误差、C轴分度的误差、工件热变形的误差——这些误差在复合加工中会叠加、会耦合。你很难判断最终的超差到底是哪个环节引起的。这对工艺人员的要求极高。说实话,能玩转复合机床的工艺员,在车间里比熊猫还稀缺。
老师傅的土话

干了二十多年,我总结出来一句话:复合机床好不好用,三分靠设备,七分靠工艺。
我们车间有个老李,快退休了,他有一句土话——“机床是死的,活是活的。你得顺着它的脾气来,不能跟它较劲。”
什么意思?就是说,你得了解你这台设备的“性格”。它的主轴在哪个转速区间振动最小?它的C轴在哪个角度范围分度精度最高?它的尾座在什么压力下工件变形最小?这些数据,说明书上不会写。你得自己去试,去测,去积累。
还有一个经验法则——宁肯多留0.2毫米的余量,不要贪那0.05毫米的效率。复合机床干活,最怕的就是“一刀到位”的心态。粗车留余量、半精车找正、精车保尺寸,每一步都稳扎稳打。你省的那几分钟,可能要用几小时的返修来还。
最后留个问题给同行们琢磨:现在复合机床的自动化程度越来越高,自动对刀、自动测量、自动补偿都成了标配。但你们有没有发现——越是自动化程度高的设备,操作工的基本功退化得越快。有一天系统崩了,或者遇到一个非标准工况,还能不能靠手感和经验把活干出来?
这个问题,我也没有答案。大家聊聊?
