那批活儿返工了三天,就因为一卷铁屑
电话是周一早上打来的。
“你们家那批轴,外圆有划痕,一整批,178件。”
我叼着烟站在车床边,没说话。φ60的45钢,车外圆,刀片是新换的,程序一个字没动。后来把废件拉回来,在显微镜下才看明白——不是刀具磨损,是切屑缠在刀杆上,跟着工件转,一圈一圈地蹭。二次切削,懂行的一听就懂。
问题出在哪?操作工图快,把进给量从0.25降到了0.18。
你没听错,进给量降了,铁屑反而断了不下来了。薄屑子强度相对更高,卷曲半径变大,断屑槽根本压不住它。就这一根线,缠上去,178件全废。
铁屑不是垃圾,它是刀具交出来的答卷
干这行二十多年,我越来越觉得,铁屑这东西是有性格的。
切削的时候,第一变形区里金属被挤压、剪切滑移,挤出来的那一层就是切屑。它比原来的切削层要厚,压缩比一般落在2.5到3之间。这个数很关键——厚了,说明刀具前角不够,或者切削速度偏低,切削力大,刀受罪;薄了,有时候又是积屑瘤在捣鬼。
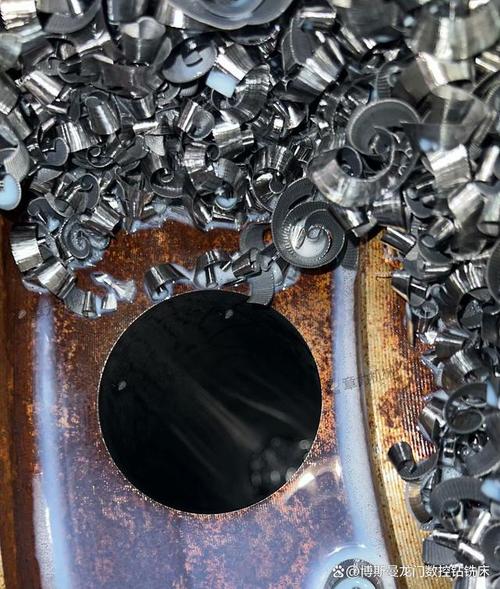
老书上把切屑分三类:带状屑、挤裂屑、崩碎屑。教科书讲得很干净。现场可不是。
同一种材料,同一把刀,线速度差个20米,出来的屑能完全两样。
想让屑听话,抓手就三个:进给量、切削速度、断屑槽几何。进给量这条最灵——f从0.15提到0.28,屑的厚度上来了,自己就撑断了。断屑槽宽度一般3到5毫米,窄槽配小进给,宽槽配大吃刀量,配错了就是白给。前角呢,12度到15度是常见区间,铝件可以再大些。
三条路,两个流派。
一条是靠槽型硬断屑,物理办法,不花钱,但对参数窗口特别敏感。另一条是高压冷却,70到300个bar的内冷,拿射流把屑从刀尖上“铲”走。航空那边基本都上高压,稳,可一台高压泵的钱够买两年刀片。
说句行业内不太往外讲的:很多车间为了省刀片,宁可把参数压到保守区间,让屑缠着,再派个人拿铁钩子去掏。经验丰富的老操作工都这么干过,只是不在工艺卡上写。你问他为什么,他说“稳妥”。其实是不敢崩刀。这笔账,财务算不明白,车间心里门儿清。
铸铁的粉尘和钛合金的火,根本是两码事
同样叫“切削铁屑”,换条产线,要求能差出十万八千里。
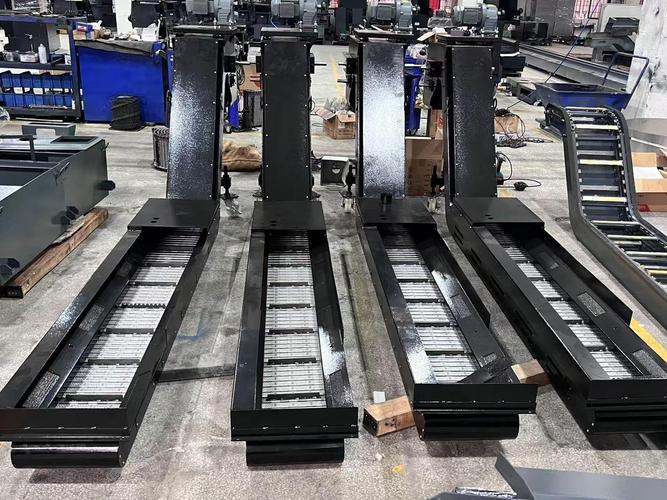
先说汽车零部件。灰铸铁缸体、刹车盘那一类,屑是崩碎状的,沙沙一片,跟砂子似的。这种屑最怕的不是缠刀,是堵。我见过一个刹车盘厂,湿切改干切,产能是上去了,省了切削液处理费,结果不到两个月,排屑机绞龙卡死两回,导轨防护罩里全是粉尘,修一次停工半天。后来加装了集中除尘,风量按每台风口1.2立方米每秒配,才算勉强压住。
再说航空。钛合金TC4、高温合金,这些材料导热差得要命,切削热全堆在刀尖上。屑是长条带状,一缠就是一大团,最要命的是——钛屑会烧起来。真烧,白亮亮的那种。
有个做结构件的厂,镗孔工序,本来用常规外冷,屑排不出来,越积越多,某天铁屑摩擦起火,操作工拎着灭火器冲上去,人是没事,那把镗刀和孔壁全废了。这事后来在工艺评审会上被反复提。现在的方案是内冷压力给到100bar以上,钻杆带内冷孔,屑必须打断成小C形,长度控制在20毫米以内。做不到,整条线不敢开。
你看,一个是怕堵,一个是怕烧。一个是粉尘治理,一个是防火防爆。同一个词,两种活法。
智能断屑喊了十年,标准还停在老图上
这几年大家都在聊智能制造。断屑监测确实有进展——主轴功率信号、声发射传感器、还有拿工业相机直接拍铁屑形态喂给模型识别的。
听着挺美。
现场问题是:信号能测,但判断不了。同一段功率曲线,可能是正常断屑,也可能是刀尖刚崩了一小块。模型训得再好,换个材料批次就懵。
绿色制造那头也一样,干切和微量润滑(MQL)推得挺猛,切削液能省下来一大笔。可MQL对断屑是真不友好,润滑有余、冷却不足,屑一软就缠。所以很多厂是“宣传干切,实际偷偷开着半量冷却液”。这事没人写进论文。
进口替代也是。国产断屑槽刀片这两年进步不小,价格只有进口的一半甚至更低。但有个坎——材料批次波动。同一牌号的钢,硬度差个HB30,进口刀片还勉强能断,国产槽型就直接失效。
然后呢?供应商一句“你参数没调好”,操作工背锅,工艺员改参数,改到最后谁也说不清到底是谁的问题。
还有个更麻烦的:断屑分类标准。ISO那套切屑形态图,还是几十年前画的,主要针对传统钢材。增材制造的件、复合材料、粉末冶金件,切屑形态压根不在图里。检验员拿着老图去判,判不了,最后只能靠“老师傅目测”。这风险,懂的人都懂,就是没人愿意先挑头改。
到最后,还是得看铁屑的脸色
我刚入行那会儿,师傅跟我说过一句话,我记到现在:
“表上的数能骗人,铁屑不会。看屑不看表。”
意思很直白。转速、进给、功率,仪表都正常,零件也可能在废。可你走到机床边上,抓一把铁屑在手里捏一捏,颜色对不对、卷得匀不匀、有没有发蓝发紫,心里就有数了。发蓝,说明切削温度偏高;屑面毛糙有撕裂,八成积屑瘤已经起来了。
这些,图纸上没写,手册上也查不到。全是手上磨出来的。
所以现在带新人,我第一件事不是教他编程,是让他站在机床旁边看半小时铁屑。看得懂屑,才算入了门。
那问题来了——你们车间控制断屑,靠的是调参数、换槽型,还是那根用了好几年、头上都磨圆了的铁钩子?
评论区聊聊,我想听听别的厂是怎么干的。
