刚进厂那年,师傅递给我一把塞尺,说了句:“别小看这玩意儿,联轴器对中要是糊弄,它能让你半夜从被窝里爬起来。”我当时嗤之以鼻——不就是两根轴对对齐吗?
后来,凌晨三点的电话接多了,我才明白,这他娘的哪里是“对齐”,分明是跟热膨胀、基础沉降、管道应力、甚至跟工期打架。
那天凌晨三点,一台泵差点要了整个班组的命
去年冬天的事。一台进口多级离心泵,大修完投运不到72小时,振动值突然飙到11mm/s,连锁保护跳车。整条生产线趴窝。
甲方电话一个接一个。经理脸都绿了。
拆开联轴器一查,径向偏差0.18mm,轴向开口0.12mm/100mm。厂家要求多少?径向不超过0.05mm,轴向开口不超过0.03mm/100mm。超了三四倍。
原因简单得让人想骂人——检修班组赶工,地脚螺栓没完全紧固就开始打表。底座有一个角是虚的。底座虚,对中数据全是假的。

这种事在车间太常见了。对中这东西,不出事没人当回事。出了事,全车间跟着熬夜。不过话说回来,谁想出事呢?问题就出在“不想”和“做到”之间那道沟。
你猜那道沟有多深?有时候只有0.02毫米。
0.02毫米是个什么概念?一根头发丝的三分之一
先把硬货摆出来。
联轴器对中,说白了就是把两根轴的中心线调到同一条直线上。听起来像废话。但你知道吗,径向偏差和轴向偏差是两回事。径向是平行错位,轴向是角度错位。大多数情况下,两个同时存在,互相耦合。
拿最常见的弹性柱销联轴器来说,一般转速下,径向偏差控制在0.05mm以内。轴向开口0.02mm/100mm是门槛。高速泵?对不起,径向0.02mm。
0.02毫米。一根头发丝大概0.06到0.08毫米。也就是说,误差不能超过一根头发的三分之一。
还没完。冷态对中还得考虑热态变化。泵送200度介质,运行时轴往上膨胀,每100度温升,轴大概抬高0.05到0.1mm。所以冷态找正时得故意把泵留低一点。预留多少?看介质温度和材质。碳钢轴200度工况,经验值留0.05到0.08mm的下张口。
厂家说明书上写了理论值。但实际工况下,管道应力、基础沉降、环境温度,全在捣乱。
说到方法,车间里两派。
百分表法。老法师最爱。便宜、直观、不依赖电池。一块表架在轴上,转一圈读数,塞尺加铜皮垫。垫片怎么加?手艺活。见过有人叠十几片0.01mm薄铜皮的——那玩意儿能稳才怪。
激光对中仪。年轻人喜欢。精度能到0.001mm,自动算垫片厚度,还能出报告。但贵。而且很多老师傅不信它。
行业内通常不说,但实际在做的妥协是什么?
冷态对中,热态凑合。
很多设备冷态数据漂漂亮亮,一投料升温全变了。又不能停机重找。怎么办?凑合运行。振动大一点,报警值调高点。轴承寿命短一点,提前换。这就是公开的秘密,只是没人写进报告。

石化厂和造纸厂,两套完全不同的玩法
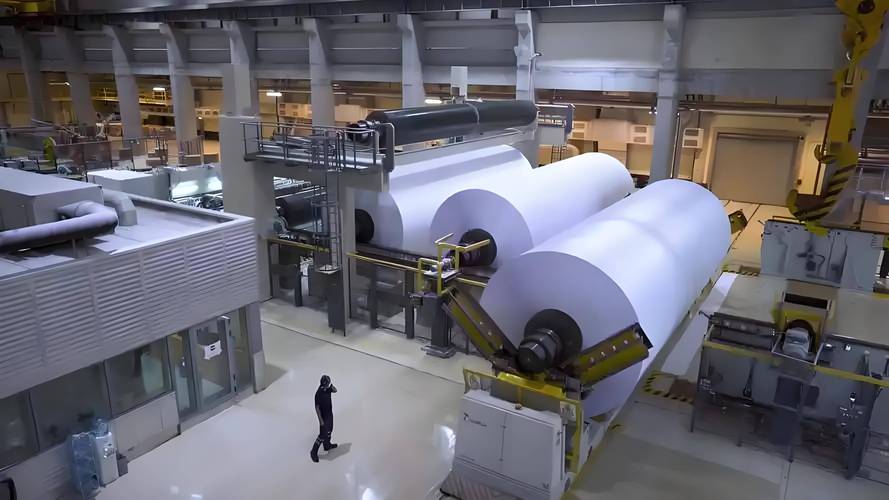
不同行业对联轴器对中的要求,差得不是一星半点。
先看石化。
炼油厂催化裂化装置,主风机和烟气轮机,转速上万转。对中要求苛刻到什么程度?径向0.02mm,角度0.01mm/100mm。这已经接近激光对中仪的分辨极限。
为什么这么严?高温。烟气轮机入口600多度,轴的膨胀量是厘米级的。对中不好,联轴器齿面磨成刀片,几个月报废。
有个案子。某炼厂烟气轮机机组,检修后振动一直在7mm/s晃。找了几波人,都说对中没问题。后来请了个退休老技师。
老头绕机组转了半小时,一句话没说。最后蹲下来看底座——地脚螺栓的垫铁,有一块松了。
重新研磨垫铁,二次灌浆,对中重做。振动降到2mm/s。
他后来说了句话我记到现在:“你们只看表,不看脚。表是脚撑着的,脚不稳,表有什么用?”
再看造纸。
造纸车间的烘缸,转速不高,一般200到500rpm。但温度高,蒸汽加热,烘缸表面120度以上。而且长——一台纸机几十个烘缸串联百来米。
这种工况下,对中要求反而没那么精。径向0.1mm以内就行。但要命的地方是热态对中。烘缸运行时热膨胀,整个传动系统中心线都在变。
有个纸厂案例。烘缸传动齿轮箱,联轴器齿式。运行三个月齿面点蚀严重。拆开一查,对中数据超差。安装时明明是合格的。
问题出在蒸汽管道从侧面接入,热膨胀推着烘缸偏移了0.15mm。安装时没考虑管道应力。
所以造纸行业的对中,不是静态的,是动态的。管道、热膨胀、基础变形,全得算进去。
智能制造来了,但标准还在后面喘气
现在都在聊智能制造。联轴器对中这块确实有新东西。
无线激光对中系统,蓝牙连平板,自动生成报告,云端存档。听着挺美。振动监测系统,实时监控,偏差大了自动报警。
但有个前提——数据积累。对中偏差和振动之间的对应关系,不同设备、不同工况,曲线完全不一样。没三五年数据打底,报警阈值设多少?拍脑袋?
还有个更麻烦的事。
标准滞后。
很多进口替代设备,国产化之后,对中要求照搬国外厂家。但材料换了。热处理换了。热膨胀系数换了。同样的对中公差,运行起来是两码事。
老外设备,轴是合金钢,热膨胀系数12×10⁻⁶/°C。国产替代用42CrMo,系数11×10⁻⁶/°C。差一个数量级?没有。但累积到几米长的轴上,温度变化200度,位移差就是0.2mm。够你喝一壶。
国内有些标准更新太慢。API 686还是多少年前的版本。有些行业标准照抄ISO,但工况对不上。
行业内不愿公开的难题是什么?
对中不合格的设备,很多时候是“带病运行”被默许的。
一台大机组停机重新对中,少则三天,多则一周。停产损失几百万。振动大一点,轴承寿命短一点,对生产的影响是渐进的、隐性的。领导怎么选?
这不是技术问题,是管理问题。但最后背锅的,往往是技术员。
说到底,还是手上的功夫
回到车间。
对中这件事,仪器再先进,理论再完美,最后靠的是手感。
师傅教我的时候说了句话,土得掉渣。
“紧螺栓的时候,感觉螺栓在给你唱歌。”
什么意思?紧固地脚螺栓时,扭矩要均匀。对角紧,分三次,每次加力一样。某个螺栓紧起来特别涩,或者特别松,就有问题。底座不平,或者垫铁没到位。
百分表打出来的数据再漂亮,底座没坐实,全是白搭。
还有条经验法则,老师傅们口口相传:
“垫片不超过五片,铜皮不过三张。”
垫片层数多了,弹性变形不可控。拧紧时垫片被压缩,对中数据就变了。你以为调好了,其实没有。
现在激光对中仪用得多,年轻人打表少了。但工具是工具,脑子是脑子。
有个问题我一直想不明白。
设备越来越精密,对中公差越来越小。但现场安装条件——管道应力、基础质量、检修工期——反而越来越赶。
这中间的矛盾,到底该谁买单?
各位同行,你们厂里是怎么平衡这个事的?欢迎拍砖。
