“张工!张工!三号线又停了!”
小刘跑过来的时候,安全帽都歪了。我正蹲在铣床边上看刀纹,听到这嗓子,心里咯噔一下。三号线是精加工线,停一小时,后面装配那边就得堆成山。走过去一看,操作屏上报警代码闪得跟过年似的。伺服轴位置偏差过大。
“换过驱动器没?”我问。
“换了,没用。”
“编码器线晃过没?”
小刘愣了一下。他刚来两年,书本上的东西背得滚瓜烂熟,但遇到这种“鬼打墙”的故障,还是习惯往大件上想。其实问题往往小得可笑。那根拖链里的编码器反馈线,外皮被铁屑划了个口子,恰好在某个特定位置才会虚接。机器一快跑,没事;一慢下来做精加工,信号就开始丢。
说实话,编码器这玩意儿,在车间里存在感真不高。它不像刀具,磨了能看见;不像主轴,响了能听见。它躲在电机屁股后面,或者贴在丝杠末端,安安静静地吐脉冲。但只要它一闹脾气,整条线就得趴窝。今天咱就聊聊这个“闷葫芦”。
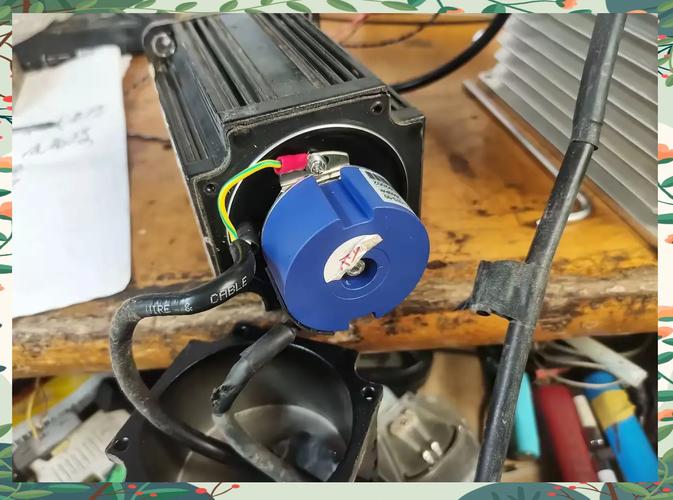
别把它当“眼睛”,它其实是“尺子”
好多人把编码器理解成“让电机知道自己在哪”。这话对了一半。它更像是一把随时在量的尺子,量的是转了多少、转多快。
增量式编码器,说白了就是个数数的。转一圈,给你发多少个脉冲。常见的是2500线。四倍频之后,一转能数出10000个数。每个数对应多少角度?自己算。0.036度。听起来挺准对吧?但它的毛病是——断电就失忆。一开机,它不知道自己在哪,得先回去撞一下机械原点。那一下“哐当”,心疼。
绝对式编码器就不一样。一通电,它就知道自己在哪,不用回零。省事,也省时间。但贵。贵不少。
选型的时候,看什么?分辨率、精度、响应频率。分辨率是能数多细,精度是数得准不准。两码事。我见过有人拿17位绝对式编码器,装在一条丝杠螺距5毫米的轴上,然后抱怨定位不稳。废话,机械背隙都有0.02毫米了,你电子尺再准,量出来也是晃的。
行业内通常不说、但实际都在做的妥协是什么?——编码器反馈的位置,和实际要控制的位置,中间隔了机械传动。丝杠、联轴器、齿轮箱,全都有弹性变形和反向间隙。你在电机屁股上装个再好的编码器,量到的也是电机转了多少,不是刀尖走到哪了。
所以高端机床慢慢开始搞全闭环。光栅尺直接装在床身上,量工作台。那才是真正的“所见即所得”。但光栅尺娇气,怕油、怕水、怕铁屑。车间环境一恶劣,三天两头报警。这时候,大家又想念那个皮实的、装在电机后面的编码器了。你看,这就是拧巴的地方。
还有一个数字,很多人不重视。编码器允许的轴端跳动,通常是0.1毫米以内。超过这个数,里面的码盘就容易出问题。有些维修工换编码器,拿锤子敲进去,看着是装上了,其实里面已经裂了。跑两天,又坏。然后骂厂家质量差。
两个行当,两种活法
先说电梯。
电梯那个编码器,跟机床完全不是一个路数。它要的是安全,不是精度。轿厢平层准不准,靠的是编码器反馈加井道自学习。但更关键的是——它得能扛住“溜车”。电梯满载的时候,如果抱闸没抱住,编码器得在几毫秒内把速度信号传给变频器,让电机输出反向力矩。晚一点,就是事故。
我有个老同学在电梯厂做调试。他说有一次客户投诉,说电梯在顶层停的时候,总能感觉到“咯噔”一下。查了半天,机械没问题。最后发现是编码器反馈的线屏蔽层没接地。变频器干扰窜进去了,速度信号里夹杂了噪声。变频器以为电梯在溜,赶紧补力矩。补过头了,就咯噔。
一根线。接地。折腾了一个月。

再说锂电涂布机。
那玩意儿对编码器反馈的要求,又是另一个维度。涂布机的辊子,直径几百毫米,转速要稳到千分之一。因为涂层厚度直接跟转速挂钩。速度一波动,极片上的浆料就薄一块厚一块。后面卷绕的时候,厚的地方析锂,薄的地方容量不够。整批电芯降级。
涂布机用的编码器,分辨率不一定最高,但重复精度必须好。就是每一次转到同一个位置,反馈的数值得一模一样。差一个脉冲,涂层厚度就可能差个几微米。几微米听起来无所谓?锂电池极片涂层厚度才几十微米。
有个案例我印象特深。某厂涂布机,开机跑得好好的,跑两个小时之后,涂层开始周期性偏厚。查了一圈,伺服、减速机、刮刀都没事。最后发现是编码器连接的那根弹性联轴器,跑热了之后,橡胶老化变软,产生了一点点扭转。就那一点点,频率对上了,整卷极片报废。
你看,编码器反馈本身没问题,问题出在“传递”反馈的路径上。
国产替代的锣鼓声,与锣鼓底下的坑
这两年,国产编码器确实起来了。以前高端机床清一色海德汉、多摩川。现在汇川、禹衡这些牌子,在很多场合已经能打了。价格便宜一半,交货快。老板们喜欢。
但有个事,大家嘴上不说,心里都清楚。国产编码器在实验室里指标很好看,一到车间,温漂和抗振就露怯。编码器里面那个码盘,有的是玻璃的,有的是金属的。玻璃的分辨率高,但怕振。金属的抗振好,但做不了太高线数。厂家标的工作温度是-20到80度。可车间里,冬天开机是零下,夏天电机附近能到70度。加上电机自身的振动,码盘上的信号就慢慢“糊”了。
不是不能用。是要留余量。以前用进口的,选型时按额定转速的80%选。现在用国产的,我一般让兄弟按60%选。降额使用。看似浪费,其实省心。
还有一个暗礁,是标准滞后。编码器反馈的接口协议,各家有各家的玩法。西门子的DRIVE-CLiQ,发那科的串行接口,海德汉的EnDat,还有现在流行的BiSS。互不兼容。你换一个品牌的伺服,编码器线就得跟着换。有时候编码器没坏,但线买不到了。或者插头对不上。机器就得停。
行业内不愿公开的难题是什么?——编码器反馈的“亚健康”状态,没人愿意管。它没坏,但信号偶尔丢一两个脉冲。机床照常转,加工出来的活儿差那么一丝。操作工觉得是刀具磨损,换了刀,还是差。最后归结为“机床老了”。其实换个编码器,或者重新做一下屏蔽接地,就好了。但没人会主动去怀疑那个藏在铁壳子里的小东西。
还有个事,现在天天喊智能制造、数字孪生。要把编码器反馈的数据实时传到云端,做健康预测。想法很好。但一线的人都知道,编码器反馈的信号,频率高、数据量大。你真要把每个轴的原始脉冲都传上去,网络先崩了。所以实际上传的,都是经过处理的、已经降采样的“特征值”。那里面丢了多少信息,只有天知道。
老师傅的土办法
干了二十多年,我总结一条经验法则:别信屏幕,信手。
机床报警说位置偏差大,别急着拆编码器。先拿手转一转丝杠,感觉一下阻力顺不顺。再听听电机低速转的时候,有没有那种“一顿一顿”的声音。有,八成是编码器反馈的问题。没有,先查机械。
换编码器的时候,装上去之前,用百分表打一下轴端跳动。超过0.05毫米,就别硬装。还有,联轴器别拧太死。弹簧片的那种,留一点自然间隙。拧太死,反而会引入附加的轴向力,把编码器轴别弯。
线,一定要用屏蔽线。屏蔽层单端接地。接在驱动器那一侧。别两头都接,会形成地环路。那就是自己给自己找干扰。
说到底,编码器反馈这东西,原理不复杂。难的是在实际环境里,让它安安静静地干活。它不坏的时候,你感觉不到它;它坏的时候,你恨不得把它砸了。
对了,问同行一个问题:你们厂里的编码器,平均多久换一次?是坏了才换,还是定期预防性更换?我这边有台机床,编码器用了八年没动过,精度还在。另一台,两年换了三个。同一个牌子。你们说,这到底看啥?
