夜班两点半,操作工小赵在对讲机里喊:师傅,主轴抓刀抓空了,刀盘还在转!我跑过去一看,机械手停在半空,面板上刀号显示 T12,刀盘里12号位却是空的。那晚废了一个铝合金壳体,主轴锥孔还拉了一道痕。刀库乱刀,听着像小故障,真撞起来,停线、报废、修主轴,一样不少。
干了二十多年加工中心,我最怕两件事:一是撞主轴,二是刀库乱刀。前者疼在钱上,后者疼在心理——你永远不知道它下一次什么时候乱。
刀库一乱,整条线都得跟着停
刀库乱刀,说白就是系统记的刀号和刀盘里实际位置对不上。系统以为5号刀在5号位,机械手伸过去抓,抓了个空气。或者抓出来一把不相干的刀,往主轴里一塞。轻则报警,重则撞刀。
圆盘刀库、斗笠刀库、链式刀库,原理大同小异。刀盘转,感应块靠近接近开关,PLC 数一个数。数到目标刀位,刹车,定位,机械手换刀。计数丢了,刀表就乱了。
有些厂用伺服刀库,带绝对值编码器。上电就知道刀盘在哪,不用回零。贵。维修也麻烦。传统计数刀库便宜,皮实,但怕油污、怕铁屑、怕电压抖。对吧?现实就是这么拧巴。
行业里通常不说,但实际在做的妥协:把接近开关距离调到4mm,让它“偶尔丢计数”也不报警;乱刀后不进诊断,直接改刀表;实在不行,短接刀库检测信号,让机械手硬换。听着野,很多小厂真这么干。
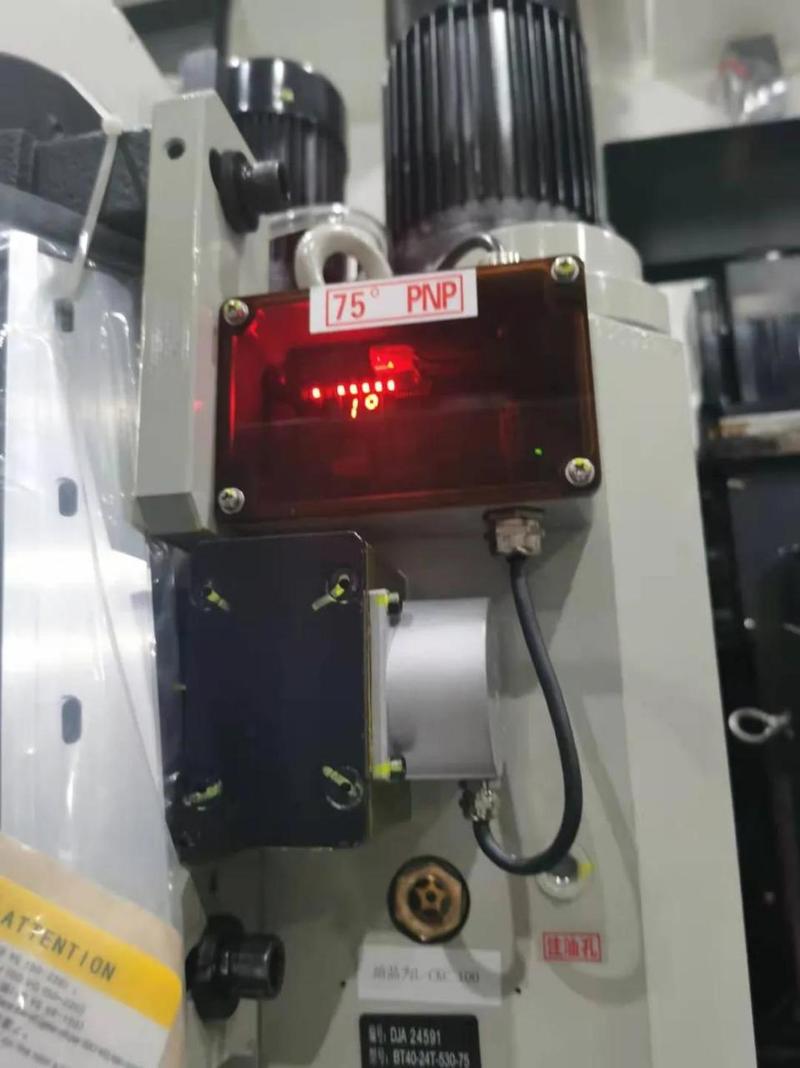
关键数字得记住。常见24把圆盘刀库,换刀时间2.5秒左右,刀盘转位速度30转每分钟。接近开关检测距离通常2mm,24V供电。绝对值编码器电池3.6V,电压掉到3.2V以下,刀号就可能丢。别小看这0.4V,夜班电压一波动,第二天刀库就给你脸色看。
我见过最离谱的一次,车间地线松了,刀库电机一启动,PLC 就收到一串杂波。刀号从8直接跳到13。操作工没发现,下一把刀撞上去,刀套碎了一地。
所以乱刀不是单一问题。机械、电气、参数、操作,四头堵。你光换接近开关,没用。你光改刀表,也没用。得看根。
汽车线和模具厂,乱刀的要求完全两码事
汽车零部件线,大批量,节拍卡到秒。刀库乱一次,停线半小时,后面焊接、清洗、检测全堵。那边要的是高可靠、防错、快恢复。刀库最好带刀具识别,换刀前自动核对。
有个缸体线客户,40台加工中心连成线。某天一台刀库乱刀,机械手抓刀失败,整线停了两个多小时。最后查到什么?铁屑粘在接近开关上。就一小片铁屑。气的班长当场骂人。可骂完还得加防护罩、加吹气。
模具厂完全不同。小批量、多品种,刀库经常60把、90把。刀具重,换刀频繁,操作工还爱手动装刀。乱刀多半不是开关脏,是人改了刀表没回零。
我印象深的是一个模具厂,老师傅手动盘车对刀,忘了把刀盘转回零位。夜班换刀,机械手直接撞上刀套。主轴拉钉拉伤,刀库门变形。修了三天。后来他们规定:手动盘车后必须执行刀库回零,谁跳过谁请客。
汽车线怕停线,模具厂怕撞刀。一个要防错,一个要防人。选型时,汽车线愿意上伺服刀库,模具厂可能还在用计数刀库。不是没钱,是觉得老师傅能盯住。可真盯得住吗?

智能制造喊得响,暗礁还在水下
现在都在说无人工厂、黑灯车间。刀库这块,新动向确实有。绝对值编码器刀库、RFID 刀具识别、振动监测、换刀次数预测维护。听着好。装上去也确实能少很多乱刀。
进口替代也在推。国产刀库、国产伺服电机、国产凸轮箱,价格低一截。问题是参数兼容和时序匹配。有些国产刀库换刀时间标1.8秒,实际跑起来,减速信号和机械手等待时间差50毫秒,偶尔就乱。这50毫秒,图纸上看不出来,现场能磨死人。
行业内不愿公开的难题:乱刀后的偶发干涉,很难复现。操作工说乱刀,厂家说电网波动,电工说PLC没问题。最后往往换个开关、紧个端子,好了。可到底哪坏的?没人说得清。
标准滞后更麻烦。验收时只考换刀时间、噪音、定位精度。乱刀恢复、防错逻辑、安全联锁,很多没写进验收。等出了事,才发现刀库检测被短接,安全门被屏蔽。风险全压在现场。
绿色制造也带来新变量。少切削液,油雾少了,可粉尘多了。接近开关更容易脏。干切环境温度高,刀库电机热,编码器电池寿命也短。你以为环保只影响排屑?刀库也在受着。
老师傅的土话,比手册管用

回到车间。老师傅常讲:刀库不怕慢,就怕乱;乱不乱,先看计数开关牢不牢。还有一句:地线不牢,刀号乱跳。话糙,理不糙。
我自己的经验法则:每次保养,拿无纺布擦接近开关,检查感应块螺丝,量24V电源,测编码器电池。手动盘车后必须回零。换刀异常先停主轴,别硬换。刀表可以改,但改完要空跑三遍。
说到底,刀库乱刀不是靠一个参数解决的。它藏在铁屑里、地线里、电池里,也藏在操作工那一下“应该没事”的侥幸里。
你们厂刀库乱刀,最后真正修好的是哪一招?换接近开关、换电池、加稳压电源,还是干脆换伺服刀库?评论区聊聊,让同行少走点弯路。
