那台精雕机,半夜趴窝了
半夜十二点,客户的电话打过来。那台精雕机,X轴跑偏了三丝。
三丝。0.03毫米。搁在车床上不算事儿,搁在精雕机上,整批手机中框全是废品。
我第二天一早就去了现场。手轮摇一摇,声音不对——闷。拆开防护罩,滚珠丝杠的螺母座上全是黑色的油泥,丝丝缕缕的,像熬糊了的糖浆。
“多久没换油了?”
操作工挠头:“油嘴堵了……有半年吧。”
半年的黑油。钢球在里面干磨,反向器那个回流通道磨出毛刺,预压全掉了。你说气人不气人。
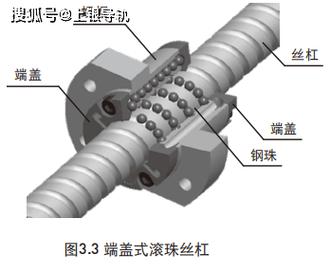
很多人对滚珠丝杠的印象,就是根光溜溜的杆子。花钱买的是那根杆,真正值钱的其实是螺母里那几十颗钢珠。就这么点东西,藏着整台设备精度的命。
它凭什么比梯形丝杠贵十倍

原理说穿了很简单。丝杠和螺母之间不直接接触,中间垫了一层钢球,滚动摩擦代替滑动摩擦。传动效率,从梯形丝杠的三成出头,直接干到九成以上。
差距在哪,几个数摆出来就清楚了。
一个是精度。C3 级的丝杠,任意 300 毫米行程内,导程误差不能超过 8 微米。8 微米是什么概念?一根头发丝的十分之一。而且是“任意 300 毫米”,不给你取平均值糊弄的机会。
一个是速度。衡量高速能力有个 DN 值,就是丝杠公称直径乘转速。常规设计一般卡在 7 万这个量级,再往上,温升和共振就要命了。
还有一个是预压。双螺母预压,通常取额定动载荷的百分之三到五。听着不多,可这百分比是给钢球加“绷紧”的力气。松了,反向有间隙,三丝就跑出来了。
市面上主流就两条路:研磨级和轧制级。
轧制的便宜,一根几百块,精度做到 C7 左右就算不错,用在点位搬运、传送线上完全够。研磨的是拿螺纹磨床一牙一牙磨出来的,价格翻五到十倍,C5 起步,C3、C2 都能做。
但说句行业里不太摆在台面上的话:不少标着“研磨级 C5”的丝杠,本体是轧制料,只是把外圆和端部做了精磨。你拿激光干涉仪一测,导程曲线就是波浪形的,骗不了人。
还有一种妥协,叫“挑料”。钢球出厂是按 0.5 微米一档分组的,装同一个螺母里的球,直径差必须压到极小。有些厂为了赶交期,混着用。前三个月没事,一年后预压掉光。这种问题,客户一般归罪于“丝杠质量差”,其实是装配环节省了事。
精雕机和注塑机,要的根本不是一回事
同一种零件,装到不同的机器上,要求天差地别。
3C 精雕机,要的是轻、快、响应快。行程短,负载小,但快移速度要干到 60 米每分钟,加速度一个 G 往上。这时候丝杠的 DN 值、惯量匹配、螺母自重,全成了关键。我们给它配的通常是 16 或 20 公称直径的小导程丝杠,导程 5 到 10 毫米,钢球用小一号的,就为降低转动惯量。装上以后还要“跑合”,空跑几个小时,让钢球在滚道里走顺。
有个客户,非要把大一号的丝杠塞进机构里,说“大马拉小车稳当”。结果呢?惯量匹配不上,加减速的时候整机抖,加工出来的曲面全是振纹。换了小一号的,反而顺了。
注塑机的移模和顶出,要的是狠、准、抗造。推力动辄几吨十几吨,环境里全是油雾和粉尘,还带高温。这里用的是大直径、大导程的丝杠,63、80 的都有,导程 20 甚至 40 毫米,为的是把旋转换成直线推力的时候效率高。载荷大,我一般建议预压取 5%,比精雕机那一档更紧一点。
有一次去一个做家电外壳的厂,他们的顶出丝杠三个月一换。我看了一下,防护罩根本没装,水花直往丝杠上泼。加了伸缩防护套,改用带密封圈的螺母,寿命直接干到一年多。丝杠的寿命,一半死在脏上。

国产替代这波,水比表面深
这两年国产研磨丝杠确实起来了。以前 C3 级基本靠进口,现在国内几家能做出来,价格大概是进口的六成,交期还快。这是好事。
但暗礁也在。
最麻烦的是检测标准滞后。现在很多厂测导程精度,是把丝杠架在恒温间里,激光干涉仪一打,没加载荷、没跑温。可客户装到机床上,跑两个小时,丝杠温升五六度。钢的热膨胀系数摆在那儿,每米每升一度,伸长十一个微米左右。一米长的丝杠,温升五度,就是五十多个微米。C3 级的标准是 8 微米,你自己算算,这笔账怎么对。
所以有的厂出厂报告很漂亮,装机就超差。不是造假,是两边的“温度前提”没对齐。
还有一件事,行业内不太愿意公开讲:丝杠的寿命预测模型,到现在都不算特别靠得住。样本数据多是实验室恒定工况跑出来的,实际车间里粉尘、间断启停、偏载,全对不上。我们做维护计划,靠的还是经验值和点检,不是那个公式。
老师傅那句话

干了二十多年,我最认同一句话:三分丝杠,七分装。
丝杠再贵,两端轴承座的同轴度没调好,一样抱轴、一样抖。联轴器对中差个几丝,跑两天预压就掉了。这些活儿,图纸上标不了那么细,全凭手上功夫。
对了,还有一条:冬天装丝杠和夏天装,读数真的不一样。别不信。
你们车间那台老出问题的设备,到底是丝杠本身的锅,还是装的锅?说说看。
