凌晨两点的那通电话
“老张,你过来看看这个。”
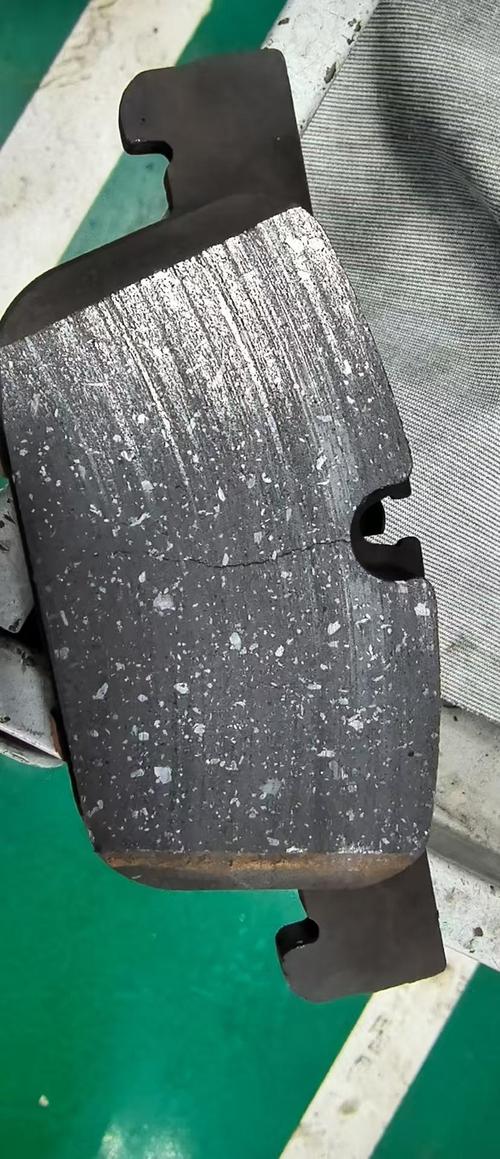
凌晨两点,手机响了。客户那边一台32吨桥式起重机,大车制动器冒烟。我赶到现场,焦糊味呛鼻子。拆开一看,闸瓦磨到铆钉,制动轮拉出一圈深沟。
上个月刚换的。才一个月。
操作工说,平时好好的,就今天吊了个重载,下坡两次,刹车就软了。软了还硬踩。这不叫用刹车,这叫烧刹车。
制动器磨损这事,说大不大,说小…真能要命。车间里没人爱聊它。聊的是产能、节拍、良率。磨损?那是消耗品,换了就行。可换得勤不勤,换得对不对,这里面的水,深了去了。
摩擦系数0.4,但现场从来不是0.4
制动器怎么工作的?说穿了就一句话:拿摩擦片去蹭旋转的制动盘或制动鼓,把动能变成热能,散掉。
理想状态,摩擦系数0.35到0.45。稳。但现场呢?
温度一过250℃,摩擦系数往下掉。这叫热衰退。到300℃以上,有些半金属片子直接“拉荒”——摩擦面拉出沟槽,制动距离翻倍。
磨损率呢?正常工况下,每千次制动磨掉0.05到0.1毫米。可要是超载、频繁点刹、或者制动盘偏摆超过0.15毫米,这个数字能翻三倍。
盘偏摆,很多厂不测。装上去就完事。结果片子磨得一边厚一边薄,跟啃过似的。
还有“跑合”。新片子装上,得跑合。轻踩几十次,让摩擦面贴合。可车间赶产量,谁给你跑合?装完就满负荷。片子表面那层磨合层还没形成,直接高温撕掉。寿命少三成。
两种主流材料,半金属和陶瓷。半金属,便宜,导热好,但硬。对盘面攻击性强,噪音大,铜纤维一多,磨损下来的粉末还污染。陶瓷,贵,安静,磨损慢,但高温下容易裂。
行业内通常不说但实际在做的妥协:半金属片里减铜。欧盟限铜,国内有些厂跟着减。减了铜,导热和摩擦稳定性就掉。怎么办?加点别的填料糊弄过去。实验室测出来没大差别,现场跑三个月,原形毕露。
还有更隐蔽的——热处理时间缩水。摩擦片背板该淬火的,少淬几分钟。省电省时间。装上去短期没事,跑个半年,背板变形,片子翘曲,磨损直接失控。
这些事,供应商不会写在样本上。对吧?
电梯和风电,两码事
先说电梯。
电梯制动器,要求什么?零容忍。磨损到极限之前,必须报警。平层精度差5毫米,乘客就能感觉到。某电梯厂,采购了一批便宜片子。跑了八个月,制动器磨损量不一致,左边比右边多磨了0.3毫米。结果呢?平层忽高忽低。物业投诉,维保公司背锅。最后查出来,是片子批次密度不均。一批货里,密度差0.2g/cm³,磨起来就是两个脾气。
电梯这行,制动器磨损不是“换”的问题,是“什么时候换”的问题。早换,成本高。晚换,出大事。所以现在好一点的电梯,都带磨损传感器。但传感器也有假的——测个位移,算法随便标定一下,就敢说“剩余寿命30%”。信它?不如信老师傅拿卡尺量。

再说风电。
风电偏航制动器,工况完全不一样。风机偏航,慢,但频繁。制动器磨损极慢,一年磨掉一两毫米。可问题在哪?维护太难。在80米高空,换一组偏航制动器片子,吊车、人工、停机损失,加起来够买一台小轿车。
某风场,内蒙古。偏航制动器用了三年没换。不是不想换,是忘了。磨损粉末堆积在制动器缝隙里,赶上雨季,粉末吸水结块。结果偏航的时候,制动器半抱死,机舱扭着走。扭了半个月,偏航轴承异响。最后整台机组停机两个月。损失?自己算。
风电要的是长寿命、免维护、耐候。电梯要的是精准、可靠、可监测。同一个东西,两个极端。拿电梯的片子去风电,水土不服。反过来,风电的片子装电梯上,平层能差出十毫米。
智能监测和绿色制造,暗礁在哪
现在都在说智能制造。制动器磨损监测,加个传感器,连上云,预测寿命。听着很美。
但有个行业内不愿公开的难题:实验室的磨损模型,到现场就失灵。为什么?因为实验室跑的是标准工况。恒温、恒湿、恒载荷。现场呢?粉尘、湿度、温度循环、载荷突变。一个风电场的偏航制动器,磨损曲线能因为风向变化,一个月内从平稳变成陡升。
算法工程师拿不到这些数据。设备厂家不给。业主也不给。最后模型就是个摆设。预警?还不如巡检工拿手电筒照一照。
绿色制造,推无铜化。好。但无铜摩擦材料,磨损率普遍比含铜高10%到15%。寿命短了,更换频率高了,废料反而多。这笔账,没人愿意算。
进口替代,国产摩擦材料进步很快。有些指标,比如常温摩擦系数,已经追平外资。但高温稳定性、批次一致性,还差一口气。差在哪?原材料批次控制。国产铜粉、石墨粉,批次波动大。今天这批石墨粒度细,明天那批粗。混料工艺没跟上,片子性能就飘。
标准滞后也是个雷。国标对制动器磨损颗粒的排放,基本没要求。欧标已经开始限制。国内有些厂出口一套、内销一套。内销的片子,铜含量高,磨下来的粉末直接排到车间空气里。工人戴口罩?很多小厂连口罩都不发。
还有一个暗礁:再制造。旧制动器翻新,换片子,打磨盘面。成本低。但盘面打磨量多少?有没有退火?没人管。再制造的制动器,装上去跑半年,盘面开裂。找谁?找不到。
最后说句土话
干了二十多年,我总结就一句:制动器磨损,七分靠装,三分靠片。
装不正,再好的片子也白搭。制动盘偏摆超0.1毫米,片子磨得跟狗啃一样。制动器间隙调不好,不是拖磨就是制动迟滞。拖磨最要命——片子一直蹭着盘,温度上去了,磨损翻倍,还费电。
怎么判断?老师傅的法子:听声音,摸温度,看粉末。
听:制动时有没有尖啸,有没有闷响。
摸:停车后摸制动器外壳,烫手就是拖磨。
看:粉末颜色。灰白色,正常。黑色带亮片,说明温度过高,片子烧了。红褐色,可能进水生锈了。
就这三招,比什么传感器都实在。
不过话说回来,现在年轻人谁还愿意摸温度?都看屏幕。屏幕上的数字,校准过吗?不知道。
你们厂的制动器,是换得勤,还是换得贵?
评论区聊聊。我看看有多少人踩过一样的坑。
