2026-10-02 01:24:55 分类:商机
上周三后半夜,值班室电话炸了。
小李在磨床岗喊我,说进口蜗杆磨抱死了。
我套上工作服往车间跑,心里咯噔一下——明天要给客户交的那批高铁转向架销轴,还等着这台磨床出活。
拆开主轴端盖一看,得,罪魁祸首就是个指甲盖大的紧定套。裂了。
这个紧定套,就是上个月图便宜,找了个新的五金配件厂家做的,比原来那家便宜一半还多。
算下来,停台一天,违约金加误工,小几十万打了水漂。
你说,五金配件不起眼吧?关键时候能要了半条命。
别拿配件不当核心,水比你想的深
很多外行觉得,五金配件不就是裁裁剪剪、冲出来打个孔?哪有什么技术含量。
说实话,真不是这么回事。
合格的五金配件厂家,核心卡的就是三个地方,全是硬数字说话。
下料公差必须控制在±0.02mm以内,做结构件的45号钢销轴,热处理硬度必须卡在HRC 28-32,受力配件出厂前必须过10万次循环疲劳测试不裂不变形。少一个都不行。
现在主流做小件配件,有两条路:冷镦成型和切削加工。
冷镦效率高,材料利用率能做到90%以上,成本比切削低三分之一。
切削呢,材料利用率也就五成不到,加工慢,成本高,但切出来的配件内部应力均匀,不容易变形开裂,大尺寸受力件稳定性好太多。
行业内通常不说但实际在做的妥协是什么?
只要客户没白纸黑字写上要求,不管尺寸多大,很多厂家全用冷镦做。
省下的成本全装自己口袋,你拿去用了,三五年出问题,他还说你安装不当。
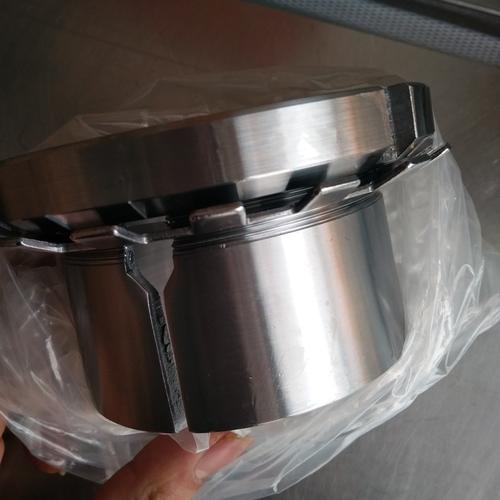 机械加工车间五金紧定套实物图
说实话,我们干了二十年,这种坑踩的不计其数。
不过话说回来,也不能全怪厂家,客户总压价格,你不做有人做,吃饭也难。
不同行业要货,根本不是一个路数
我接触过这么多五金配件厂家,最佩服的就是能接不同行业单子的厂。
隔行如隔山,要求差的不是一点半点。
前年给新能源车企做动力电池PACK生产线,用到一批连接片五金配件。
客户要求必须完全无磁,怕干扰BMS的电压检测信号。
一开始找了个便宜厂家,做出来的连接片带0.2μT的剩磁,没查出来就装机了。
结果整批两千多台电池包全部返⼯,光拆解费就赔了小两百万,找谁说理去?
这就是不了解行业要求的下场。
另一个案例是西北的光伏跟踪支架项目。
戈壁滩上风大盐碱大,要求转轴配件的镀锌层必须过2000小时盐雾试验,镀层厚度至少12μm。
合作的五金配件厂家图省成本,偷偷改成6μm,供货价格降了一点,中标了。
结果不到一年,一半转轴锈死转不动, whole项目发电效率降了15%,厂家最后自己掏路费人工费,上去全部换掉,亏得底朝天。
对吧?不同场景的要求,差一点就是天差地别。
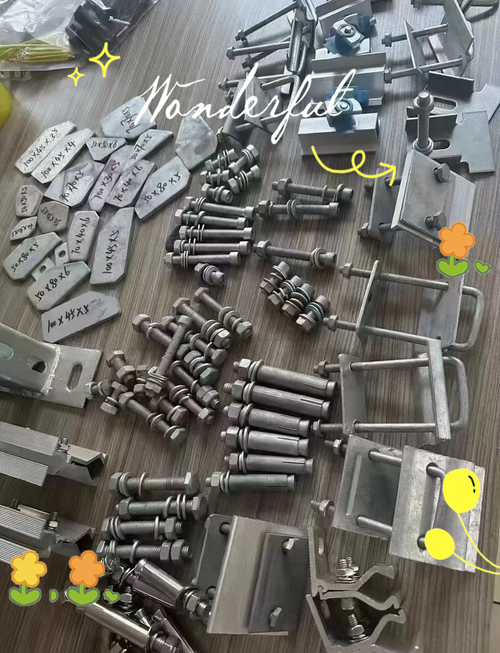 光伏跟踪支架转轴五金配件加工实拍图
你看,一个要无磁,一个要耐腐,根本没有通用的合格配件,全看五金配件厂家懂不懂下游的需求。
风口上的暗坑,行内人都不愿明说
 风口上的暗坑,行内人都不愿明说
这两年进口替代火,原来大家都买日本米思米的进口配件,现在都转找国内五金配件厂家做。
价格只有进口的三分之一,精度也能跟上,确实是好事。
绿色制造要求也严了,现在出口的配件必须过RoHS,不能含铅镉,很多厂家都上了新的检测设备,也算进步。
但是有个行业内不愿公开的难题,从来没人提。
就是标准滞后带来的风险。
现在国内通用的五金配件公差标准,还是二十年前编的。
很多高端装备、医疗设备用到的高精度配件,要求的配合精度,现行国标里根本找不到对应的等级。
比如说我们上个月给医疗CT机做定位销,要求配合间隙0.005mm,国标里最高等级IT01对应这个尺寸的公差是0.008mm,比要求还宽。
没有标准可依,就只能供需双方自己对着要求磨,一次次打样试错,出了问题全看怎么扯皮。
这个风险,现在越做高端配件越明显。
回到一开始那台磨床的事,后来我们找合作了十五年的本地五金配件厂家,连夜赶了十个合格的紧定套,第二天一早就送过来,机器修好,没耽误太多事。
干我们这行,老师傅有句土话:买五金配件,不能只看秤花不看砣。
低价背后都是有代价的,你贪那点便宜,说不定哪天就栽大跟头。
你们有没有遇见过不起眼的五金配件搞砸大项目的事?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊五金配件厂家:藏在边角里的要命细节
文章链接:https://www.yxqcspc.com/17000/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
