2026-10-02 01:47:04 分类:商机
刚做机械采购那两年,为了滚齿加工的订单,前前后后踩了三次大坑,光罚款就赔了快十五万。
第一次是贪便宜,找了报价比市场价低20%的小厂,交过来的40件风电齿轮,有17件齿距超差,装机卡得死死的,整批废掉,甲方直接扣了我们十万的项目款。
第二次是信了熟人介绍,厂家说自己啥都能做,结果把我们的活转包给了地下加工厂,齿面粗糙度根本不达标,最后重新做又耽误了半个月交期。
坑踩多了,才醒过来。滚齿加工这行,选对厂家比砍十万块钱的价都重要。
筛掉九成坑的三个入门判断标准
别一上来就比价格,先过这三道关,过不去直接pass,连报价都不用看。
第一道,看设备家底,别听销售嘴吹“我们全是进口机床”,你直接提一个要求:拍带当天日期水印的开机视频,要拍到机床的铭牌和工件。滚齿加工对机床精度要求离谱,服役超过12年的老机床,哪怕天天保养,丝杠间隙都能磨出来,做出来的齿形就是歪的。靠谱的厂家根本不慌,几分钟就给你发过来,扭扭捏捏说不方便的,心里肯定有鬼。
第二道,要试加工的原始检测报告,不是那种只盖了章的“合格证书”,要带原始数据的三坐标齿形齿距检测报告。很多小厂试加工的时候拿好机床做,批量生产就换旧机床,你拿试加工的件测不出来,看原始报告就能发现他的精度稳定性。说白了,敢给你看原始数据的,才是对自己活有信心的。
第三道,问清楚近半年做过多少同领域的订单。你要是做新能源汽车的驱动齿轮,要求精度GB/T 10095的6级,他之前十年只给小农机做减速齿轮,精度要求也就9级,你敢把活给他?对吧,隔行如隔山,滚齿加工的公差要求、热处理配合,不同领域差得不是一点半点。
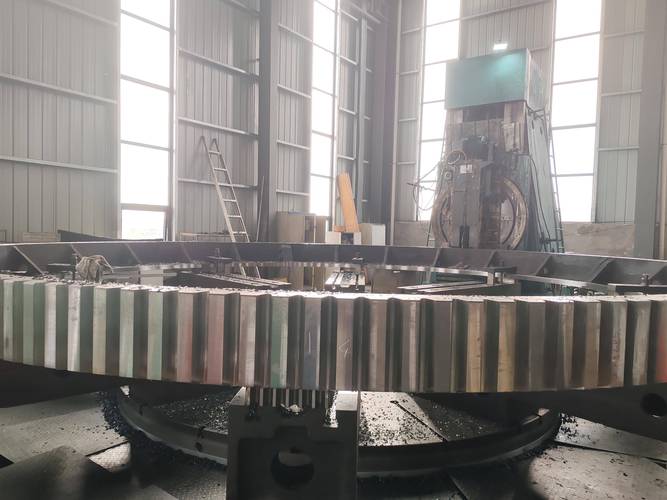 滚齿加工车间数控滚齿机生产现场
靠谱滚齿加工厂家的共性画像
这么多年找下来,我发现真正靠谱的滚齿厂,就两类,特征特别明显。
第一类,就是只聚焦1-2个细分领域的中小型厂。我去年找的江苏常州的鑫泰滚齿(化名),厂区就三千多平,四十多个工人,十年只做新能源汽车和风电配套的滚齿加工,别的活哪怕利润再高,他都不接。我当时去他厂里看,每台滚齿机旁边都贴着最近三个月的精度校准记录,墙上还挂着不合格品统计,上个月超差了3件,直接标在那,一点不藏。报价比小厂高不到10个点,但是每批货都带原厂的检测报告,从来没出过超差的问题。哦对,他们自己配套了去应力工序,很多小厂滚完直接发货,应力不除,用半年齿轮就变形,这点真的太加分。
第二类,就是主机厂认证过的二级配套供应商。浙江那边很多给比亚迪、宁德时代做配套的滚齿厂,本身已经过了主机厂非常严苛的IATF16949体系审核,工艺标准比你自己提的还严。哪怕你只是拿个百八十件的小批量过去,他们也会按照主机厂的流程走,不会乱糊弄。当然,这类厂报价会高一点,但是稳定性真的没话说,我上次做一个出口的齿轮订单,找的就是这类厂,客户那边零投诉。
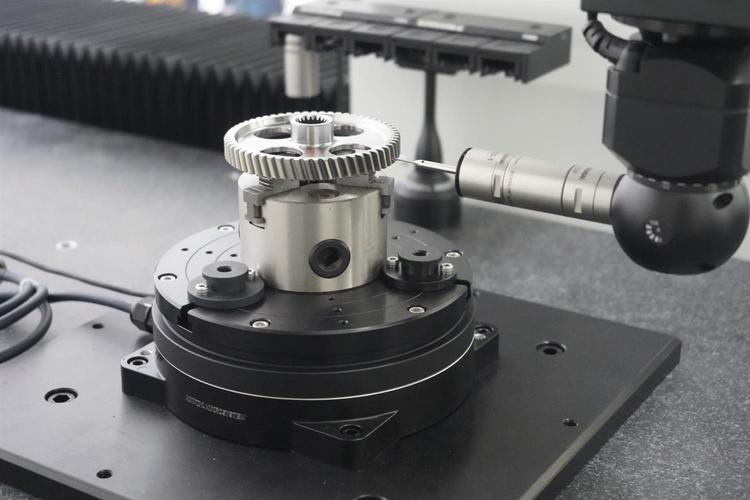 滚齿加工成品齿轮三坐标精度检测图
不同采购规模的签约策略和避坑清单
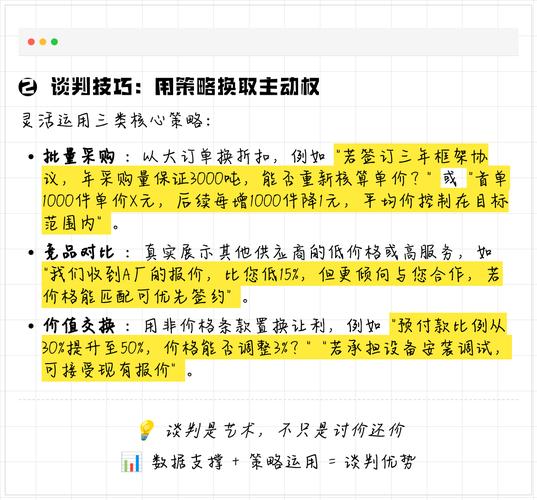 不同采购规模的签约策略和避坑清单
说实话,不同的采购量,策略完全不一样,不能一概而论。
如果你是小批量采购,几十件以内的,别去找那种几千人的大集团,人家根本不把你的小订单当回事,很大概率会转给外协,价格贵还不一定靠谱。就找那种10-50人规模的专业细分小厂,预付款不要超过30%,一定要把齿距公差、齿面粗糙度、延期赔付这三条写进合同,留20%的款验收合格再付,稳得很。
如果你是中大批量,几百件几千件的,别省那点差旅费,一定要去现场审厂。别只看办公室和展厅,直接去车间角落的废料堆转一圈。要是废料堆干干净净,看不到几件不合格的齿轮,要么就是他从来不报废,不合格也当好的发给你,要么就是把废料藏起来了,直接pass。真的,我上次审厂就靠这一招,筛掉了一个吹得天花乱坠的厂家。中大批量一定要签公差赔付条款,超差一件按多少钱扣,延期一天扣多少,别觉得不好意思,丑话说在前面,比后面扯皮强一万倍。
最后给你列几个直接pass的红线,记好:
报价比市场价低15%以上的,走。敢报这么低,他肯定要偷工序,要么用报废的旧刀片,要么少走两刀滚完就完事,成本降下来了,精度也没了。
不敢给你看原始检测报告,只给你看盖了章的合格证的,走。心里没鬼为什么不敢给?
老板拍胸脯说“我什么精度的齿轮都能做”的,走。真正专业的滚齿厂,都会直接说“这个精度超出我能力范围,我做不了”,啥都能接的,都是啥都做不精。
不过话说回来,滚齿加工这行,只要你按这个逻辑筛,大概率能找到靠谱的,总比踩坑赔钱强,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:滚齿加工选厂:踩过三次坑后整理的可落地筛选逻辑
文章链接:https://www.yxqcspc.com/17001/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
