老工程师聊五轴联动加工:车间里书本没写的实话

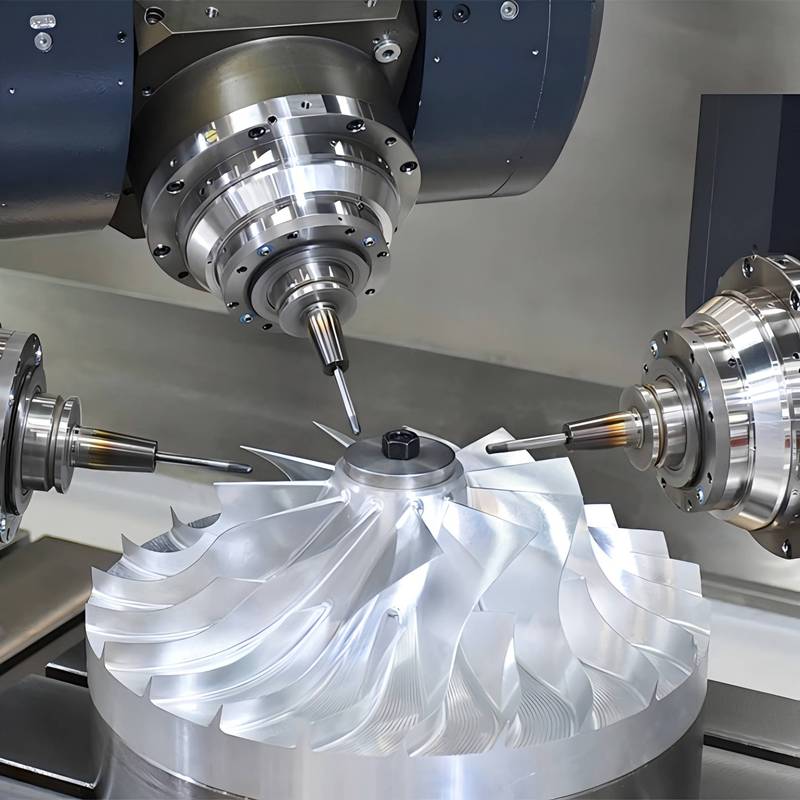
上周三早班,刚换完工作服,调度就扯着嗓子喊我去质检室。 客户退了一片航空发动机的整流叶片,三轴铣完手工抛了三天,型面公差还是超了0.02毫米。 客户放话,再做不出来,订单直接转走。 我围着工件转了三圈,喊徒弟把工件卡到车间那台老五轴上去。八个小时后,件拿出来,过三坐标,公差差0.003,合格。 这就是五轴联动加工在车间的存在感。不是论文里的高端名词,是真能救你饭碗的东西。
车间五轴联动加工中心加工航空叶片现场
车间五轴联动加工中心加工航空叶片现场

不是多两个轴,差的是根子上的东西

不是多两个轴,差的是根子上的东西
不是多两个轴,差的是根子上的东西
很多人以为,五轴就是三轴加两个转动轴,不就是多两个自由度么? 错远了。 五轴联动的核心,是五个轴同时动,刀尖始终能贴住你要的型面,不会被刀具长度或者工件角度卡着。 目前市面上主流的两种路线,摆头式和转台式。 摆头式是主轴头摆,工件不动,适合干一两米以上的大型结构件,缺点是头摆来摆去,刚性不如转台。转台式是工件转,主轴不动,刚性好精度高,只能放得下一米以内的中小件。 说实话,行业内有个不说的妥协。 很多厂商卖中端五轴,宣传页上写的全直驱,实际偷偷把A/C轴的力矩电机换成蜗轮蜗杆传动。 成本能降35%,精度差个两丝,日常干普通活根本看不出来,只有干高精度型面的时候才会露馅。 说几个干五轴的人必须记的数字。 摆头式的摆角范围一般是±110°,再大机械结构就撞了。转台最高转速一般到200rpm,再快稳定性就掉了。合格的五轴定位精度必须控制在±0.005mm以内,差一点,复杂型面就废了。 吃刀量不能跟三轴比,五轴走连续面,进给要稳,不能急着拉荒,不然震纹出来,抛都抛不掉。

不同行业的活儿,要求差出十万八千里

先说说航空航天的活。 去年给某航天院所做固体发动机的壳体型腔,整个型腔是变曲率的螺旋面,要求整个面的轮廓公差不超过0.01mm。 原来的工艺是分块铣,再焊接拼,拼完变形,报废率差不多30%。 后来上五轴联动,一次装卡就干出来,报废率直接掉到2%不到。 航空的活,要求就是精度,公差卡得比你钱包还紧,多一丝都不行,哪怕多花一倍时间都得等。 再说说新能车的模具活。 去年给某新势力做一体化前保险杠的注塑模具,整个模具一米二长,原来的工艺是分四块加工,再拼起来,拼接缝总有个0.1mm左右的差,喷漆出来,光线下能看出印子,客户不满意。 用五轴联动,一次装卡整个型面铣完,根本没有拼接缝,省了后期修模的大半个月功夫。 汽车模具的活,要的就是效率和整体性,公差可以放宽个一丝两丝,但是不能有拼接缝,外观就是命。
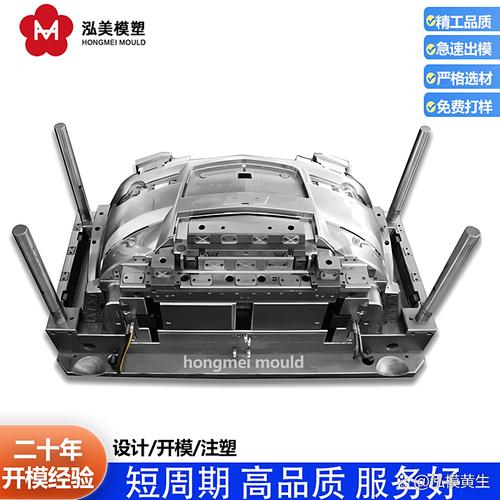
五轴联动加工完成的汽车保险杠模具成品
五轴联动加工完成的汽车保险杠模具成品
不过话说回来,不是所有活都适合用五轴。 干个简单的方块,你用五轴干,那就是杀鸡用牛刀,一小时几十块的工时,赔死你。

进口替代风口下,藏着没人愿意说的暗礁

进口替代风口下,藏着没人愿意说的暗礁
进口替代风口下,藏着没人愿意说的暗礁
这两年国产五轴卖得疯,原来一台进口德系五轴要三四百万,国产同配置只要一百多万,很多厂都换了国产,进口替代喊得响。 好事啊,咱能自己造,不用被卡脖子。 但是有个问题,行业里没人愿意公开说。 就是精度保持性。 进口机你用个十年,重新校一下精度,还能保持在0.008mm以内,国产很多新机出厂的时候精度达标,用个两三年,丝杠磨出间隙,A轴的摆角差就超了0.02mm,就得返厂修,一次几万块。 还有个糟心事,标准滞后。 现在很多碳纤维复合材料、陶瓷基复合材料的加工,需求起来了,但是国内还没有专门针对五轴联动加工这些材料的公差标准,客户说你不合格,你说符合现有国标,扯来扯去,最后只能自己吃哑巴亏。 绿色制造喊了这么久,五轴加工的刀具损耗、切削液回收,也没有统一的标准,很多厂还是随便排,环保查下来就是罚款。 我现在每天下班,都要去那台老五轴旁边转一圈,摸一下导轨护板,看看油够不够。 干了二十年机械,我总结的土话就是:五轴是吃细粮的马,不能拿喂驴的草料对付它。 设备再好,你不按时保养,不对刀的时候留点心,一样出废活。 对了,你们车间有没有那种买了百万五轴,回来一直当三轴用的冤大头? 唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊五轴联动加工:车间里书本没写的实话
文章链接:https://www.yxqcspc.com/17015/