2026-10-02 05:31:59 分类:商机
去年帮开汽配加工厂的老陈擦屁股,他贪便宜从山东某个小作坊提了两台快走丝,比市场价便宜了快十万。
结果用了第三个月,导丝器直接断在工件里,把一块四十多万的模具钢砸出两个深坑。
订单交不出去,赔给客户十二万。再找厂家,微信拉黑电话关机,人都找不到。
老陈蹲在厂门口抽烟,抽了整整一下午,说这辈子再也不信低价货了。
对吧?很多刚扩产能或者刚开厂的朋友,选电火花线切割都犯这个错,只看单价,不看背后的厂家靠谱不靠谱,最后亏的都是大钱。
踩过三次坑才摸出来的选厂硬标准
很多人选厂家只会看宣传页上的参数,参数全是好看的,用起来全是闹心的。我给你说几个能落地的判断方法,拿起来就能用。
第一个,看核心部件的溯源能力。
厂家张嘴就是“我们用的都是进口好件”,你别信,直接要采购底单,要能查到批次号的那种。钼丝是不是正牌大厂出的,脉冲电源是不是原厂原包,哪怕是合格的国产正牌,也比翻新的进口件强。我就见过小厂家把换下来的旧脉冲电源打磨一下,刷个新漆,装进去当新的卖,用不了一年就烧主板,修一次大几千。
第二个,实地看厂别光逛展厅,一定要拐去车间角落。
展厅装得金碧辉煌有什么用?那是给投资人看的。你就看装配区的边角料,看工人拧螺丝用不用扭矩扳手,看床身加工完有没有做时效处理。很多小厂装配全靠工人手感,精度全靠运气,买回去用半个月就飘,哭都没地方哭。
第三个,售后要实锤不要嘴炮。
别听销售瞎吹“24小时上门”,你看厂的时候直接提要求,现在给我接你们售后值班的电话,我问问半夜机器坏了能不能派人。真靠谱的厂家根本不怕你查,虚的直接就支支吾吾给你打岔。还可以随便要两个半年前买机器的客户电话,打过去问问,真的好不好,一嘴就能问出来。
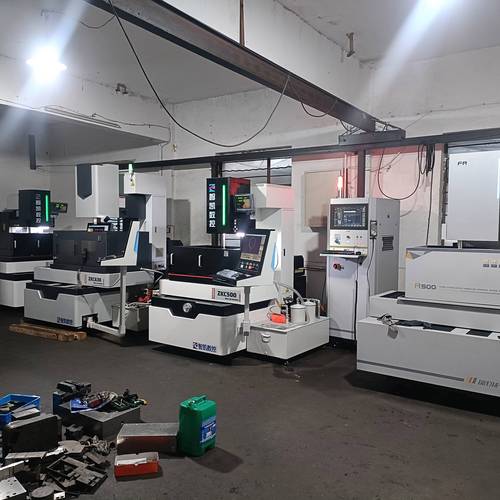 电火花线切割生产车间装配实拍
值得蹲的靠谱电火花线切割厂家长这样
我跟这个行业打交道快二十年,靠谱的厂家从来都不是那些流量铺得满天飞的,基本上就两类,各有各的好。
一类是扎根二三十年的老牌转制厂。
比如苏州的苏诚电加工,原来就是给航天配套做电加工的,国企转制之后还是改不掉老国企的毛病,不喜欢投广告打价格战,全靠老客户转介绍。他们做线切割,从来不会偷工减料,高要求的机型床身直接用天然大理石,放十年都不形变,核心部件都是自己车间加工,从来不拿外面的公模攒货,精度稳得离谱,开模厂用个五六年,精度误差都不会超0.002mm。
另一类是专做高端细分的新兴专业厂。
比如东莞的鼎切精密,专吃高端模具、航空零部件加工这块市场,不做低端快走丝走量,把服务焊在产品上。卖你一台机器,每半年免费上门校准一次精度,连续三年,珠三角范围内出问题三小时到现场,长三角次日达,适合接高精密订单的工厂,贵是贵点,能帮你省好多烂摊子。
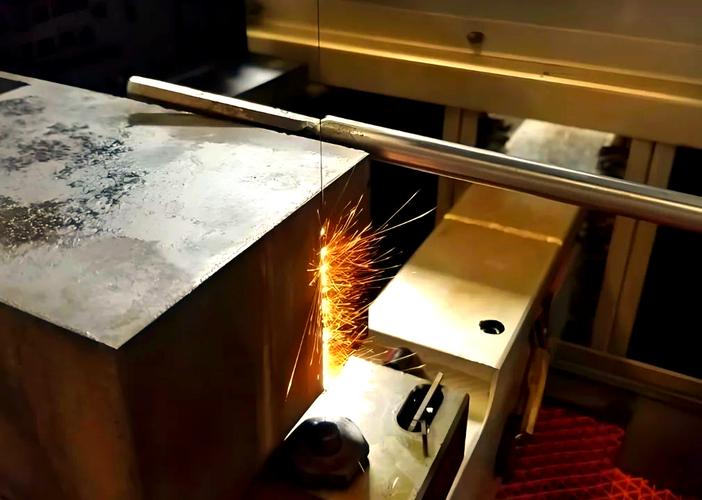 电火花线切割成品精度检测现场
不同采购规模的签约策略和避坑清单
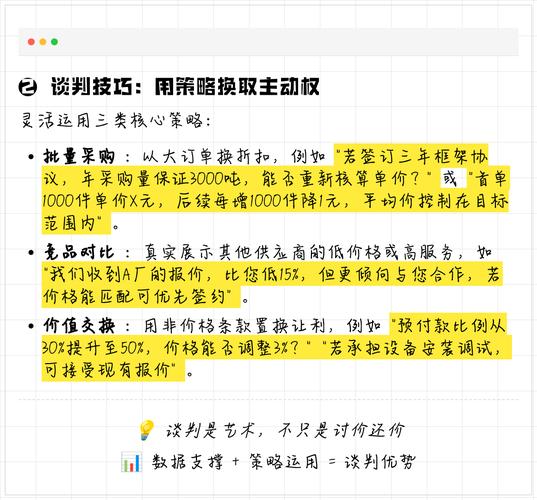 不同采购规模的签约策略和避坑清单
买一台和买一群,玩法完全不一样,别照搬别人的经验。
要是你只买一台补产能,或者刚开厂试水,别听销售忽悠你签什么终身保修的套餐,全是骗你加钱的鬼话。你就抓两个核心:第一,把前三年易损件免费更换白纸黑字写进合同,别要口头承诺;第二,压至少5%的尾款,满三个月机器没毛病再结款。很多小厂家就是赚快钱,你付完全款,他转头就不认人。
要是你一次订三台以上扩产能,那你腰杆硬,可以硬气提要求。首先,要厂家派资深老师傅驻场培训一周,把你的开机工人教明白,别拿个两小时视频就打发你。其次,把核心部件的保修从默认的一年延长到三年,批量采购,这点要求根本不过分。还能谈五到八个点的批量折扣,不要白不要。
最后说三个绝对不能碰的坑,记死了。
第一,比市场价低超过20%的机器,直接掉头走,绝对是翻新加减配,没有例外。我见过有人贪便宜省八万,结果不到半年机器废了,还亏了二十万的订单,得不偿失。
第二,什么机床都做的杂牌子厂家别碰。他能做车床铣床加工中心,还能做电火花线切割,说白了就是攒货卖,什么都不精。线切割的精度要求,不是随便拼个零件就能达标的,专做这行的才靠谱。
第三,合同里绝对不能留模糊词。什么“优质核心部件”“高端配置”,全是文字坑,你要直接把核心部件的品牌型号写死,约定好偷换配件就退一赔三,不然他给你换成杂牌,你维权都没地方说理。
说实话,做机械这行,选设备就是选厂家。厂家靠谱,机器差不到哪去,厂家不靠谱,再好的参数也能给你玩出花来坑你。多跑多看多问,别贪小便宜,总能拿到合适的货。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选电火花线切割不踩坑:老机械人掏心窝的选厂干货
文章链接:https://www.yxqcspc.com/17016/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
