车间摸爬20年:激光熔覆不是骗钱的花架子

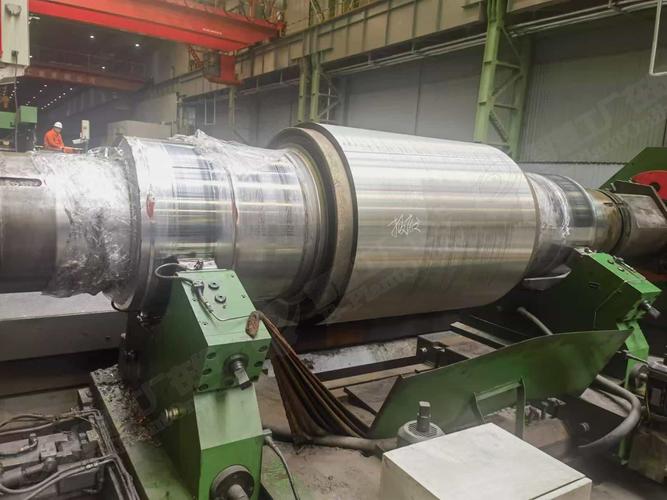
上个月初三,外协拉来一根40吨的轧辊。 轴颈磨崩了三公分,客户说钢厂线停着,一天损失六十万,一周之内交不出来,我们就得赔违约金。 原来的老办法,要么回炉重铸,最少二十天,要么手工堆焊,堆完变形大,磨完精度不够,用不了半年还得坏。 大伙正挠头,新来的小伙子说,为啥不试试激光熔覆?
机械车间报废损伤轧辊实拍
机械车间报废损伤轧辊实拍

轧辊崩了那天,我才见识激光熔覆真不是吹

轧辊崩了那天,我才见识激光熔覆真不是吹
轧辊崩了那天,我才见识激光熔覆真不是吹
说干就干,清污渍、找基准、编程序,三天就完事了。 磨完尺寸一分不差,总共收了三万多块钱,不到新轧辊十分之一的价。 客户拉回去用到现在,快两年了,连磨损都没超过0.1mm。 说实话,之前我对这东西的印象,就是设备厂商开会吹出来的新概念,骗补贴的花架子。 那次之后我才改了看法,这东西真能救命。

里头的门道,行业里不会明说

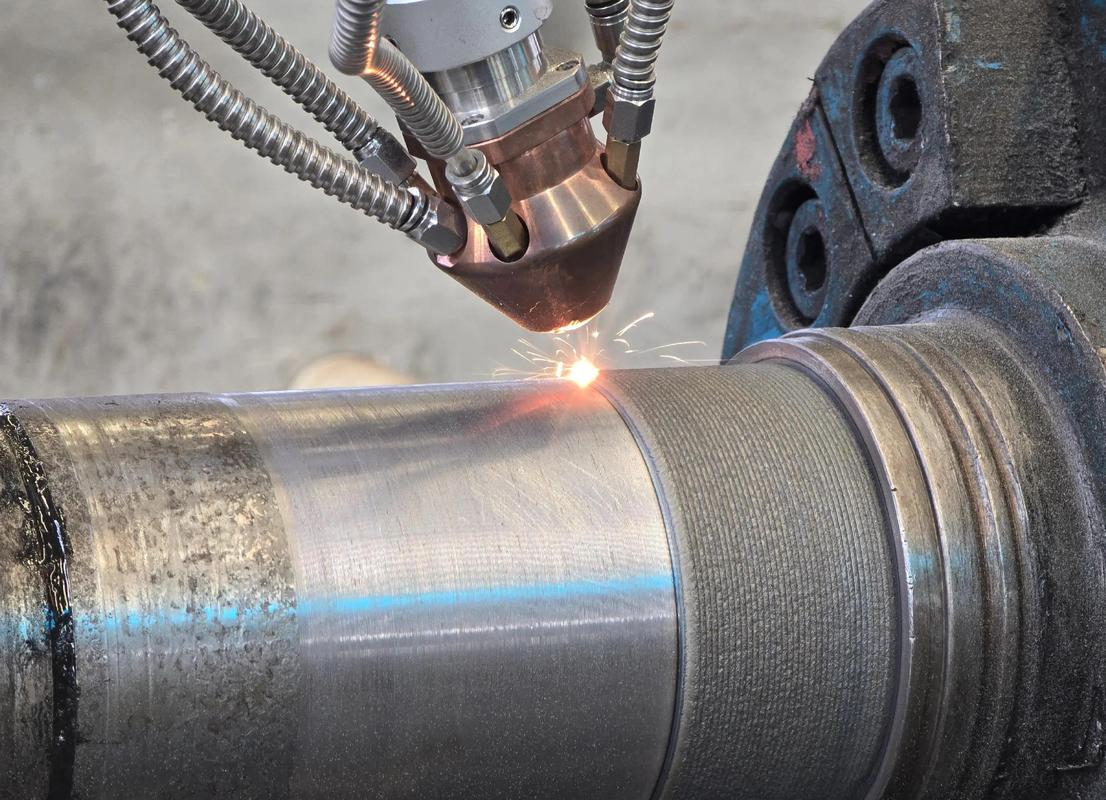
说白了激光熔覆也不神秘,就是把合金粉末用高功率激光融化,一层层堆在损伤的位置,和基体冶金熔在一起,比粘的焊的都结实。 不是什么凭空变出来的黑科技,就是堆焊的升级版而已。 目前工业常用的送粉式激光熔覆,功率基本都在2000W到4000W,熔覆速率大概0.3到1.2公斤每小时,控制得好的话,成品孔隙率能压到1%以下,绝大多数工况都能满足。 现在主流有两条技术路线,同轴送粉和旁轴送粉,各有优劣。 同轴送粉精度高,不管凹凸曲面都能堆得匀,但是粉末利用率不到三成,剩下的都吹飞浪费了,成本直接上去一大截。 旁轴送粉呢,粉末利用率能到七成以上,成本低很多,但是复杂曲面容易堆不齐,精度差不少,层间结合也容易出问题。 不过话说回来,行业内通常不说但实际都在做的妥协,你知道是什么吗? 接散活的时候,很少有厂全用同轴给你做的。尤其是矿山建材这类对精度要求不是极端高的客户,大多都用旁轴,还要掺点便宜的回收粉,成本能压下来三分之一。 寿命虽然比全同轴全新粉少个两三年,但是报价只有新件的五分之一,客户愿意要,我们也能赚到钱,这事心照不宣,没人会到处说。 不同行业要求差得能有十万八千里。 就说刚才那根轧辊,属于重工冶金行业,要求就是耐磨耐冲击,成本要低,用镍基碳化钨粉末就够,就算有个不到1%的气孔,也不影响使用。 去年我们还给电厂修过一批燃气轮机叶片,那要求完全不一样。 叶片进口边被烟气冲蚀出坑,换一片新进口叶片要八万多,激光熔覆修一片只要八千。 这里就得用钴基高温合金,精度要控制在0.02mm以内,一点气孔都不能有,不然转子转起来出震动,那就是天大的事故。 那次我们做了三次探伤,不合格的重新熔,最后合格率做到95%,电厂省了上百万,我们也赚了口碑。
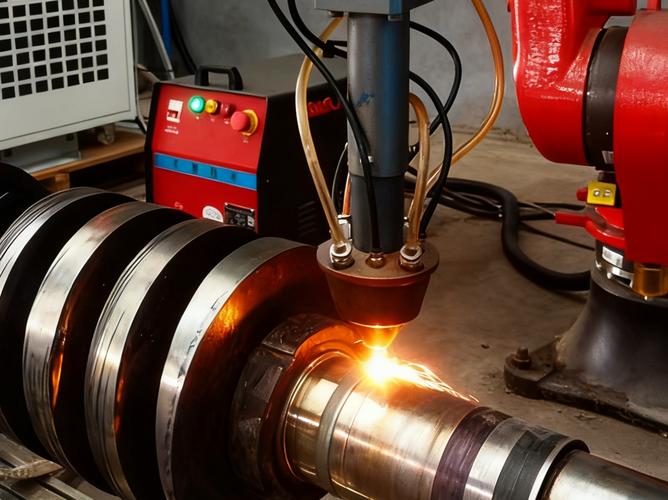
工厂激光熔覆修复轧辊作业现场
工厂激光熔覆修复轧辊作业现场

风口上的技术,藏着没人说的暗礁

风口上的技术,藏着没人说的暗礁
风口上的技术,藏着没人说的暗礁
现在都讲绿色制造,原来废零件直接回炉炼钢,要耗多少电多少矿石,熔覆修一下就能接着用,省下来的成本真不少,政策也支持。 原来高端激光器都是德国进口的,一台几百万,现在国内厂家做的光纤激光器也稳定,价格只有进口的三分之一,不少小厂都买得起设备,这两年干这个的越来越多。 进口替代的趋势确实明显,再过个三五年,估计高端市场也能拿下来不少。 但是有个行业内不愿公开说的难题,我今天也唠唠。 就是标准太滞后了。 现在我们用的熔覆层质量验收标准,还是二十年前堆焊的老标准,只卡硬度和厚度,根本不涉及层间结合力、耐腐蚀寿命这些核心指标。 好多新的纳米复合粉末做出来的熔覆层,耐磨性能比原来高几倍,但是招标的时候还是卡老标准的硬度,好多好工艺拿不到项目。 而且整个行业没有统一的工艺规范,同样修一个轧辊,你用全新粉同轴做,报价十万能用五年,我掺回收粉旁轴做,报价五万能用一年,客户只会选便宜的,最后出了问题,全行业都跟着背骂名。 今天下班我还去熔覆车间转了转,操作的小伙子说这就是未来再制造的核心方向。 我摸了摸刚修完抛好光的轧辊,凉丝丝的,尺寸丝毫不差。 干我们机加工这行,我就认一个理:不管什么新科技,能扛住三班倒造的才是硬家伙。 你们做熔覆碰到过最离谱的质量问题是什么?同行们有空唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年:激光熔覆不是骗钱的花架子
文章链接:https://www.yxqcspc.com/17017/