2026-10-02 09:25:00 分类:商机
去年深冬的一个早班,刚拉完荒就看见调度拖着个大纸箱踢开门进来。
箱子里是八根退回的汽车转向销,客户说跑了三千多公里,销轴磨穿了,抱轴。
质检蹲在地上擦干净油,拿硬度计打了三个点,全在要求范围内。所有人都傻了。
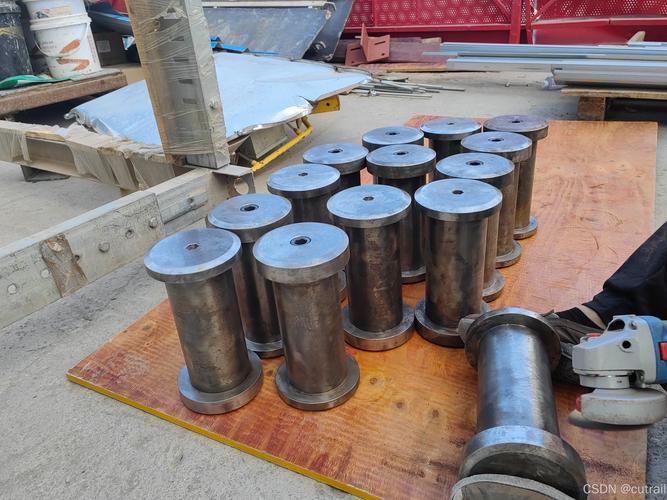 机械车间磨损报废的氮化处理销轴
摸了二十年才摸透的氮化内核
很多人以为氮化就是给零件穿层硬衣服,其实不对。
原理说穿了就是把氮原子渗进钢的表层,和里面的铝、铬、钼这些合金元素生成细晶氮化物,硬生生把表层硬度抬到HRC60以上。
常用的气体氮化,保温温度一般控在530℃±10℃,比离子氮化低个20度左右。
业内要求渗氮层深度大多在0.1mm到0.6mm之间,超过0.8mm的话,成本直接翻三倍,很少有人做。
说实话,现在主流就是两条路,气体氮化和离子氮化。
气体氮化设备便宜,随便一个小热处理厂都能开炉,批量大的话报价很低,缺点是变形控制差,精度要求高的零件做完说不定就得报废。
离子氮化变形小,渗层均匀,硬度一致性好,就是设备贵,一炉子下来能耗比气体高不少,报价自然也高。
不过话说回来,行业内通常不说但实际在做的妥协你知道是什么?
很多小厂接了离子氮化的活,根本不会全流程走离子。前半段渗氮放气体炉做,快出炉的时候挪去离子炉走二十分钟辉光,表面看起来一模一样,报价比正经离子氮化低三分之一,客户根本看不出来。
出了问题最多就是说你材料不对,甩锅甩得干净。
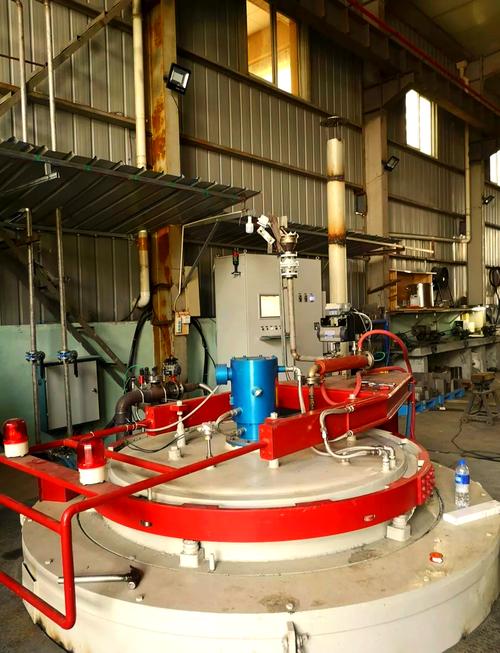 工业热处理车间离子氮化炉实拍
不同行业的氮化,要求差得离谱
 不同行业的氮化,要求差得离谱
前年给一家做食品包装盒的厂子修注塑模,模芯原来做的淬火镀硬铬,不到两百万模次就出拉伤,客户急得跳脚。
我们给改成软氮化处理,化合物层控制在0.15mm,拋完光装上去,现在一千三百万模次了,摸起来还是滑的。
注塑模要的就是抗粘模、耐磨,不能厚,厚了太脆,脱模的时候容易崩块,这就是消费模具行业的要求。
换风电行业就完全不一样了。
上个月给一家做偏航齿圈的厂子做氮化,要求接触疲劳强度不低于1500MPa,齿根不能有任何超标的脆性氮化物。
这里就得做深层渗氮,渗层深度至少得0.5mm,还得控制表层氮浓度不能太高,不然出了脉状氮化物,风机转个三五年齿就断了,那就是几百万的损失。
你看,同样是氮化,一个要薄要韧,一个要深要硬,完全是两个路子,套不上同一个标准。
热潮下藏着没人愿意说的暗礁
现在搞进口替代,很多原来给国外做的高端氮化零件都转回来了,还有绿色制造,原来用的氰化物催渗,现在换成稀土催渗,排放达标,还能省三分之一的保温时间,确实是好事。
但是有个问题,没人愿意公开说。
现在国内的氮化层硬度检测标准还是十几年前的老标准,用维氏硬度压,渗层本来就薄,压头稍微大一点,就压到基体上去了,测出来的硬度直接虚高好几个度。
正经厂子会换小压头多打几个点取平均,不良厂家直接用大压头测,明明渗层深度不够,测出来硬度全合格,你拿去验收根本挑不出毛病,用几个月就坏,找谁哭去。
我干了二十多年热处理,总结出来一句土话:氮化看层不看硬,层不对,硬上天也没用。
你说你打硬度全合格,渗层只有要求的一半,用的时候磨完渗层就磨基体,可不就很快报废么,上次那批转向销,最后查出来就是供应商偷工减料,渗氮时间少了一半,渗层不够,硬度倒是够,不还是废了?
你们有没有遇过那种检测全合格,就是用不住的氮化件?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊氮化处理:车间里不说的经验和坑
文章链接:https://www.yxqcspc.com/17026/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
