滚压光整:车间摸了20年才懂的隐形加工功夫

上个月质检部拉过来一车退件。 是华东某工程机械厂退的五十根液压缸活塞杆。 拆开包装一摸,我心凉了半截。 表面摸着发涩,用粗糙度仪一搭,全在Ra0.8以上,比要求的Ra0.2超了四倍。 当班的小伙子挠头,说这批赶货,觉得磨完已经达标,就省了滚压光整这道。 省了不到二十分钟一根,几十万的货全砸手里。
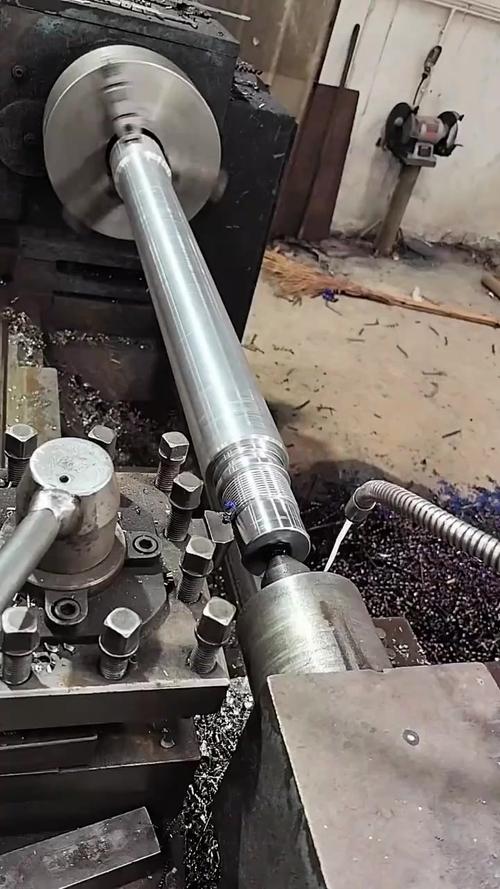
机械车间滚压光整加工活塞杆现场图
机械车间滚压光整加工活塞杆现场图

藏在磨削后面的真功夫,不是光抛亮就行

藏在磨削后面的真功夫,不是光抛亮就行
藏在磨削后面的真功夫,不是光抛亮就行
很多新人觉得滚压光整就是抛光,就是把表面弄好看。 错得离谱。 说白了滚压就是用硬度够高的滚轮或者滚头,给工件表面加一个恒定的压力,把原来磨削留下的微观凸峰给压平,同时在表面层产生残余压应力,还能提高表层硬度。 不是去掉材料,是靠塑性变形整平复配。 说点干货,干了20年,三个参数卡死,错一个都出问题。 留的预加工余量,也就是滚压前的尺寸预放量,必须在0.02到0.05毫米之间。 滚压压力,普通中碳钢工件,控制在15兆帕上下,浮动不能超过2兆帕。 滚压次数,最多不能超过3次,多滚一次,表面就会过度变形起皮。 现在市面上主流两种滚头,一种是天然金刚石滚头,一种是硬质合金滚轮。 金刚石的好啊,能跑出Ra0.1以下的光洁度,使用寿命长,不怕粘屑。 但是脆,一不小心碰到工件端面或者材料硬点,直接崩缺口,换一个就是大几千。 价格是硬质合金的三倍还多。 说实话,行业内不说破的妥协是什么? 客户要高端参数给的却是中端价,大多工厂都会偷偷换硬质合金滚头,只要粗糙度能混过检测,谁管你用三年还是用十年。 硬质合金也不是不行,就是滚个几千件就得修型,光洁度稳定性差一点,应付国内低端市场够了。

不同行业要求天差地别,差一点都出乱子

就说工程机械的液压活塞杆吧。 这个是滚压光整用得最多的地方。 去年我们接了一批矿用自卸车的活塞杆订单,要求耐磨耐蚀,使用寿命五年以上。 原来磨完的粗糙度是Ra0.8,表面硬度HV280,滚压一次之后,直接降到Ra0.1,硬度冲到HV330,表层还形成了0.2到0.5毫米的压应力层,风沙磨蚀速度直接降了一半还多。 客户用了三年多回来返单,说没一根漏液的。 换汽车行业的曲轴主轴颈,要求又完全不一样。
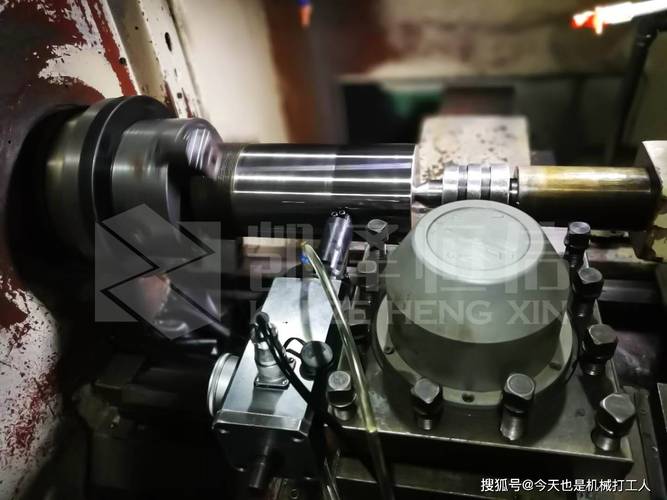
滚压光整加工后成品液压活塞杆粗糙度检测图
新能源汽车的曲轴转速高,对疲劳强度要求卡得死。 原来磨削完的轴颈,表面自带残余拉应力,跑个十几万公里就容易出现疲劳裂纹。 用滚压光整处理之后,表层残余拉应力直接变成压应力,能提高300兆帕的抗疲劳强度,我之前给主机厂做过对比试验,同样的材料,滚压过的曲轴疲劳寿命是没滚压的2.7倍。 有人说用抛光也能出光洁度,那能一样吗? 抛光只改表面外观,改不了内部应力,该裂还是裂。

进口替代的风口下,藏着没人愿意说的暗坑

进口替代的风口下,藏着没人愿意说的暗坑
进口替代的风口下,藏着没人愿意说的暗坑
前十年,好一点的滚压头全靠进口,瑞士的卖到上万块一个,不还价还得等三个月。 这两年国内做刀具的几家大厂起来了,做出来的金刚石滚压头,精度能摸到进口的水平,价格只有三分之一。 很多厂子都换国产了,这个是大好事。 不过话说回来,有个问题行业没人愿意公开摆到台面上说。 现在国内滚压光整的质量标准,还是十几年前定的,只检测表面粗糙度,不对残余应力和表层硬度做强制要求。 这就给了很多厂子偷工减料的空间。 滚压压力不够,次数不够,只要粗糙度合格就能出厂,用户用个两三年就出问题,还怪自己保养不好。 标准滞后带来的风险,迟早要整个行业买单。 我见过不少做外贸的厂子,就是因为没测残余应力,整批货被客户退回来,亏得底掉。 我干了20年车间,总结就一句土话。 滚压滚压,不贪多,不贪狠,够劲就停。 很多新人总觉得压力越大,滚的次数越多,表面越亮越好,那是不懂行。 多滚半次,尺寸就超差,表面就起皮,前功尽弃。 对了,你们车间碰没碰到过滚压完尺寸胀大超差的情况?都是怎么调参数的?有空聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:滚压光整:车间摸了20年才懂的隐形加工功夫
文章链接:https://www.yxqcspc.com/17030/