2026-10-02 12:21:12 分类:商机
上周三刚上班,门卫就把客户的人领进车间了。
怀里抱着一根磨得发亮的液压活塞杆,脸黑得像刚从氧化槽里捞出来。
说这根杆换了不到三个月,已经拉毛抱轴了,拆开来一看,镀的硬铬整块整块掉。
这活本来是我们嫌利润薄,转给合作的小厂做的,客户找不到人,堵上门来了。
我蹲在地上摸了摸掉铬层的断面,叹了口气。
电镀硬铬这东西,看起来人人都会做,能把活做漂亮的,真没几家。
没人会明说的工艺门道
说实话,我刚学徒的时候也纳闷,不就是把铬离子往工件表面堆吗?能难到哪去。
干了十年才摸清楚,差零点几度,差几个安培,出来的活天差地别。
核心其实就是电流和温度,硬铬的电流密度必须卡在45到60安培每平方分米,槽液温度得稳定在48到52摄氏度,差个两三度,要么镀层脆,要么硬度上不去。
一般装饰镀铬,厚度才不到1微米,硬铬起步就是10微米,厚的能镀到几毫米,完全不是一个路子。
现在主流就两条路线,一条是做了几十年的六价铬体系,一条是喊了多少年的三价铬硬铬。
三价铬环保,毒性只有六价铬的百分之一,废水处理好弄,政策也鼓励。
可三价铬天生就镀不了厚层,超过50微米就容易开裂掉块,硬度最高也就HV800,重载场合根本扛不住。
六价铬污染大,查得严,但是镀层硬度能到HV1000往上,结合力好,厚镀也稳,重型机械的活根本离不了。
行业内心照不宣的妥协是什么?
就是现在很多厂对外宣传全三价铬生产,真接到厚镀重载的活,还是偷偷开六价铬的槽,无非是废水处理多花两道钱,应付检查的时候把槽盖盖上就完了。
没人愿意把这个说破,赚的就是这个信息差。
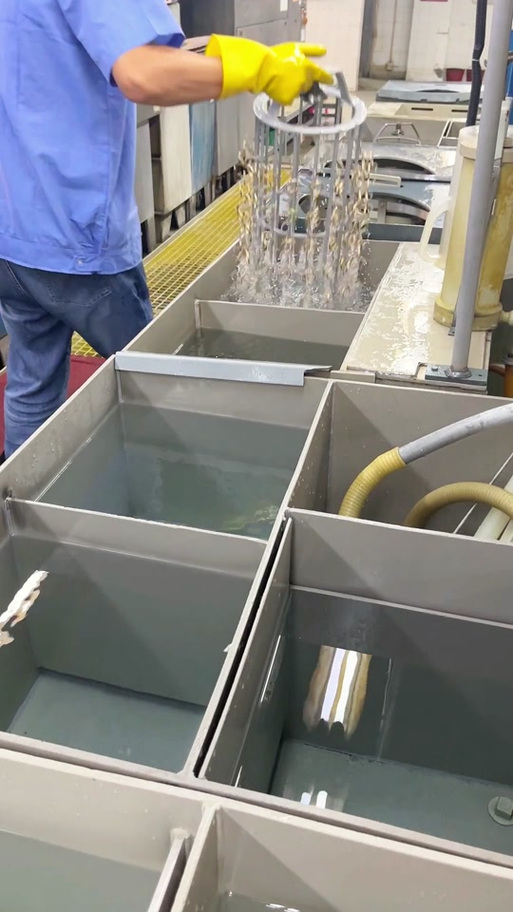 机械车间电镀硬铬加工槽现场
不同行当完全不一样的要求
不同地方用的硬铬,要求差得能甩出去十里地。
就说工程机械行业吧,最常见的就是液压活塞杆,全靠硬铬层扛磨损耐腐蚀。
去年我们接了一批出口东南亚的挖机活塞杆,要求铬层厚度0.2毫米,盐雾试验120小时不生锈。
新来的徒弟赶交期,怕镀得慢,偷偷把电流调高了10安培,结果镀出来的结晶粗得像砂纸,磨完之后肉眼看不见的针孔,客户做盐雾试验,不到70小时就出锈点,整批200多根全部返工,亏了小八万。
这个行当,不怕慢就怕快,铬层结晶细才扛造。
换做塑胶模具行业,要求又不一样了。
前年给义乌一个做吹塑瓶的客户修模,客户之前找别的厂镀了硬铬,说硬度够,但是就是粘料,每天要停线擦好几次模。
我过去一看,人家镀的是无裂纹硬铬,硬度是够,但是没有储油的微裂纹,干这个活就是不对。
我们给客户重新镀了微裂纹硬铬,表面就有均匀的细微小孔,润滑油能留住,脱模一下子就顺了,客户后来所有的模具活都放我们这。
你看,不是硬度高就好,合适才最重要。
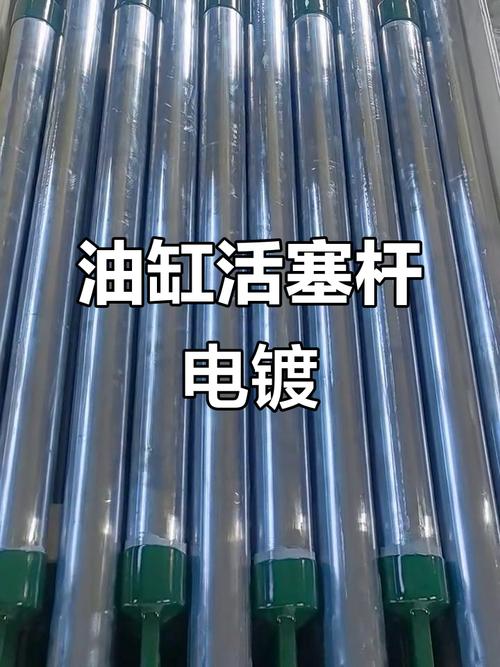 电镀硬铬后成品液压活塞杆实物
风口底下藏着的暗礁
 风口底下藏着的暗礁
这两年进口替代喊得响,之前我们镀硬铬都用俄罗斯进口的铬酐,纯度高杂质少,现在国产山东货做得一点不比进口差,价格还便宜了近两成,确实是好事。
绿色改造也搞了,我们厂前年花了两百万上了在线回收装置,铬酐消耗降了三成,也达标了。
可行业里有个不愿公开的难题,很少有人提。
现在我们执行的硬铬国家标准还是九十年代末的,对三价铬硬铬的镀层结合力、厚度公差、硬度检测这些,根本没有明确的标准。
客户拿六价铬的老标准卡三价铬的新活,出了问题全是加工厂背锅,打官司都没地方说理去。
还有不少小厂为了降成本,用回收的废铬酐,杂质超标,镀出来的活便宜两成,用半年就出问题,把整个市场的价格都搅乱了,正经做活的根本抢不到单。
我蹲在车间磨工件的时候经常想,干了20年,最信的一句土话就是:镀铬先除油,电流不赶侯。
前处理做不好,油污氧化皮没清干净,你镀得再厚都是白搭。赶工期乱调电流抢进度,十有八九要出问题。
说白了,这活就是手艺人摸出来的,哪有什么捷径可走。
你们有没有遇到过镀完铬放半个月再磨,结果铬层起鼓的情况?来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:电镀硬铬:车间干了20年攒出来的实操干货
文章链接:https://www.yxqcspc.com/17034/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
