2026-10-02 17:16:16 分类:商机
上个月刚一上班,仓库就拉回来一台半新的减速机。
客户堵在车间门口,说装机三个月,轴断了,要说法。
拆开一看,断口正正好好在键槽位置,齐整的疲劳纹。
拿千分表架在偏摆仪上一量,键槽对称度差了0.12mm。
就超了国标不到0.1mm,整根45号钢的调质轴废了不说,还赔了客户十万块停机损失。
好多刚入行的小孩,觉得不就是个键槽吗,铣出来能插键就行。
对称度那玩意,卡尺量着差不多就得了。
这次赔完钱,全车间没人敢说这话了。
差一丝都能要了轴的命
说白了,键槽对称度就是槽的中心面,得跟轴的中心轴线对上。
差个几丝,装键的时候就别想轻松敲进去,硬敲进去,键一边挤死一边留缝,受力直接偏了。
转起来晃,一直偏载磨,用不了多久就得断。
我们常做的直径80mm的传动轴,国标要求对称度公差是0.10mm。
不少小厂接散活,觉得没那么大重载,偷偷放宽到0.20mm也敢出货。
真出问题的,大多差在0.08到0.15mm这个区间。
就是那种看起来差的不多,好像不影响装键,实际上埋下雷了。
现在主流加工就两条路,划线铣,数控线切割。
划线铣快,成本低,一根轴加工费二十块,半小时就能出来。
但精度全靠师傅手艺,最好的老师傅,稳定精度也就0.15mm左右,新手做超差一半太正常。
线切割不一样,不用划线,自动找中心,精度能稳定在0.03mm以内,什么公差都能做。
但加工费是铣的三倍,时间也要翻两倍。
说实话,行业内通常不说但实际在做的妥协,我摸了二十年门清。
批量接活的时候,只要不是主机厂卡死公差,非重载的轴全用划线铣。
只要能把平键敲进去,卡尺量着两边差的不多,直接盖章合格。
反正用户装上去,两三年之内出不了事,过了保修期,坏了也是用户自己修。
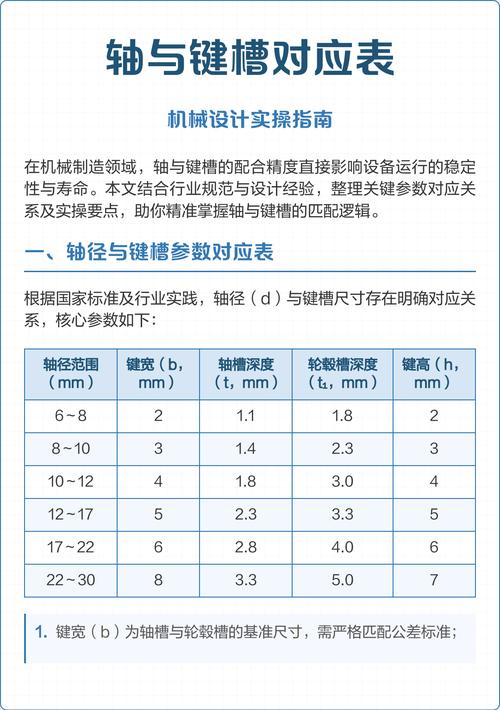 机械传动轴键槽对称度检测实操图
不同行当的要求,差出十万八千里
前两年给风电配套做偏航减速器的输出轴,我算是见识了什么叫严苛。
一开始我们按常规0.10mm公差做,送过去三批,整批全退。
人家要求对称度必须控制在0.02mm以内,差半丝都不行。
为什么?风电塔架几十米高,换一根轴吊装费就要几十万,轴一转就是二十年不停。
对称度差个几丝,二十年的疲劳积累,断轴就是重大事故,谁敢赌?
这就是重负荷长寿命场景的要求,半分妥协都不能有。
不过话说回来,换做农用拖拉机的动力输出轴,要求完全反过来。
我老乡开了个小农机厂,他们做键槽,对称度放宽到0.3mm都敢出货。
没人查吗?人家说了,农机一年也就农忙用个三五百小时,坏了换根轴才几十块。
要那么高精度干嘛?加工成本涨五块,卖价就得多卖十块,农户根本不买账。
成本优先的场景,能用就行,要精度就是浪费钱。
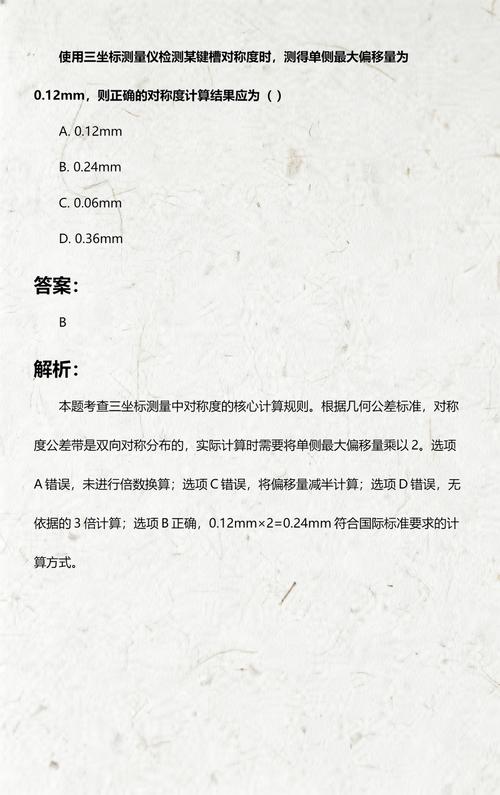 三坐标测量机检测键槽对称度结果图
新趋势里藏着没人说的暗礁
 新趋势里藏着没人说的暗礁
这两年厂子都上了数控铣床,自动对刀找中心,对称度合格率比十年前高太多了。
原来划线铣十个能有三个超差,现在一百个才出一个错。
进口替代的时候,原来做不出来的高精度键槽,现在国产设备也能稳定做了。
绿色制造要求降加工余量,原来留2mm的余量修正,现在只留0.8mm,省材料省时间。
但行业内不愿公开的难题,真的没几个人往外说。
现在的国标还是好多年前更的,只对槽宽100mm以内的键槽定了明确公差。
现在新能源汽车的减速器大轴,键槽做到120mm的太常见了,根本没有统一标准。
主机厂说我就要0.05mm公差,零部件厂说做到这个精度成本要翻一倍,吵来吵去没结果。
最后要么就是零部件厂商偷偷放宽,要么就是整个产业链跟着涨成本,最后都是消费者买单。
还有就是检测,现在高精度的用三坐标,一台上百万,小厂子根本买不起。
大部分小厂还是用游标卡尺卡一下两边厚度,估摸着差不多,误差本身就大,合格不合格全靠运气。
这就是标准滞后带来的隐形风险,哪天出了大问题,都找不到地方说理去。
昨天跟徒弟磨轴,徒弟问我干了二十年,对称度有什么口诀。
我跟他说,我这有句土话:「键槽差一头发丝,轴命少好几年」。
头发丝也就0.04mm,你看着不起眼,差一点,受力偏一分,寿命少一半。
理论说的再漂亮,不如加工完多量一次,别嫌麻烦。
你们车间出过因为键槽对称度栽跟头的事吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:聊透键槽对称度:车间干了20年攒下的干货
文章链接:https://www.yxqcspc.com/17048/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
