2026-10-04 06:42:57 分类:商机
昨天后半夜的班,下料组刚出完一批活,质检拿拐尺量,直接拍了调度室的门。
12根φ180的45号圆钢,切出来端面斜度最大快1.8度,差了快2个毫米。
客户要做汽车转向节,差1个丝都不行,直接整批退。
带班的老王蹲在刚换了新锯条的数控圆钢下料锯床旁边,抽了三根红塔山,才发现问题出在夹紧缸上。
谁能想到,新换的密封件偷了料,夹紧力掉了三分之一,切到一半圆钢打滑了。
蹲在锯床旁抽完第三根烟才想通的问题
其实数控圆钢下料锯床说复杂不复杂,就是靠数控系统控制进给、夹紧、切割。
说白了,核心就三个地方:夹紧力够不够,进给稳不稳,锯带张紧对不对。
我干了22年,见过太多人把参数调得花里胡哨,最后还是出活歪。
给你说三个硬数字,但凡切φ150到φ250的碳钢,锯带张紧力要稳在30bar,进给速度控制在8-12mm每分钟,端面垂直度公差要卡到0.05mm每100mm直径,少一个不对,出活就废。
现在主流就两种技术路线,一种是数控卧式带锯,一种是高速数控圆锯。
带锯便宜啊,一台10万不到,圆锯要20万往上,价格差一倍。
带锯切大直径灵活,什么不规则料头都能塞进去切,就是端面容易留毛刺,锯带寿命短,换一次一百多,两三天就得换。
圆锯切出来端面光,垂直度好,公差小,锯片寿命长,就是小直径批量切划算,大直径切不动,单位成本高很多。
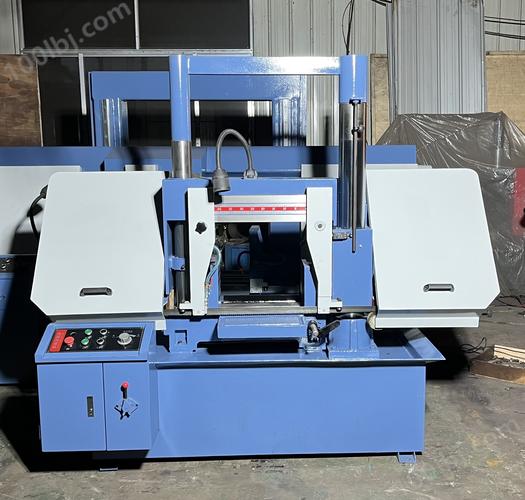 车间正在加工的数控圆钢下料锯床实拍
说实话,行业内通常不说但实际在做的妥协是什么?就是厂家标牌上标的最大下料直径,你别真往满了用。
比如标了能切250mm,你平时切到200mm就到头了,再往上,不仅锯带寿命直接砍半,切出来的垂直度肯定超差。
很多小厂为了接大活,硬往满了开,最后省了买大锯床的钱,赔了客户的退货钱,得不偿失对吧。
不同行业用,要求差得能差出一个天地
就说两个我这几年碰过的真实案子。
第一个是本地商用车厂的半轴加工车间,人家要的就是批量稳定,每天要切两三百根φ80到φ120的40Cr圆钢,要求下料公差不能超0.2mm,端面不能有崩口,因为后面直接进锻打,差一点锻出来的成品就废。
前年他们厂换数控圆钢下料锯床,原来用老式手工调的锯床,废品率8%,每个月光废钢就要亏两万多。
后来换了带伺服进给的数控带锯,把夹紧力改成了压力感应自动调,现在废品率掉到0.3%,不到半年就把买锯床的钱赚回来了。
第二个是做风电锚栓的加工厂,人家要切的都是直径200mm以上的Q355B大圆钢,一根就上吨重,要求端面不能有斜度,不然后面攻螺纹拧不进去。
原来他们图便宜买的小厂锯床,夹紧是手动锁的,大圆钢放进去夹不匀,切到最后一头粗一头细,每10根就得有2根重新磨端面,磨一次半个小时,耽误得产能上不去。
后来换了带双向液压夹紧的数控锯,夹紧力自动检测,压力不够就自动补压,现在修磨率降到5%以下,产能直接提了三分之一。
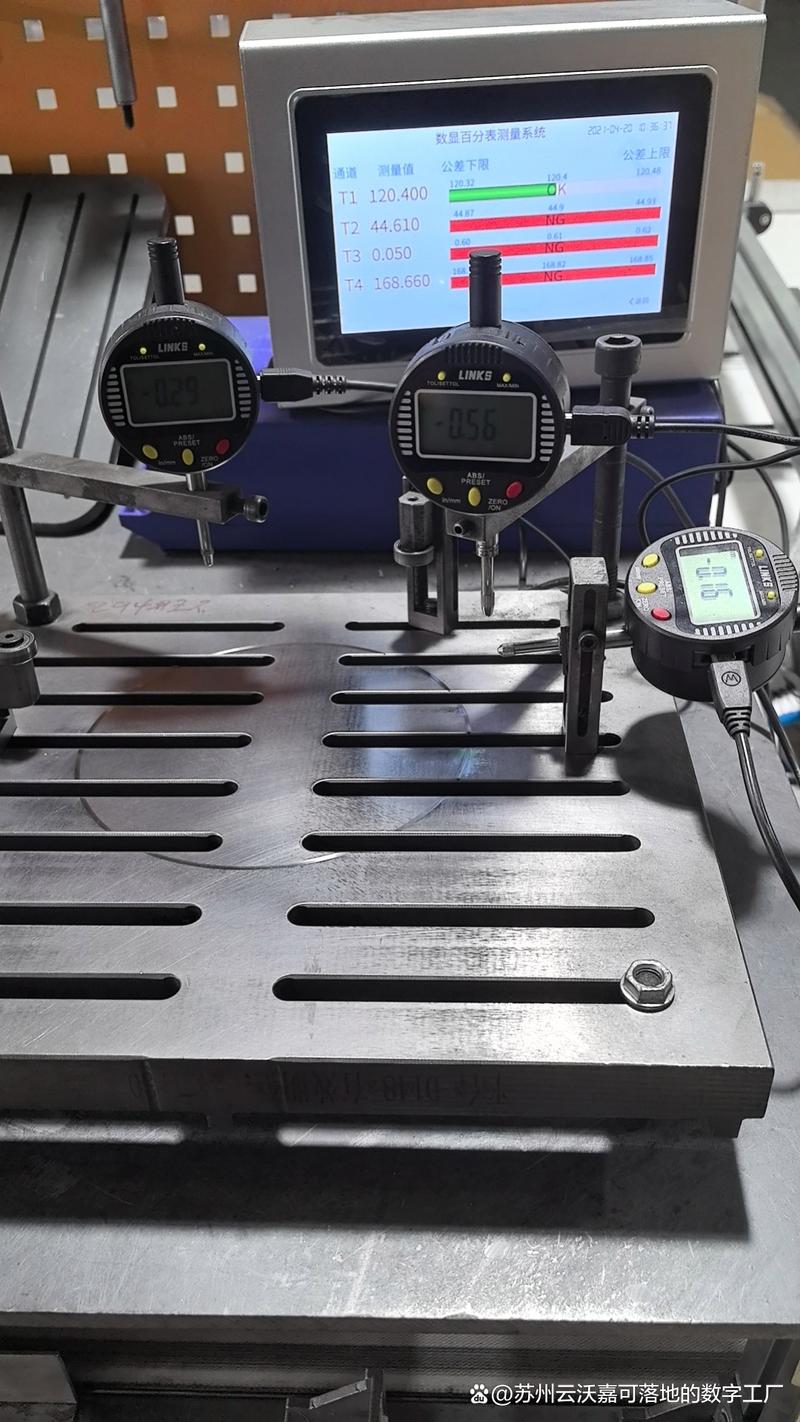 数控圆钢下料锯床切割端面精度检测图
不过话说回来,就算参数调对了,机器买对了,还是有坑。
进口替代风里,藏着没说破的老问题
 进口替代风里,藏着没说破的老问题
这几年国产数控圆钢下料锯床做得真不错,原来十几万一台的进口锯,现在国产七八万就能拿下,精度差不了多少,很多中小厂子都换国产的了,省下的钱能添两台加工中心。
绿色制造现在要求也高,新出的机型都带切屑密闭回收,比原来满地掉铁屑干净太多,车间打扫都省力气。
但是有个行业内不愿公开的难题,我不说很多新人根本想不到。
就是标准滞后带来的风险。
现在数控系统的进给精度都能做到±0.1mm了,夹紧精度也能控制在5%以内,但是国内通用锯带的精度标准还是12年前定的老规矩,锯带本身的侧向挠度公差就有0.2mm,等于你机床精度再高,被锯带拖了后腿,切出来还是歪。
很多卖锯床的不会跟你说,你买了新机床,切出来精度不对,还以为是机床调得不对,换了十几种参数都不行,最后咬咬牙换了进口锯带,问题立马解决,光冤枉钱就花了好几千。
今天早上我路过那台出问题的锯床,老王换了新密封件,调完夹紧力,切了三根试活,全合格。
干我们机械这行,传下来一句土话:紧锯慢走,下料不歪。
很多人买了最贵的数控锯,觉得堆了高科技就能出好活,忘了夹紧要紧、进给要稳这些最基础的东西。
你们厂里切圆钢有没有遇过,机床参数全对,切出来就是不合格的邪门事?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老钳工聊数控圆钢下料锯床:工厂里没人说透的实操经验
文章链接:https://www.yxqcspc.com/17157/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
