2026-10-04 09:44:43 分类:商机
上个月后半夜三点,车间电话响。
浙江一个做弹簧的客户炸了。
拉出来的1.2mm弹簧钢丝,每绕一百米断三回,整批货都要废。
我带了两个徒弟开车过去,蹲在车间拆模座,拆到一半手都凉了。
模座铸钢板,原厂图纸标的是35mm厚,这台机器给做成了22mm。
差了整整13毫米。能不晃吗?能不断丝吗?
说白了,就是找的小拉丝机厂家,为了压价格抢单,偷偷减配了。
很多人买机器的时候,只看外面喷的漆亮不亮,价格够不够低,根本想不到藏在里面的门道能要了命。
你不知道的拉丝机门道
说实话,拉丝机没那么神秘,就是把粗金属丝一道道拉成客户要的细规格。
但真正做起来,差一丝一毫都不行。
我干了20年,掐着三个死参数,从来不敢松。
第一,细规格出线公差必须控在±0.002mm以内,差半丝,做出来的东西都不合格。
第二,拉拔过程中的水冷辊温度,必须稳定在32±1℃,温度高了金属晶粒变粗,拉力直接掉两个等级。
第三,主传动轴的传动间隙,不能超过0.03mm,间隙大一点,拉出来的丝就是弯的,圆度根本达不到要求。
现在行业里主流就是两条技术路线:直进式和滑轮式。
直进式精度高,稳定性好,就是贵,整套下来比滑轮式贵30%。
滑轮式成本低,占地小,适合做粗规格低精度的丝,高速拉拔的时候,钢丝反复弯折,容易出现内应力不均,断丝率高一大截。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
就是客户预算不够,又要做1mm以下的细钢丝,很多厂家不会跟你说你必须上直进式。
他们会把滑轮改一改,号称“高速改良款”,价格压得比直进式低一大块,先把订单拿到手。
等客户用了一年半载,精度掉得一塌糊涂,还以为是自己保养不到位。
没人会跟你说,一开始选路线就错了。
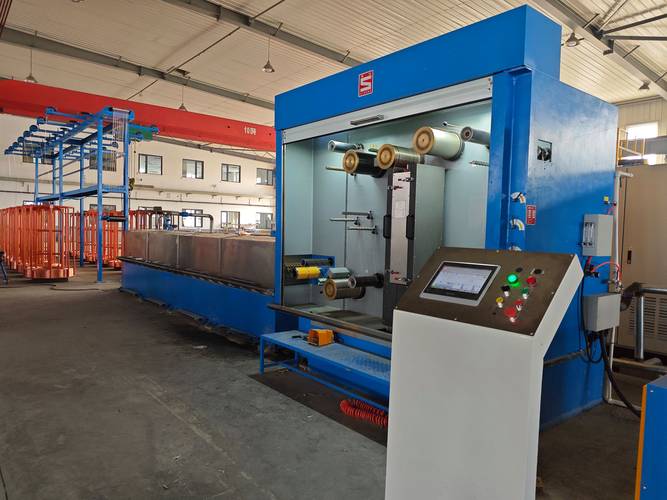 工厂车间直进式拉丝机生产现场图
不同行业要的根本不是同一款机器
我见过太多客户,拿着别人的配置单买机器,最后用不了。
不同行业的要求,差得不是一点半点。
前年张家港一个做汽车气门弹簧的客户找过来。
之前贪便宜,100万不到买了两台小厂家的滑轮式拉丝机。
拉出来的钢丝,圆度差了0.01mm,做出来的弹簧,一批1000个,180个过不了交变疲劳测试。
最后没办法,换了正规厂家带在线实时测径的直进式,多花了28万。
换完之后,合格率直接从82%升到99.2%,不到半年,多赚的钱就把差价补上了。
这是汽车五金行业的要求,对精度、应力的要求卡得死,一分钱都省不下来。
还有一个案例,是义乌那边做光伏金刚线基体的客户。
这个行业要求更邪性,要出线速度达到1200m/min,振动必须控制在极小的范围,不然镀不上金刚砂。
原来的设备是外地一个小厂做的,速度开到800m/min,模座就晃得厉害,一天断十好几根线,产能根本上不去。
后来找国内靠谱的拉丝机厂家重新做了整体铸造的配重底座,重量直接加了两吨,底座厚度加到60cm。
现在速度开到1400m/min都稳得一批,断线率降到一周一两根,产能直接翻了快一倍。
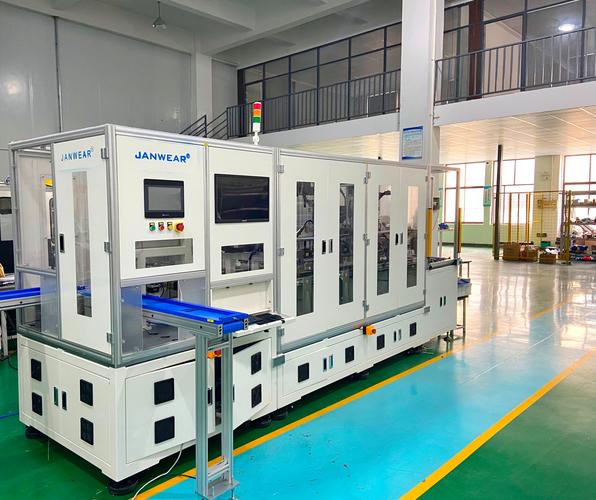 光伏金刚线拉丝机成品检测台现场图
新趋势底下藏着看不见的暗礁
 新趋势底下藏着看不见的暗礁
这两年行情不一样了。
原来高端拉丝机都是德国日本进口,一台上千万,小厂根本买不起。
现在国内做得好的拉丝机厂家,早就实现进口替代了,精度能达到进口设备的98%以上,价格只要三分之一。
很多原来用进口设备的大厂,现在新生产线都换成国产的了。
还有绿色制造,现在靠谱的厂家都做了冷却水余热回收,把拉拔产生的热量收集起来,预热进线或者给车间供暖,能省15%左右的电费,一年几十万就落袋了。
不过话说回来,有个事儿行业里没人愿意公开说。
现在的拉丝机国家标准还是十多年前定的,那时候哪有光伏金刚线、医用钛合金丝这些新应用?
没有对应的标准,就意味着没人给你卡底线,厂家说自己合格就是合格。
很多客户买设备,只看报价单上的总价,不深究里面的配置:模座用的是铸钢还是焊接拼接?轴承用的是进口SKF还是国产小厂的?线轨用的是上银还是杂牌子?
这些东西藏在壳子里面,你不拆根本看不见,出了问题,连个说理的地方都没有,因为没有对应标准,投诉都找不到依据。
那天我给浙江那个客户换完模座,天都亮了。
客户蹲在车间门口抽烟,问我怎么挑拉丝机厂家。
我给他说了我干了20年的经验:好看的壳子不值钱,硬邦邦的骨头才值钱。
别光听销售给你吹参数,一定要去对方给别的客户做的车间转一转,开起来摸一摸振动,看一看成品的合格率,比什么都强。
做金属加工的老同行们,你们买拉丝机的时候,遇过什么样的坑?一块儿唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸了20年机床:我见过靠谱和坑人的拉丝机厂家
文章链接:https://www.yxqcspc.com/17165/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
