上个月中旬,安徽一个做钢结构件的老板拉了满满一卡车废钢板堵在我厂门口。
不是来闹事的,是来求救命的。
他半年前图便宜,找南方一个小校平机厂家买了台新机,花了18万,比市场价低了快10万。结果这批给高铁项目做的预埋件,钢板全是隐形波浪弯,拉去现场装不上,整批报废,赔了快六十万。
他蹲在我车间门口抽了三盒红塔山,说这辈子都不会再只看价格买设备了。
校平机这东西,水比你想的深太多
很多人觉得校平机不就是几根辊子压一压?能转就行。
我干了20年,说句实在话,差一点,就是天差地别。
校平的核心,就是辊子的精度。行内人都知道,三个硬指标卡死人:辊子平行度必须控制在0.02mm/m以内,径向跳动不能超过0.01mm,上辊预压调整精度要到0.05mm。
少一个达不到,压出来的板就有暗弯,你肉眼看不出来,切完冲完就废。
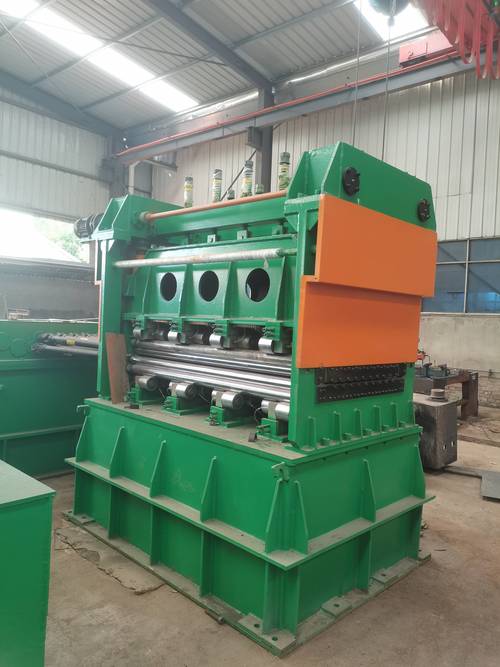
现在市面上主流两种机架方案,一种整体铸造,一种焊接拼接。
整体铸造的刚性好,用二十年都不会变形,但是成本比焊接的高两倍还多。焊接的便宜,加工快,半年就能出一台。
行业内通常不说的妥协是什么?90%做焊接机架的小厂家,焊完直接拉去机加工,根本不做自然时效或者振动去应力。
你刚买回去用着没问题,用个两三年,应力慢慢释放,机架歪了,辊子平行度直接偏出去0.2mm,再压什么板都废。
你找过去,人家说你使用不当,要么就是早就关门跑路了。
说实话,我见过太多这样的坑了,老板们买设备只看有多少根辊,只看价格,谁便宜买谁的,最后赔的底掉。
不过话说回来,不是说焊接机架不能用,你得让厂家做去应力,多放个两三个月,急着出货的肯定有鬼。
不同行业要的校平机,根本不是同一款
我做过的校平机,上到给航天做配套的,下到给五金店做货架的,要求差的不是一点半点。
去年浙江有个做新能源汽车门槛件的客户找过来。
他们做1.2mm厚的高强度铝合金板,要求每平米平整度不超0.5mm,原来找的校平机厂家给配了普通的45号钢辊,用了不到半年,辊面就被铝板磨出了细划痕,压出来的板全是纵向波纹,冲压出来全是废,一个月亏了快两百万。
后来我们给换了淬火磨削的铬钼合金辊,硬度提到HRC58以上,用到现在三年了,精度没掉过。
另一个案例,山东淄博做高低压电器柜的厂子。
他们走连续冲压生产线,一分钟要过12米的冷板,原来的厂家给配了11kw的普通减速电机,张力不够,跑起来打滑,快不起来,一天只能出原来三分之一的货。
我们给改了传动比,换了15kw的伺服驱动,张力锁死,跑满速也不打滑,平整度还比原来高了两个等级。
说白了,校平机厂家会不会做事,就看他会不会问你,你做什么料,料多厚,要多少速度,成品要求什么精度。
上来就给你报价格的,全是瞎蒙的。
进口替代风口下,藏着没人说的暗礁
这几年进口校平机卖的少了,大家都愿意买国产的,对吧。
确实,现在头部校平机厂家做出来的设备,精度已经能赶上德国日本的旧款设备,价格才不到三分之一,售后服务还随叫随到。
但是有个行业内不愿公开的难题,我今天说出来,大家小心。
现在咱们国家校平机的精度标准,还是2008年出的老标准,那时候哪有这么多1mm以下的高强度薄料,哪有什么新能源用的铝合金复合材料?
老标准里对薄料平整度、动态精度的要求全是空白,厂家说自己是高精度就是高精度,你拿回去不合规,连个说理的地方都没有,打官司都没依据。
很多小厂家就是钻这个空子,把普通精度的设备喷个漆,换个标签就当高精度卖,坑一个是一个。
回到开头那个安徽老板,最后我们给他换了机架,重新磨了辊子,前前后后又花了快十万,才把问题解决,虽然比买新的便宜,但是折腾了快一个月,耽误了多少事。
我干了22年,总结出来的土话就是:选校平机厂家,别数辊子数,得摸机架温。
什么意思?焊完没去应力的机架,夏天开几个小时,应力释放发热,机架摸上去烫手,变形就跟着来,去完应力的,开一天都是温乎的,不会变形。
你说,这道理难吗?不难,但是没人提前告诉你。
你们买校平机的时候,遇见过厂家偷偷减配换材料的事吗?欢迎同行们过来唠唠。
