2026-10-04 21:57:49 分类:商机
半夜炸响的电话,全是行业埋的坑
上周三点多,手机震得床头柜都抖。
广东东莞一个客户的厂长在电话里吼,刚换三个月的高速混合机抱轴了。
一釜一吨多的三元正极材料全废了,直接损失小一百万。
我翻了翻聊天记录,这不就是上个月那个找我们比价,转头拿了小厂便宜二十万单子的客户吗?
能说啥,连夜订票过去救场。
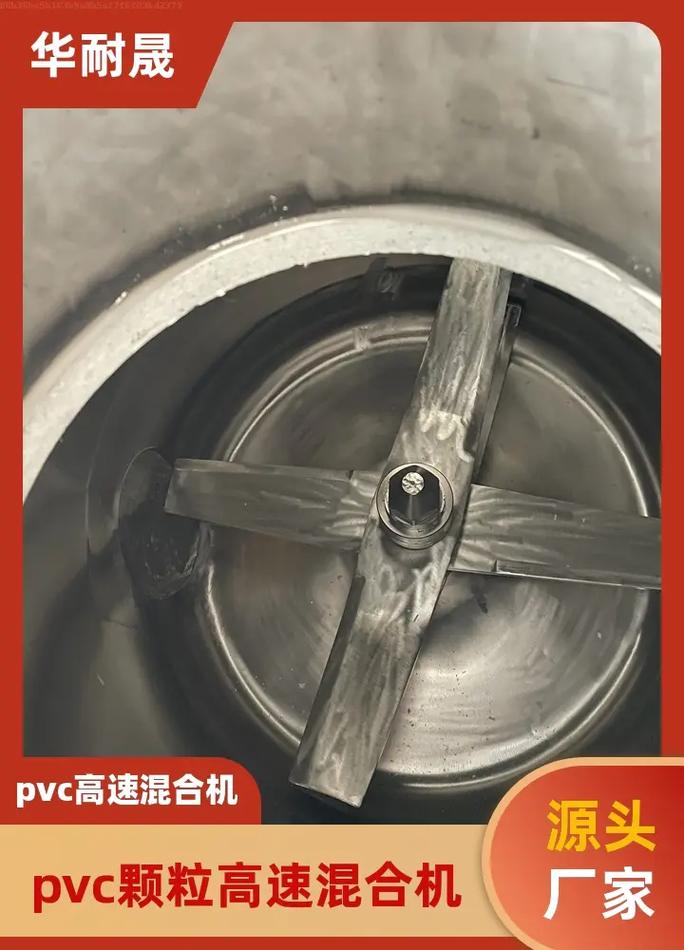 高速混合机车间抱轴故障拆解现场
拆完机,我看着断裂的焊缝,抽了三根烟。
客户挠头,人家参数标的跟你们一模一样啊,怎么就坏了?
是啊,参数能抄,料子和工艺抄不了。
很多人买设备只看报价看纸面参数,根本不知道,选不对高速混合机厂家,后期能把你裤衩都亏没。
参数背后,厂家藏着不说的门道
高速混合机说白了,就是靠转子高速带动物料碰撞剪切,核心就是三个硬指标,差一点都不行。
第一个,主轴跳动不得超过0.02mm。
第二个,桶体内壁粗糙度必须做到Ra0.8。
第三个,成品混合均匀度变异系数要求≤5%。
这三个数字卡死了,少零点零一,用起来都出问题。
现在业内主流两种桶体方案,一种是整体铸钢成型,一种是钢板拼接焊接。
整体铸钢耐温不变形,长期120度高速搅拌也不会裂,但是成本高,浇铸出来还要拉荒跑合,光加工周期就要十五天。
拼接的就快,三块钢板焊起来打磨干净,外行根本看不出来,成本比整体铸钢低快三成。
说实话,这就是行业内通常不说但实际在做的妥协。
很多中小厂家,拼接完把焊缝抛得跟镜面一样,报价直接比整体桶便宜十几万,买家一看参数一样,直接就签单了。
谁能想到,用满一年,高温下料不停胀缩,焊缝位置就会开裂,料漏进主轴夹层,最后就是抱轴起火。
这事儿全行业都门清,就是没人愿意主动说破。
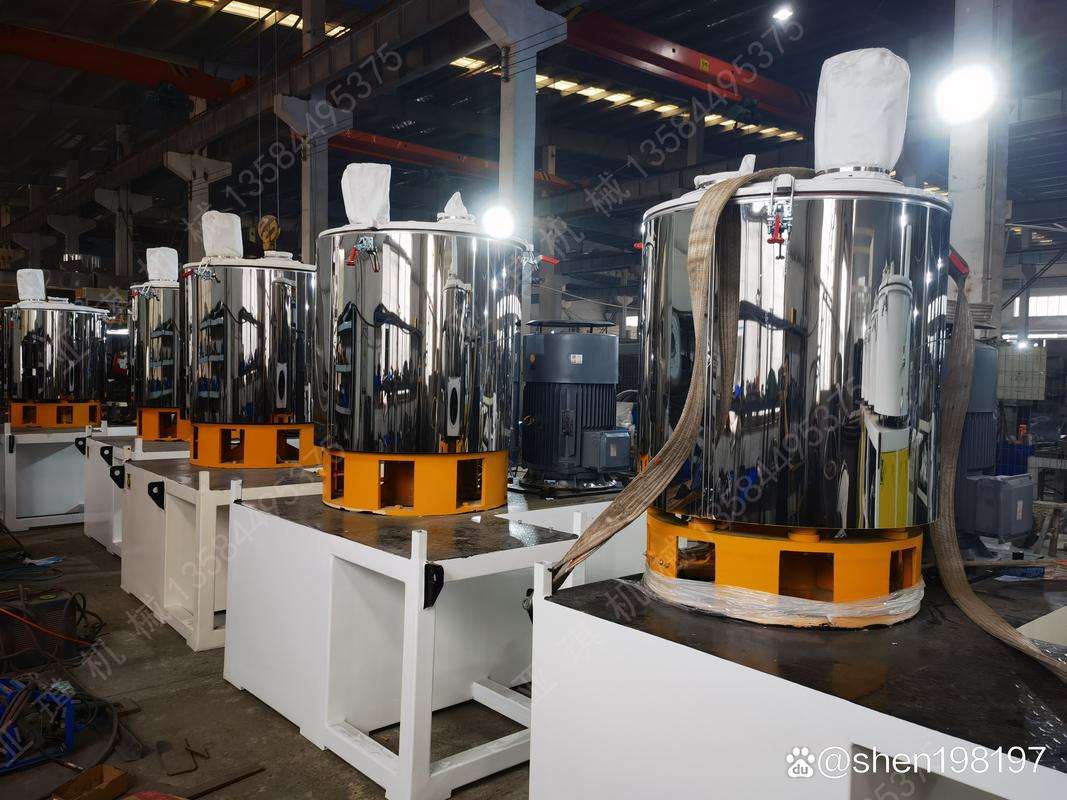 高速混合机整体铸钢桶体加工工位
不同行业的要求,差出十万八千里
 不同行业的要求,差出十万八千里
做锂电和做塑料的,要的高速混合机根本不是一回事,靠谱的厂家会给你改,不靠谱的就拿通用机坑你。
去年江苏宿迁一家新能初创企业,图便宜拿了小厂的设备,混合出来的活性物质均匀度差了两个点,做出来的软包电芯,循环500次容量直接掉12%,送检根本过不了,最后整批订单退回来,差点直接关门。
正经做锂电的高速混合机厂家,会给主轴做两次动平衡,内壁还要做钝化处理,防止金属杂质析出,这点小厂根本懒得做,嫌加成本。
另一个例子,山东临沂做PVC塑钢型材的老客户,之前换过一台小厂家的高速混合机。
夏天开工,冷却腔设计缩水,出料温度比要求高了8度,出来的料直接结块,挤出来的型材放三个月就开裂,经销商找上门索赔,亏了小几十万。
后来找我们改了冷却流道,把换热面积加大了15%,温度直接降下来,就再也没出过事。
说白了,你要什么料,混什么东西,厂家摸不摸得清,直接决定设备能不能用。
进口替代的风里,藏着没人说的暗礁
这几年,原来砸大钱买德国日本进口高速混合机的,都转回头找国内厂家了。
确实,现在头部厂家做的精度,不比进口差,价格只有一半,交期还能快两三个月,这点真的挺提气。
不过话说回来,行业里有个难题,没人愿意公开说。
咱们国家现行的高速混合机执行标准还是2008年的老版本,那时候主流应用还是混普通塑料,根本没考虑现在锂电、生物降解新材料这些行业的特殊要求。
什么耐磨要求、高温耐受、杂质控制,旧标准里根本没提。
很多厂家就钻这个空子,按旧标准验收,参数全合格,拿到新材料行业用,根本撑不住。
出了问题你还没地方说理,人家明明白白符合国家标准,只能吃哑巴亏。
这就是标准滞后带来的隐形风险,坑的全是下游不懂行的买家。
我今天在装配车间蹲了一上午,看着钳工师傅一点点磨主轴配合面,突然就想起干了二十年总结的那句土话:
三分参数七分做工,选厂家就是选人心。
那些上来就给你砍价三分之一的厂家,你真敢买吗?
你们在车间碰见过哪些高速混合机厂家的坑?欢迎同行唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高速混合机厂家怎么选?20年车间老工程师掏心窝说真话
文章链接:https://www.yxqcspc.com/17204/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
