上个月蹲在浙江金华一个生物厂的发酵车间地上,连啃了三天冷盒饭。
客户老板蹲我旁边抽烟,抽了半包,骂了不下十句。
新罐用了才八个月,罐壁焊缝裂了,漏了半罐柠檬酸发酵液,一车间都是酸味儿,停线一天损失十几万。
找原来的发酵罐厂家,人家说这是你们操作不当,概不负责。
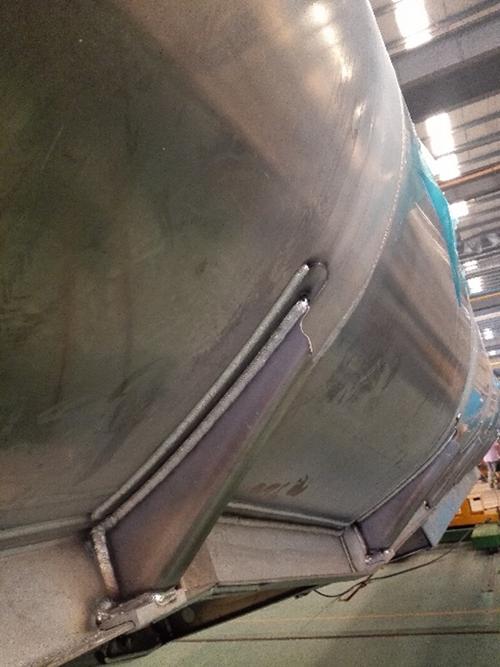
焊出来的坑,外行根本摸不出来
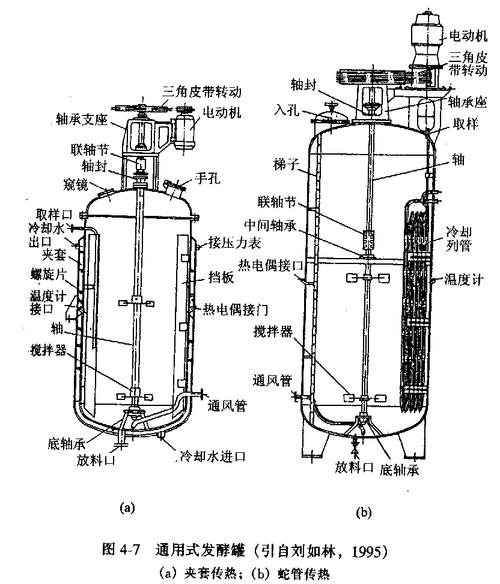
说实话,发酵罐说穿了就是个带搅拌的承压罐子,没什么黑科技。
但就是这点活,能不能做好,全看发酵罐厂家愿不愿意在看不见的地方下成本。
先给你们说三个死数,行业里合格的316L不锈钢罐体,要求碳含量小于0.03%,很多小厂家拿碳含量0.08%的304不锈钢抛个光改个钢印,就当316L卖,便宜两万块,一堆人抢。
10吨常规发酵罐,罐体壁厚最低要做12mm,夹套层最少也要6mm,现在市面上一半的小厂家做8mm罐体,减完壁厚价格直接降15%,用起来换热是快了,不出三年罐壁就会被压力撑变形。
焊接的时候,坡口间隙必须留2.5mm,才能焊透,很多厂家为了省焊条省人工,直接平焊,外观看得过去,内部就是虚焊,用不了多久就裂,就像我这次修的这个罐。
现在主流的两种材料路线,一个是全316L,一个是全双相钢。
双相钢抗氯离子腐蚀,比316L好太多,但价格贵一倍,加工吃刀量要减半,弯板的时候容易裂,废品率高。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
就是只和物料接触的内壁用双相钢,夹套和外筒体还是用便宜的316L,对外宣传全双相钢罐体,价格比真全双相钢便宜三分之一,买家还觉得捡了漏。
不同行不同罐,厂家偷换配置你防不住
我干了20年,见过太多客户拿A行业的要求找B行业的罐,最后掉坑里。
先说生物医药做单抗原液发酵的。去年广州一个 biotech 找小厂做三台500L种子罐,要求内壁粗糙度Ra0.2,方便CIP清洗无残留。
结果厂家给抛成了Ra0.8,肉眼摸不出来差别,每批发酵完都有热源残留,连续倒了三批,损失小两百万,最后找到我们,把整个罐体内壁重新抛光,花的钱比买个新罐一半还多。
这个行业要求所有焊缝都做R角过渡,哪怕是接管和罐体的连接处,都要打磨成圆弧,小厂家直接焊成直角,死角积料,神仙都洗不干净。
再说说固态发酵做益生菌的,山东去年有个做宠物益生菌的客户,找江苏一家发酵罐厂家做20吨固态发酵罐,要求搅拌剪切力不能超过1000r/min,不然益生菌孢子会被打碎,活度不够。
厂家图省事,直接用了液体发酵罐的常规搅拌桨,转速调到1500r/min,出来的益生菌活度直接降了42%,整批货都砸手里,只能便宜卖给饲料厂,最后重新换了框式搅拌才解决。
风口上的新罐,藏着没人说的暗礁
现在都喊进口替代,智能制造,不少发酵罐厂家都跟着喊,说自己的罐全自动化,比进口的还好还便宜。
说实话,能做到完全替代进口的,国内不超过五家,剩下的都是换了个触摸屏就敢说智能制造。
行业内不愿公开说的难题是什么?现在的国家行业标准里,发酵罐温度控制精度要求是±1℃就行。
但你去做动物细胞培养,做抗体药,要求温度精度是±0.2℃,差了五倍,很多厂家拿符合旧标准的罐当高精度卖,买家拿到货,做小试还行,放大生产全废。
再说绿色制造,现在都喊节能降耗,不少厂家给你说我的罐换热效率比原来高30%,怎么做到的?减夹套间距,减罐体壁厚,换热是上去了,承压能力直接降了一半,运气不好爆罐的都有。
很多人说进口罐贵,那是你没见过进口罐的探伤报告,每一道焊缝都拍片子,国内小厂家十台罐有八台不做整体探伤,焊完试压不漏就发货,剩下的全靠买家碰运气。
我这两天刚给一个客户拆了个用了四年的旧罐,剪开焊缝一看,一半都是气孔,想想都后怕。
回到最开头那个金华的客户,最后补了两万多块,重新换了半段罐体,才搞定。
我干这行总结的土话就是:买罐就像买砂锅,薄的省火容易炸。
你找发酵罐厂家,别上来就砍价,先看看焊缝,掂掂壁厚,问问材料的质保书,比什么都强。
对了,你们干生产的,遇过发酵罐厂家最坑的操作是什么?
