选对数控切割机厂家,少踩10年车间坑:老工程师20年实操总结

上周三早班,刚换完工作服,徒弟小张就喊我过去。 整快12mm的船用钢板切了一半,断弧了。 编程没错,气路也查了,就是引不着火。 这块板是客户急着要的分段下料,晚一天发货扣一万块违约金。 给卖机器的厂家打售后电话,接线员说售后师傅都出去了,最快三天能到。 我们厂长当场就把烟捏碎了。三年前图便宜,比市场价低了八万选了这个小厂,这下栽了。
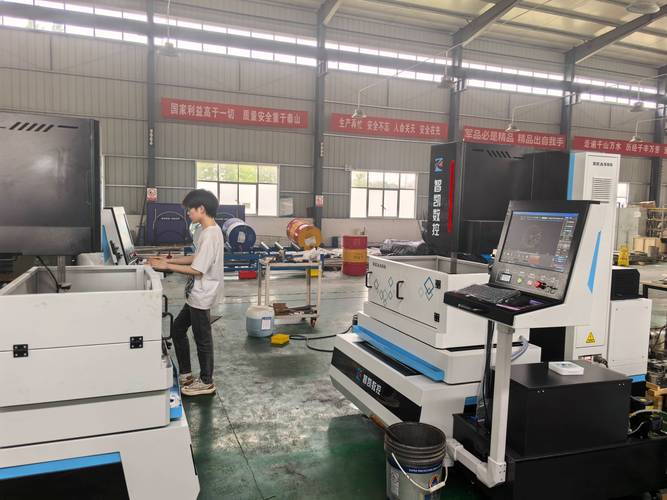
机械车间数控切割机日常切割作业现场
机械车间数控切割机日常切割作业现场
说实话,干了20年切割,见过太多栽在选厂家上的坑了。 机器买回来,前半年好好的,后半年不是跑框就是抱轴,修来修去,买机器省的钱,全扔维修里了。

报价差十万,藏的都是看不见的门道

报价差十万,藏的都是看不见的门道
报价差十万,藏的都是看不见的门道
很多人选厂家只看标称参数,什么切割精度多少,台面多大,看起来都一样,为啥报价差十万八千里? 其实核心的地方,全在你看不见的地方。 就说导轨,小厂家用12kg/m的轻型线轨,靠谱厂家用25kg/m的重型线轨,承重差出4倍,切割厚板的时候,稳不稳,差的就是这个。 再说等离子电源,全新进口电源能做到10万次引弧无故障,翻新加装的二手电源,撑死也就2万次,差了五倍,价格差出去三四万,你不问,谁主动告诉你? 现在数控切割机厂家主要就俩技术路数,一种是全外购散件自己组装,什么便宜装什么,走低价走量;另一种是床身、机架全自己浇铸加工,核心部件选靠谱的,走中高端口碑路线。 前一种赚快钱,卖一台是一台,售后能推就推;后一种做长期,赚服务的钱,机器卖出去三五年还能找得到人。 不过话说回来,行业内通常不说但实际在做的妥协是什么?就算是做中高端的厂家,也会在你看不见的地方省成本。 比如床身浇铸完,要求自然时效6个月才能上机加工,很多厂家为了赶交付抢订单,放一个月就拉去加工了,剩下的应力变形,留给你用个一两年自己出问题,对吧?

不同行业差十万,别信什么万能通用款

去年给我们本地一个做球罐压力容器的厂改机器,他们之前图便宜买了某小厂家的通用款,切Q345R的锅炉钢板,要求坡口精度控制在±0.2mm,切出来差快1mm,焊缝打磨完还超差,10块板废3块。 后来找专门给压力容器做下料设备的数控切割机厂家,定制了带自动跟随坡口调节的机型,现在合格率稳定在98%以上,省下的废料钱,半年就把换机器的钱赚回来了。 我还认识一个开广告标识厂的老板,之前贪便宜买了一台二手火焰改的数控切割机,专门切1.5-3mm的铝板做招牌,切出来全是挂渣,一天下来两个工人专门打磨,手都磨起泡,还赶不上活。 后来换了专门针对薄钣金的机型,调高精度做到0.1mm,配了精细等离子,切出来几乎没有毛刺,直接就能拿去喷漆,直接省了两个工人的工资,不到一年就回本了。
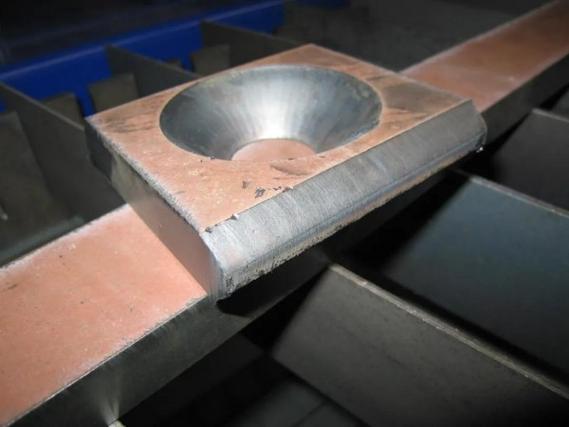
压力容器数控切割钢板坡口加工成品
压力容器数控切割钢板坡口加工成品
这就是差异化,做压力容器要的是厚板精度坡口,做广告要的是薄板无毛刺,厂家要是上来就给你推通用款,十有八九是想赚快钱坑你。

进口替代热,藏着没人愿意说的暗礁

进口替代热,藏着没人愿意说的暗礁
进口替代热,藏着没人愿意说的暗礁
这两年国产数控切割机起来了,确实能打。原来进口一台龙门切割要两三百万,国内同配置的不到一百万就能下来,售后还随叫随到,很多厂都换国产的了,这是大好事。 不过话说回来,行业里有个难题,没人愿意公开说。 就是连续切割厚钢板的热变形精度,现在现行的旧标准只要求测空载的定位精度,没人测连续切割8小时后的热变形精度。 很多厂家参数表上的定位精度是室温空测的,你实际用的时候,切100mm厚的耐磨板,连续切四五个小时,床身热胀,导轨变形,定位误差能超出标称三倍,废一块几十万的耐磨钢板,厂家说你是使用不当,不担责任,找谁说理去? 这个就是标准滞后带来的风险,所有厂家都心知肚明,就是没人愿意挑破,毕竟挑破了,很多机器就卖不上价了。 今天小张换了备用机器,赶完了货,那块废板卖了废铁,亏了小两千。 干了这么多年,我总结就一句话:选数控切割机厂家,就跟找搭伙干活的工友,手稳心不黑,比啥花里胡哨的参数都强。 你这些年买数控切割机,都踩过厂家什么坑?同行唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对数控切割机厂家,少踩10年车间坑:老工程师20年实操总结
文章链接:https://www.yxqcspc.com/17227/