上个月刚出的烂事儿
上周夜班三点多,我刚泡完第三杯浓茶,隔壁工段的小李踹开休息室门喊。
新提的数控钻崩刀了,干废三十块304不锈钢法兰,老板正拍桌子骂娘呢。
我叼着烟过去看,钨钢刀头碎成三瓣,法兰孔偏了快一个毫米,整批都得回炉。
啥新设备?三个月前刚从某个直播喊得震天响的厂家提的,比市场价便宜六万。
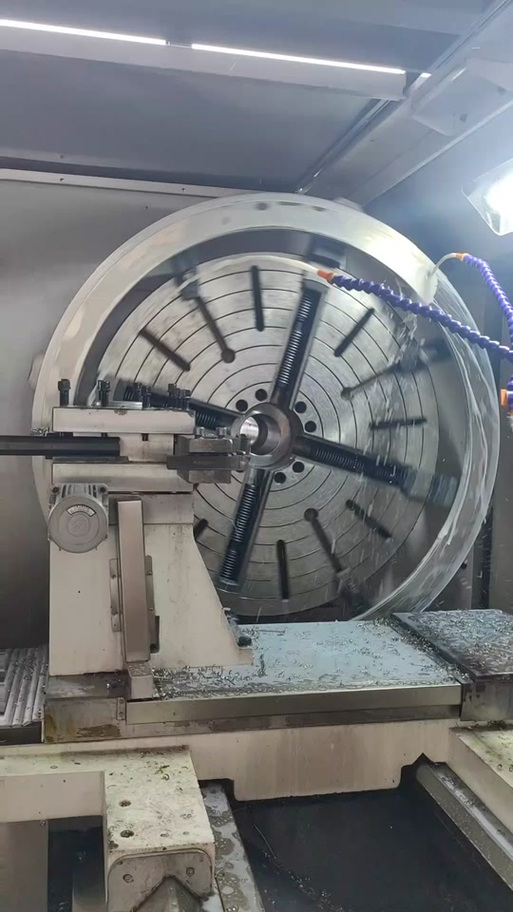
说实话,这事儿我见得太多了。买设备的时候光比价格比参数,忘了根子在厂家身上。
很多人觉得不就是个钻床吗?能转能钻不就行?哪有那么多讲究。
真出事儿了,才知道厂家偷不偷工,减不减料,直接决定你车间三年赚不赚钱。
行业内不说透的门道
很多人选设备,上来就问精度多少,功率多大,其实核心的东西根本不看。
我干了二十年,认准三个硬指标,少一个都不能点头。
主轴径向跳动必须控制在0.002mm以内,床身铸件必须经过两次600℃去应力时效处理,工作台平面度要求每米长度误差不超过0.01mm。
就说床身这事儿吧,现在主流两种路线:全直线导轨和矩形硬导轨。
直线导轨安装快,初始精度高,移动速度快,适合轻载多孔加工,做小零件攒活舒服。
矩形硬导轨承重好,抗振,适合连续重切削,干厚壁不锈钢、钛合金这种硬料,能用十几年不晃。
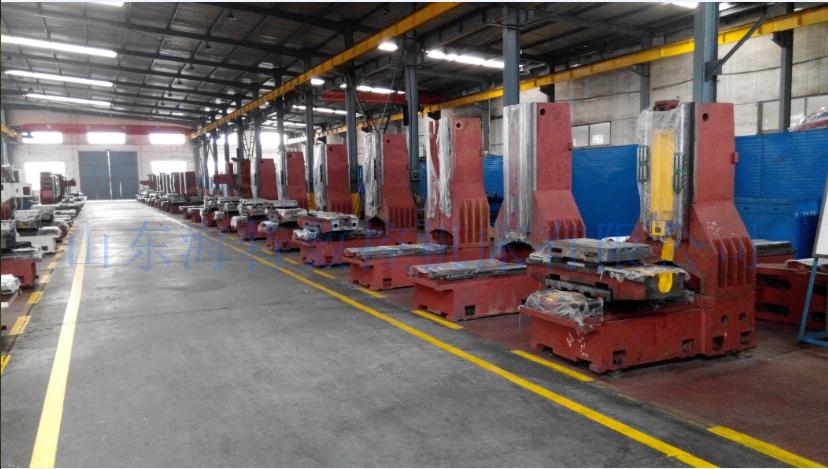
不过话说回来,行业内通常不说但实际在做的妥协是什么?
p>九成小厂家做矩形导轨,都只给主导轨淬火,侧面两根辅助导轨直接用普通碳钢喷个漆就装上了。成本差三倍,你不拆导轨护罩根本看不出来。用个一年多,辅助导轨磨穿了,定位直接飘,你找厂家,人说你操作不当,没保养。
找谁说理去?
不同行当,要求完全不是一回事
我见过干新能源汽车零部件的老板,买了个家具厂用的数控钻,结果干了三个月废了一百万货。
也见过干全屋定制的老板,花四十多万买了进口重切削钻床,根本大材小用,钱全砸水里了。
说两个真实的例子,你们自己品。
去年江苏一家做新能源汽车副车架的厂子,招标的时候比价格,选了报价最低的厂家。参数标的全对,床身重量也标对了,结果拉回来一用,震得整个工段都抖。
p>干了不到三个月,主轴旷了,定位飘了0.06mm,整批两千多件副车架全报废,赔给主机厂小一百万,够买两台新设备了。这个场景要求连续24小时重切削,好的数控钻床厂家会主动给你加厚床身,换进口配对主轴轴承,不会跟你玩偷换材料的把戏。
另一个例子,山东淄博做全屋定制的王老板,找了浙江一家专做多孔数控钻的小厂家,花了11万8,比进口同款便宜了29万。
人家厂家知道做家具只要求定位准、速度快,不需要重切削,直接给你做轻量化床身,改了36轴的钻排,一天干12小时,三年了精度还稳,一点问题没有。
你看,适合的才是对的,不是越大牌越贵就越好。
现在都喊进口替代,绿色制造,国内很多数控钻床厂家确实做得不错,中低端市场已经把进口牌子挤得没空间了,高端也在往上追。
不过有个行业内不愿公开的难题,我今天说出来。
核心的高精度编码器,还有高端数控系统的闭环控制算法,现在大部分厂家还是靠进口,一旦供应链卡脖子,根本交不出货,很多小厂家连备用方案都没有。
还有个标准滞后的坑,现在咱们国家数控钻床的精度标准还是十多年前定的,现在新能源、航空航天的要求,比旧国标严三倍都不止。
很多厂家就拿“符合国家标准”当挡箭牌,蒙不懂行的新老板,出了问题你拿合同说事,人家一句符合国标,你根本没辙。
我今天中午还在那台废了法兰的数控钻边上蹲了半小时,摸了摸床身,震得手麻。
这就是没做够时效,内部应力没放干净,用二十年都会慢慢变形,根子上的毛病,修都修不好。
干了二十年,我总结一句掏心窝子的土话:选数控钻床厂家,就像买卤肉,不能光看颜色红亮包装好,得咬一口尝,不对味儿再便宜也不能要。
你们这些干机加工的,这么多年遇过最坑的数控钻床厂家是什么路子?有空来唠两句。
