别光盯报价,藏在参数里的门道
很多人选设备,就看主轴转速、行程、价格。说白了,都是给厂家牵着鼻子走。 说实话,立式加工中心的核心,从底到上全是讲究。 底座床身要够稳,必须经过180天自然时效,才能把内应力放干净,不然用个一两年,床身自己变形,精度全飞。 主轴端面跳动必须控制在0.001mm以内,差一丝,干出来的活平面度就不合格。 导轨跨距要比工作台宽度多出12%,切削的时候才不会晃,这个是行业里的底线,很多小厂家连这个都做不到。 现在主流就是两个路线,线轨和硬轨。 线轨跑得快,定位准,适合轻切削快进刀,缺点是扛不住大吃刀量。硬轨稳,能扛重切削,就是速度慢点,维护麻烦点。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 很多小厂家,卖线轨机,给你用非标的滚柱,精度差不说,用半年就磨损。卖硬轨机,要求淬火层厚度18mm,他给你淬10mm,磨导轨的时候磨掉两层,实际剩下不到8mm,干重活不出半年就拉沟。 价格就是这么抠出来的。你以为捡了便宜,实际上吃大亏。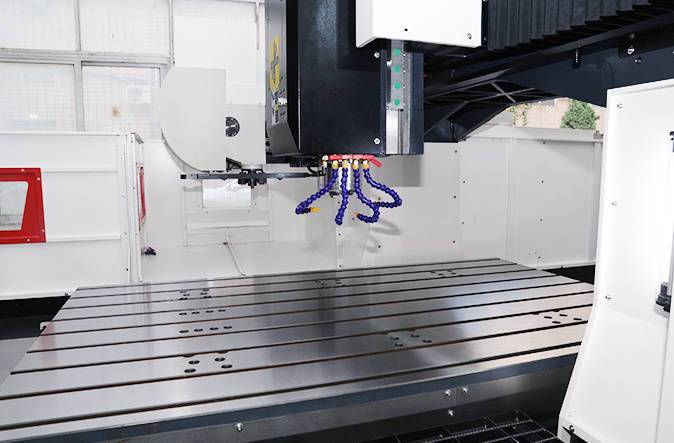
不同行业,要求差得不是一点半点
进口替代潮下,藏着看不见的暗礁