型材切割机厂家:车间20年老师傅攒的踩坑经验

上周三早班,我刚换完工作服进车间,就听见一声闷响。 紧接着就是小李喊我,声音都发颤。 跑过去一看,新换不到半个月的切割机,锯片崩了三分之一齿,碎片嵌在对面的防护板上,离小李的脑袋不到十公分。 你说吓人不吓人? 这机子是老板图便宜,找了个报价比市场价低三万的小厂家订的。 当时拍胸脯说什么都达标,结果呢?差点出人命。

选不对型材切割机厂家,车间天天埋雷

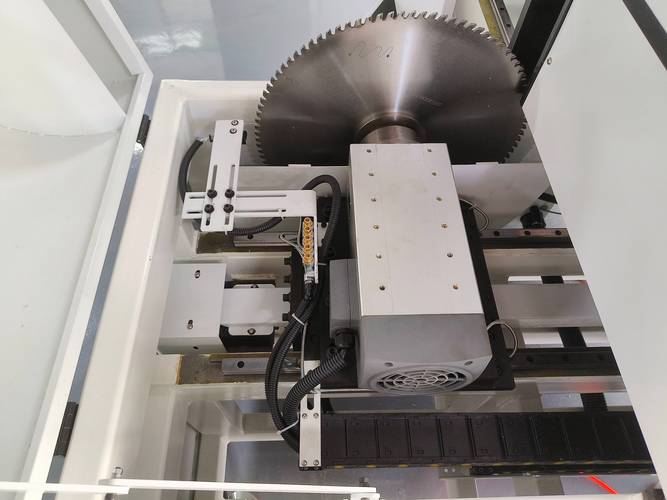
车间崩齿的型材切割机锯片实拍
车间崩齿的型材切割机锯片实拍
说实话,干机械这么多年,型材切割机这东西,看起来就是切个料,很多外行人觉得没技术含量。 不就是电机加主轴加个锯片吗?谁不能做? 真不是这么回事。 你切出来的料歪一毫米,到了拼装环节,可能整根型材都废了。 批量出问题,赔都赔不起。 不过话说回来,现在市面上这么多厂家,鱼龙混杂,你没点真经验,真容易掉坑里。

内行不说的技术细节,我给你摊开说

内行不说的技术细节,我给你摊开说
内行不说的技术细节,我给你摊开说
型材切割机现在主流两条路线,冷切锯和摩擦锯。 冷切靠锯片齿切割,切口光滑无毛刺,不用二次打磨,缺点是对核心部件要求高,厂家成本上去,报价自然不低。 摩擦锯靠高速摩擦熔化型材,切割速度快,成本压得低,但是切口发黑变形,还留一层硬毛刺,后续打磨费人工,环保还不达标。 行业内通常不说但实际在做的妥协是什么?大多数小厂家为了拉低报价,都会在核心部件上偷换配置。 本来该用锻打主轴,换成铸造的,刚性差一大截,用不了一年就晃。 正规厂家要求主轴跳动控制在0.02mm以内,偷工减料的厂家能做到0.1mm就已经算良心了。 锯片安装后的端面偏摆,要求不能超过1.4mm,小厂家装完能窜到3mm,转起来能不崩齿吗? 正规大厂的机子,连续无故障运行要能达到3000小时,小厂家大多撑不过800小时,过了保就坏,你找他,他说你操作不当。 还有更鸡贼的,把主轴直径缩小一公分,一下子省好几千块钢材钱,刚性直接掉三成,切厚料的时候抖得厉害,这些事,你不问,没人主动跟你说。

不同行业的隐形要求,没踩过坑不知道

做装配式钢结构的厂子,对型材切割机的要求跟别的地方完全不一样。 去年给山东东营一个做钢结构的厂子整设备,他们前两年换了三台小厂家的机子,切12mm厚的H型钢,切完端头斜度差1到2度,现场拼装的时候螺栓孔对不准,整批货返厂,前前后后赔了快十万。 为啥会这样?他们要做十米以上的长型材整根下料,要求每米的长度误差不超过1毫米,机架必须做去应力退火不然用三个月就变形。 小厂家为了省成本,焊接完直接喷漆出货,根本不做回火,用不了半年精度就跑没了。 后来换了正规厂家的机子,机架做了高温去应力,用到现在快两年,精度偏掉还不到半毫米。 换做铝合金系统门窗行业,要求又不一样。 佛山南海一个做高端系统门窗的老板找过我,说他们原来的机子切出来的铝型材端头总有细微毛刺,打密封胶的时候粘不牢,每年都有十好几户投诉漏雨,返工费花得心疼。 他们要求切割端面粗糙度低于Ra1.6,普通厂家配的主轴只有3000转,根本达不到这个精度。 最后换了靠谱型材切割机厂家定制的4800转高刚性主轴,切出来的端面滑得能照见人,毛刺直接没了,返工率一下降了九成多。
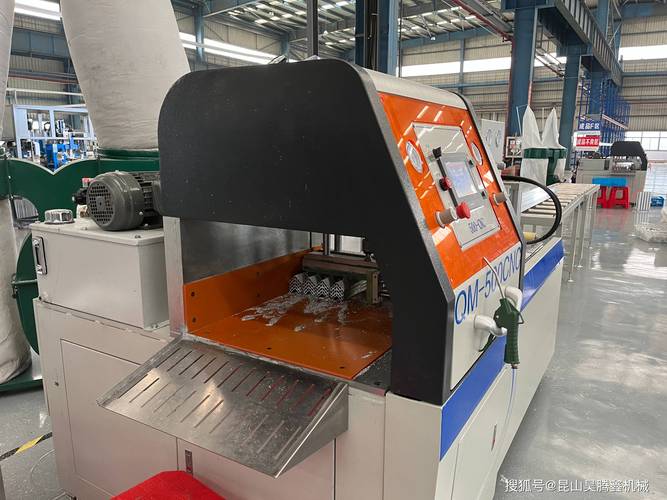
铝合金门窗加工厂型材切割机作业实拍
铝合金门窗加工厂型材切割机作业实拍

行业新动向里藏着暗礁

行业新动向里藏着暗礁
行业新动向里藏着暗礁
现在不少客户都愿意换国产机子了,原来动不动几十万的进口设备,现在头部国内型材切割机厂家做的机子,性能能摸到进口的九成,价格才三分之一,进口替代做得确实漂亮。 很多厂家也跟着喊绿色制造,说自己带环保除尘,能过环评。 这里头也有坑,不少厂家就是装个小布袋风机,功率不够,切割的时候一半粉尘都排车间里,工人天天吃灰,环保一查一个准。 行业内不愿公开的难题,其实是标准滞后。 现在执行的型材切割精度标准还是十多年前的旧标准,旧标准里对1米以上型材的切割公差允许差2毫米,放到现在不管是装配式钢结构还是高端门窗,公差要求都严了好几倍,但是小厂家就拿着旧标准说自己合格,你说精度不够,他拿标准压你,你说理都没地方说。 这个风险,真的没多少外行人知道。 干了二十年车间,我现在带新人选机子,都会说一句土话:摸主轴,量斜口,别拿报价当准头。 说白了,型材切割机厂家靠不靠谱,不是看广告吹得有多凶,也不是看参数印得有多漂亮。 你当场切三块料量一量偏差,开半小时摸一摸主轴晃不晃烫不烫,比什么都管用。 你们干这些年,碰过最坑的型材切割机厂家是什么样?欢迎同行出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:型材切割机厂家:车间20年老师傅攒的踩坑经验
文章链接:https://www.yxqcspc.com/17334/