去年秋天,老张给我打电话。声音是抖的。
他那台磨床用的磁力吸盘,突然消磁了。工件在高速旋转中飞出来,砸在防护罩上——凹进去一大块。人没事,但吓掉半条命。他问我:能不能帮忙找一家靠谱的磁力吸盘厂家。
我说行。结果这一找,跑了六家。山东、河北、江苏、浙江,南南北北。说实话跑完一圈,我对这个行业的感觉就四个字——参差不齐。有的厂子连高斯计都找不出一台像样的,有的却连磁路仿真软件都得自己开发。差太远了。
价格差三倍,到底差在哪儿?
你可能不信。同样标称300×300的矩形磁力吸盘,报价能从1800到6500。不是翻倍。是翻三倍多。
我问过一家河北的小厂老板。他说得倒也直白:”铁壳子谁不会焊?线圈绕多绕少你从外面看得出来?”
这句话让我后背一凉。后来拆过一个便宜货——里面用的所谓”环氧灌封”,一敲就碎。防水?防油?不存在的。磨削液渗进去,用不了几个月,绝缘就完蛋。
但贵的也不一定对。有一家报价很高的,我一看车间——乱得跟废品站一样。6S管理?不存在的。这种地方做出来的东西,我也犯怵。
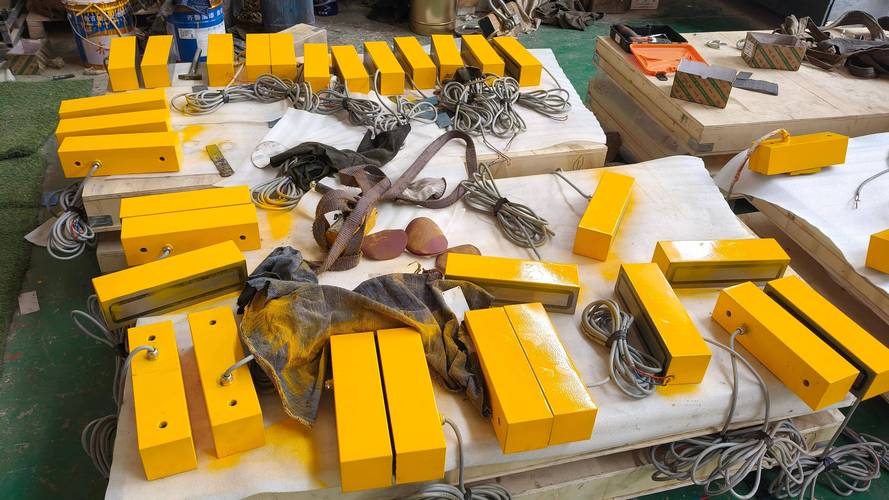
所以光看价格选厂家,纯属瞎蒙。
我总结的四条土办法,比看资质管用
别跟我提ISO9001。那玩意儿——花钱能买。真正要看的,是下面这几样。
第一,看他们的磁材仓库。注意,不是看报告。是看实物。好的厂家会用N38以上的钕铁硼,甚至N45。你让他拿一块毛坯出来,看看牌号钢印。如果没有,或者标签模糊不清——扭头就走。真的。磁材是磁力吸盘的心脏,这一块都偷工减料,你指望他其他地方认真?
第二,问他们的退磁方式。这一条特别重要。磁力吸盘不是有磁就行。加工完你得能把工件轻松取下来。残余磁力如果超过某个值,轻则拿不下来,重则——就像老张那台——出安全事故。好的厂家会告诉你他们的退磁曲线,甚至给你演示。你亲眼看着一块大铁块,从牢牢吸住到”啪”地一声掉下来——干净利落。那种感觉,踏实。
第三,翻他们的售后记录。这个有点损,但管用。你问:”去年返修最多的是哪一款?什么原因?” 支支吾吾的,或者把问题全推给客户”使用不当”的,基本可以排除。敢直接跟我说”某某型号密封没做好,已经改了”的,我反而更信他。
第四,看老板在不在车间。这听着像玄学。但跑了六家下来,我发现一条规律——老板天天泡在车间的,品控明显好。有一家老板跟我说:”质检报告我从来不看,我信我自己的手。” 他随手摸一下吸盘表面,能说出平面度大概几个丝。这种厂家,贵一点我也愿意。
不过话说回来,这些方法有个前提——你得亲自跑一趟。看照片、看视频、听销售吹,全都不靠谱。

我接触过的三类厂家,各有各的坑

大致分三类吧。
第一类,老牌国企改制出来的。技术底子是真的厚。有一家前身是某机床附件厂,工程师一开口就是”我们当年给军工做配套的”。东西确实扎实。但——流程慢。报个价要等三天,合同得走五个章。而且价格通常不便宜。适合什么?适合你单子大,不着急,对稳定性要求极高的场景。小批量?人家懒得理你。
第二类,江浙一带的民营新厂。脑子活。你要什么规格,他三天给你打样。服务态度好得让你不好意思。但——品控波动大。同一批次,前五台很好,第六台可能就有问题。为啥?外协件太多。壳子外协,线圈外协,最后自己只做个总装。这种厂家,你得自己会验货。每台都验。
第三类,就是那些小作坊。价格低到离谱。说实话,如果你的工况就是偶尔吸个铁块,不要求精度、不要求寿命,那也能用。但如果你是正经机加工——听我一句劝,别碰。碰了就是给自己埋雷。
还有人问我:”那进口的呢?” 进口的当然好。但一个吸盘顶国产三个的价格,交期三个月起步。关键是,坏了修起来——你有得等。所以我的建议是:批量走国产头部,精密单件可以考虑进口。
签合同的时候,这几条别偷懒
选好了厂家,合同上也得留个心眼。
小批量——就是一两台那种。别指望签什么复杂条款。盯住一条就行:验收标准写清楚。磁力值多少高斯?剩磁上限多少?平面度几个丝?写上去。口头的”放心吧没问题”——一概不算数。
中批量——十台到五十台。这时候你有议价权了。我的建议是:留5%到10%的尾款,三个月后结清。这三个月就是你的”试用期”。出了问题,你有筹码。别觉得不好意思。这是行业惯例。正经厂家都接受。
大批量——五十台以上。一定要——听清楚——去验厂。别让销售带你看样板间。你就说:我要看生产线。要看在制品。要看过程检验记录。如果对方找各种理由推——心里就得打个问号了。
还有几条避坑清单,顺手记一下:
报价明显低于市场均价30%以上的——绕道。没有自己磁材仓库的——绕道。不愿意提供退磁曲线数据的——绕道。售后只保”自然损坏”但从不定义什么叫”自然损坏”的——绕道。合同里写”最终解释权归厂家”的——赶紧跑。
最后说个小事。老张后来换了吸盘。我推荐的那家。用到现在快一年了。上个月他请我喝酒,说了一句:”早知道当初多花两千块,何必遭那个罪。”
两千块。换一条命。值不值?你自己算。
