电话那头,采购小刘声音发颤。‘王工,那批活儿全废了!’我冲到铣床边上。一看,平口钳钳口崩了一块。工件飞出去,把防护门砸了个坑。那批活是304不锈钢,吃刀量给到3mm,进给0.15。操作工图快,没换加长钳口,也没锁紧丝杠。平口钳?平时谁把它当回事。出事才想起来——厂家给的钳口硬度到底多少?50HRC还是55HRC?差别大了。
说实话,平口钳厂家满大街都是。河北、山东、浙江,随便一搜几百家。可真正能扛住批量粗加工的,没几个。我干了二十年机加工,见过太多厂子在这小东西上栽跟头。今天不聊虚的,就聊车间里那点事。

钳口不是铁疙瘩,材料差一度,寿命差一半
平口钳厂家怎么做出好东西?核心就两块:钳体铸造和钳口热处理。小厂用灰铁HT200,便宜。大厂用球墨铸铁QT500-7,贵三成。QT500-7抗拉强度500MPa,延伸率7%。别小看这点延伸率。我见过一个厂,图便宜用HT200,结果客户拿回去夹模具钢,螺纹孔滑丝,钳体直接裂开。仲裁?赔了十二万。
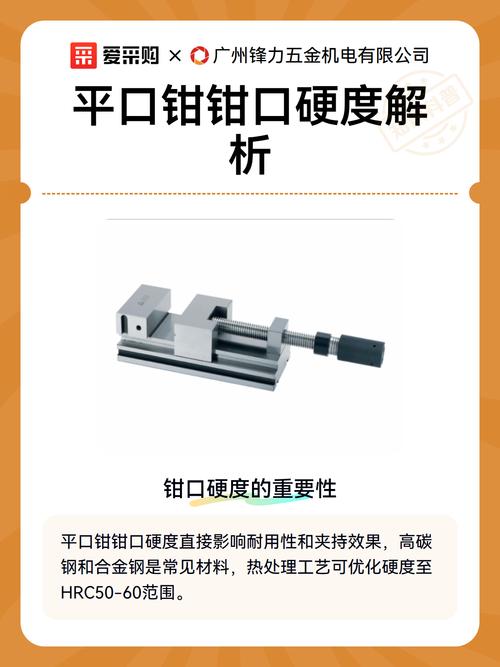
再说钳口。45钢调质,硬度HRC28-32。淬火到HRC50-55,耐磨。但硬度上去,韧性下来。厂家通常不说的是——很多标HRC55的钳口,实际只淬到HRC48。为什么?因为淬透了容易崩。他们会在回火温度上做手脚。行业内叫‘回软’。你拿硬度计打,表面达标,芯部软得像面条。用三个月,钳口塌陷。
丝杠是关键。梯形丝杠,Tr16×4,还是Tr18×4?螺距越大,夹紧越快,自锁越差。好多厂家用滚珠丝杠,省力,但铣削振动会松。我建议,粗加工重载,老老实实用梯形丝杠。Tr16×4,配铜螺母,加二硫化钼润滑。每班次打一次油。别偷懒。
汽车零部件和模具厂,要的平口钳根本不是一回事

汽车转向节生产线,节拍40秒一件。平口钳要快换,要气动。夹紧力得稳定在12kN。重复定位精度0.02mm以内。有家厂用普通手动平口钳,操作工一天拧两百次,手腕废了。后来换德国某品牌气动钳,一套一万八。国产厂家能做吗?能。宁波有家,把气缸集成在钳体里,响应时间0.3秒。价格四千。用了两年,密封圈漏气。返修三次。但客户还是用——因为便宜。
模具厂呢?要的是大开口。800mm×500mm的模架,平口钳得能张开600mm。而且钳口要软,不能咬伤模架表面。有次我给客户推荐加长平口钳,厂家拍胸脯说没问题。结果到现场,钳口平行度超差0.1mm。模架装上去,铣出来是斜的。厂家派技术员来刮研,刮了两天。后来加了个垫片才凑合。
智能化听着热闹,标准滞后才是真坑
现在平口钳厂家都在喊智能。带压力传感器的,带RFID芯片的,能记录夹紧次数。听着高级。实际呢?传感器线缆在铁屑里搅三个月,断。RFID芯片被切削液泡,读不出来。有个厂家吹自己物联网平口钳,我拆开一看,就是个普通钳子加个霍尔开关。报价翻三倍。
真正的暗礁在哪?标准。GB/T 21935-2008《机床夹具通用技术条件》里,对平口钳的夹紧力测试方法还是老一套——静态加载。可实际加工是动态切削,冲击载荷。动态夹紧力保持率,没人测。我见过一家厂,出厂检验全合格。客户拿回去粗铣,振动一大,钳口自己松开。投诉?厂家说检测报告没问题。标准滞后,扯皮无解。
进口替代是好事。日本X牌平口钳,一套六千。国产同规格一千二。精度差多少?新钳子差0.01mm。用半年,日本钳还是0.02,国产变0.05。但价格差五倍。选哪个?看你的活。干精密电极,买日本。干农机配件,国产足够。
老师傅一句话:钳口夹住的是铁,也是命
车间里老师傅张德贵,干了三十五年。他跟我说过一句土话:‘平口钳这玩意儿,不怕你天天用,就怕你天天超。超一点,崩一块。’他说的是超载。很多操作工为了少换钳口,拿小钳子干大活。夹紧力拧到极限,丝杠嘎吱响。崩了,工件飞了,轻则撞刀,重则伤人。
经验法则:夹紧力别超过额定值的80%。新钳子买回来,先跑合。跑合是什么?就是空载反复夹紧松开,五十次。让铜螺母和丝杠磨合。然后打表测平行度。超过0.03mm,退换。别听厂家说‘用用就顺了’。顺了,精度也没了。
说到底,平口钳厂家再大,广告再响,不如你在车间里用废三套钳口来得明白。你的车间里,现在那台平口钳用了几年?拆开看过铜螺母磨损吗?
