“这批活儿全废了,你自己看看。”
那天早上,车间主任把一摞法兰盘摔在我工作台上。端面跳动超差将近0.15mm,图纸要0.05。干了快二十年,头一回被这么打脸。机床刚校准过,刀也是新磨的。我愣了半天没缓过神。
结果你猜怎么着?三爪卡盘的内锥面磨秃了。就那个天天夹紧松开、看着最不起眼的玩意儿。
三爪卡盘这东西,在车间里存在感极低。低到啥程度?新手来了先学对刀、学编程,没人提醒他卡盘用了几年该拆开看看。可一出事,就是批量废品。
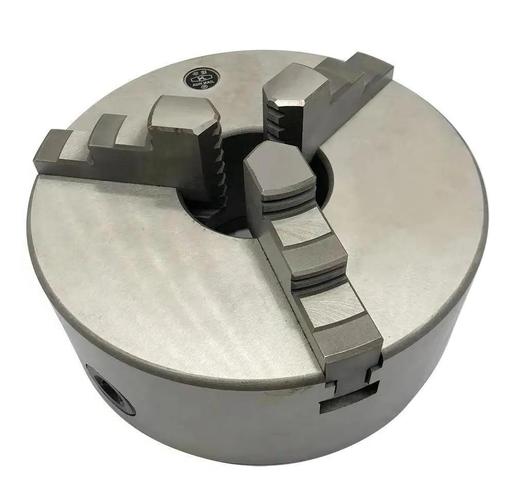
卡盘不是铁疙瘩,里面门道比你想象得多
好多人觉得卡盘就是块铁,夹得住就行。真要这么想,迟早吃大亏。
先说材料。市面上主流的三爪卡盘厂家,走的基本是两条路。一条是铸铁盘体加淬火钢卡爪,便宜,通用性强。另一条是合金钢整体锻造,韧性好,耐磨,但贵——一套顶前者三套的价。
差别在哪?铸铁盘体最大的问题是刚性衰减快。新的时候没问题,跑合一段时间精度就开始飘。尤其是吃刀量大的粗车,今天0.1的跳动,干三个月可能就变成0.15。
盘体径向跳动和端面跳动这两个指标,出厂检验一般是0.02到0.05mm。听着还行对吧?但关键是你怎么装到主轴上。法兰盘没清理干净、螺栓没按对角顺序拧紧,装上去直接给你多出0.03的偏差。这个数,很多厂家不写在样本上。
还有个核心参数——夹紧力。一般250mm直径的卡盘,静态夹紧力在25到40kN之间。但实际加工中,转速一上去,离心力会让卡爪往外松。尤其是液压卡盘,补压不及时的话,三五千转的时候夹紧力能掉30%以上。啥概念?你以为是铁碰铁夹死了,实际上已经在滑移边缘。
行业内有个大家心知肚明但不太愿意说的妥协:很多标称高精度的卡盘,其实是靠“配磨卡爪”来达到出厂精度的。就是把卡爪装上去之后,用专用设备把爪面重新修磨一遍,保证你拿到手装上就是好的。这本身没毛病。但用户自己拆装过一次之后,就再也回不到那个精度了。因为卡爪和盘体的配合位置变了,螺纹啮合面也磨损了。所以二手卡盘,哪怕看着挺新,精度基本靠运气。
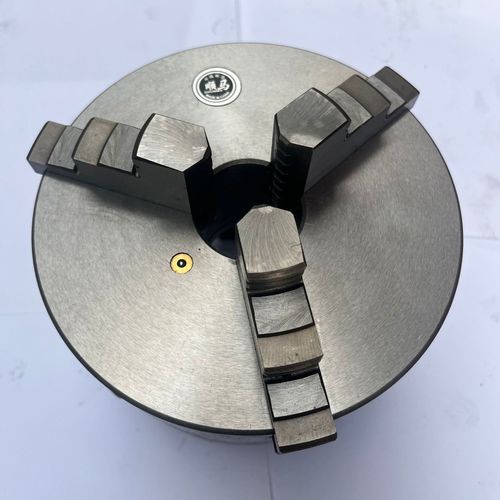
同一个卡盘,干不同的活,要求天差地别

我干过的两个行业,对卡盘的要求完全是两码事。
先讲汽车零部件。刹车盘,大批量,一天一千多件。这种场景下,卡盘的重复定位精度是命根子。你说你夹紧力有40kN,没用。关键是松开再夹紧后,零件位置能不能稳定在0.02以内。批量生产中,卡盘磨损带来的精度漂移是最大的隐性成本——没人会当场发现,但废品率会从0.5%悄悄爬到3%。
之前有个客户,做转向节,用某国产卡盘配合加工中心。一开始挺好。半年后,突然出现批次性位置度超差。查了半天,拆下卡盘一测——端面跳动从前期的0.03变成了0.09。盘体热变形加磨损累积。换了一套进口的,好是好,但价格是原来的五倍。老板咬着牙跟我说:“早知道一开始就买好的。”
再看一个完全不同的场景——轨道交通。车轴加工,工件重,几百公斤。卡盘不光要夹得紧,还得有安全冗余。掉件?那就是重大事故。
这种活儿,卡盘的夹紧保持机构必须双保险。液压和机械锁紧同时作用,还得有失压报警。有的厂家为了省成本,把机械锁紧那套省了,就靠一个单向阀保压。新的时候没问题。密封件老化之后呢?你猜。有个老师傅跟我说过一句话:夹重件,宁可多停一次机检查,也别把命交给一个O型圈。
智能化、绿色化,还有那些没人明说的坑
这两年,三爪卡盘厂家也在讲智能制造。加传感器、上数据采集、搞预测性维护。方向是对的。
但问题在哪?标准滞后。现在的卡盘精度检验标准,还是多少年前定的那套。静精度、空载测试。你拿这个去衡量一个带实时补偿的智能卡盘,根本不够用。动态精度怎么测?补偿响应延迟怎么定?没有统一标准,各家就各说各话。最后用户拿着两个厂家的样本对比,参数都看不懂,只能比价格。这就搞成了劣币驱逐良币。
还有一个行业内不太愿意公开的难题——维修性设计。很多新卡盘做得越来越集成,传感器直接封在盘体里,电路走内部。坏了一个传感器,整个卡盘要拆下来返厂。周期?少说一个月。产线等不起。老师傅只能把智能功能绕过去,手动干。多花的钱,白搭。
进口替代这个大背景下,国产卡盘厂家的进步是真的。材料、热处理、加工设备,跟十年前比完全是两个层次。但有些细节,比如弹簧的疲劳寿命一致性,密封件的耐久性,跟顶尖的比还是有差距。不是做不出来,是成本压不住。你问厂家,他会跟你讲“满足国标”。但国标那条线,跟实际产线需求之间,还隔着一截。
说到底,还是那句土话
“卡盘要养,别等它罢工。”
这话听着糙。理不糙。定期拆检、清理锥面、检查卡爪磨损、看螺栓有没有松动。半小时的事。能省掉后面不知道多少麻烦。
理论教你计算夹紧力、校核变形量。都没错。但实际车间里,最危险的不是超载,是那种“看着还能用”的慢性磨损。仪表盘没报警,噪音也没变大。一切正常。直到废品堆成山。
干了二十多年,见过太多卡盘撑到“实在不行了”才换。何必呢。
对了,问各位同行一句——你们的卡盘,换之前一般用到什么程度?是等到精度彻底保不住了,还是有个自己的判断节点?
想听听大家的做法。
