2026-10-07 04:21:50 分类:商机
那天早班刚接班。
线开了不到二十分钟。
“哐当”一声闷响,整条食品包装线直接趴窝。
跑过去一看,刚换了三个月的皮带,从滚筒接口处齐整整断成两截。
打电话喊原来的厂家过来,对方推三阻四,说你们超载用了,不在保修范围。
最后还是我们自己派钳工接的,花了整整八个小时,误了十万的订单,赔了客户两万块违约金。
说实话,干机械这行二十年,输送设备从来都是车间里最没存在感的东西。
没人在乎你用的哪家,只要能转就行。
真出了事才知道,选不对输送设备厂家,能把你裤衩都亏没。
别只看报价,坑全在看不见的细节里
很多人选厂家,第一句话就是“最便宜多少钱”。
我见过太多老板,为了省十万块,最后亏了上百万,说出去都是泪。
输送设备说起来简单,就是皮带加架子加滚筒,内里的讲究多了去。
我们选滚筒包胶,正规厂家做的厚度都是12mm,耐磨扛造,能用三五年。
小厂家为了省料,只做8mm,成本降了两成,寿命直接砍半,遇上颗粒料,一年不到就磨穿滚筒。
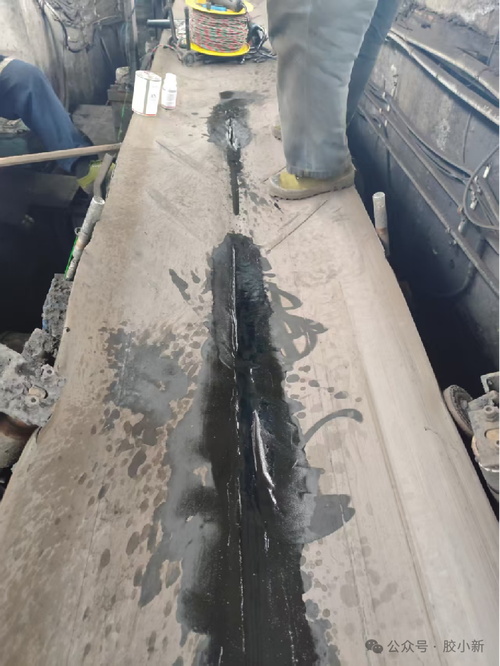 车间输送设备皮带断裂故障现场
再讲皮带张紧,懂行的都知道,轻型输送皮带安装的时候,张紧率必须留1.2%到1.5%,留多了皮带拉的太狠断的快,留少了跑着跑着就打滑跑偏。
还有机架焊接,焊缝高度必须不低于6mm,很多小厂家焊接的时候偷工,焊缝只有3mm,遇上大震动,半年就开焊裂架。
现在主流的滚筒包胶有两种路线,冷粘和热硫化。
冷粘就是现场刷胶粘上,成本低,工期短,两三天就能出货,但是耐温差,环境温度超过60度,用不了一年就开胶掉块。
热硫化是高温高压压上去,附着力是冷粘的三倍,耐温耐磨都好,但是成本高,工期要多三五天。
行业内通常不说的妥协是什么?
很多厂家给你报热硫化的价格,实际只把滚筒整体热硫化,接口处偷换冷粘工艺。
外行人根本看不出来,用不了多久就从接口裂开。
说白了,就是赚信息差的钱,蒙一个是一个。
不同行业,要求差着十万八千里
我干过这么多项目,同一个输送设备,换个行业用,要求完全不一样。
去年接了一个休闲食品厂的改造单。
他们原来找的小厂家,图便宜,用普通橡胶皮带代替食品级PU带。
才三个多月,落料口就磨出了小豁口,掉的胶粒混进薯片里,被抽检到,罚了十几万不说,还停线整改了半个月。
后来找我们,换了带防滑纹的食品级PU带,落料口加了耐磨衬板,用到现在三年多,除了日常紧皮带,啥毛病没有。
还有周边山上的一个砂石厂。
他们进料落差有四米,原来的输送设备厂家为了省钢材,机架用的方管厚度只有3mm。
开机的时候整个架子都晃,不到半年,机架焊缝就震裂了,皮带跑偏直接把整卷皮带扯坏,损失小二十万。
我们去改的时候,方管换成5mm厚,侧面加了两道斜撑,滚筒全用热硫化包胶,现在五年过去了,人家老板说,除了日常清灰,连个螺丝都没松过。
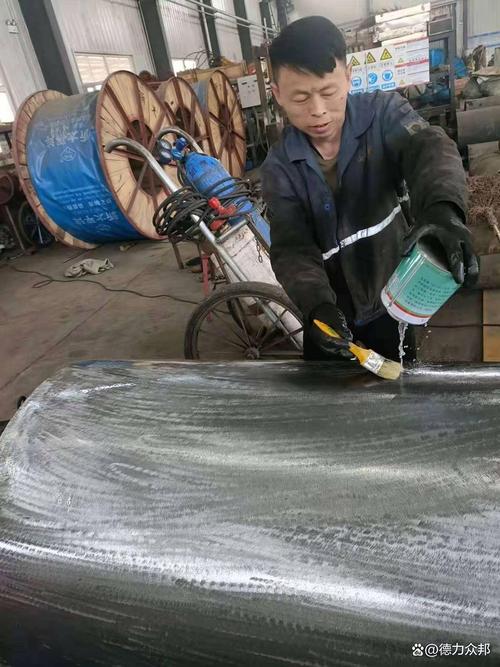 输送设备滚筒热硫化包胶加工现场
说实话,输送设备哪里有什么通用款?
都是跟着行业工况定制的,你拿食品厂的输送线去送砂石,用不了三个月就得废。
反过来也一样,砂石厂的线送食品,过不了检测。
新风口背后藏着看不见的暗礁
 新风口背后藏着看不见的暗礁
这几年喊进口替代喊的凶,很多国内输送设备厂家都起来了。
实事求是说,现在大部分国产输送设备,质量不比进口差,价格只有进口的一半,交货还快,挺好的。
不过话说回来,行业里有个不愿公开的难题,很少有人提。
现在的行业标准还是十多年前定的,跟不上现在非标定制的发展。
很多小厂家钻空子,用翻新轴承、回收钢材做设备,标准里没要求你出具原材料的进货证明,也没有强制检测,出了问题,客户维权都难。
我上个月就碰到一个客户,买了小厂家的皮带线,价格比正规厂家便宜近三成,用了不到半年,轴承抱死抱轴了,拆下来一看,轴承是翻新的,保持架都磨碎了。
找厂家,厂家早就换了招牌,连人都找不到。
还有现在搞绿色制造,要求降能耗,很多厂家说自己的输送线节能百分之二十三十,其实就是把电机功率降了额定值标,你真满负荷开,电机直接烧,说白了都是噱头。
昨天钳工班刚给那条断过的线换了新皮带,新货是我们合作了十年的输送设备厂家做的。
我蹲在那儿摸了摸滚筒的包胶,厚度够,手感也扎实。
干了二十年总结出一句土话:输送设备就是车间的腰,平时看不见,闪一回,疼半年。
选输送设备厂家,别光看报价,多摸一摸细节,多问两句原材料从哪进的,比什么都强。
你们车间这么多年,遇过最坑的输送设备厂家是啥事儿?欢迎过来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:输送设备厂家怎么选?车间老工程师20年踩坑实记
文章链接:https://www.yxqcspc.com/17374/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
