2026-10-07 07:12:55 分类:商机
上周三早会,销售小李夹着个纸箱子进来,脸白得像车间刮的腻子墙。\n“客户退的,风电偏航器小齿轮,试运行三个月断了三个齿”。\n箱子往会议桌上一墩,带油的齿轮蹭了厂长一裤子。厂长没骂,转头看向技术部:“谁干的?查。”\n查了三天,最后问题出在滚齿工序。当时赶产能,私自把进给量调到了1.8mm每转,比工艺卡要求大了一倍,齿根留了隐形裂纹,跑合几个月就断了。这事说出来都丢人,为了省两个小时产能,赔了几十万,还丢了客户。\n谁都清楚,滚齿是齿轮加工的第一道正餐,出一点错,后面全白干。
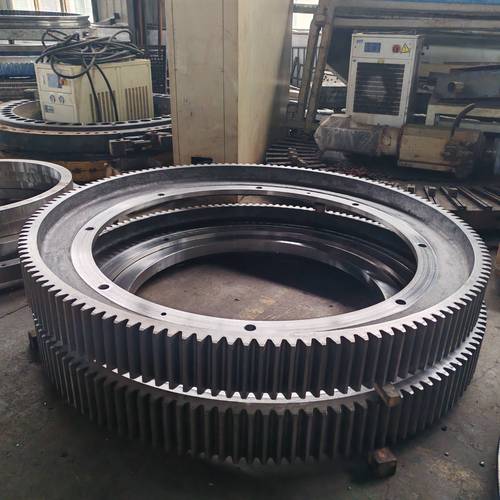 车间报废滚齿加工风电齿轮实物
你不知道的滚齿隐形门道
\n很多新手觉得,滚齿不就是滚刀转着切齿形吗?有啥难的。\n说实话,干了20年我都不敢说摸透了。\n原理说穿了就是齿轮啮合,滚刀相当于一个螺旋角很大的蜗杆,跟被切齿轮做啮合运动,一点点切出齿形。但是里面的讲究,能卡死九成新手。\n滚刀装上去,安装角偏差不能超过0.02度,差一丝,齿形就歪了,后面磨齿都救不回来。粗滚的总吃刀量,一般控制在1-1.2mm,分三次走刀最稳,精滚留给磨齿的余量一般在0.08-0.12mm之间,留多了磨齿费时间,留少了滚齿的刀痕去不掉。\n现在行业里主流就两条路线:干式滚齿和湿式滚齿。吹得最凶的就是干式,说环保不用切削油,精度还高。\n不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?\n干式滚刀全是涂层硬质合金的,采购成本是湿式高速钢滚刀的三倍,而且对机床刚性、刀具涂层要求极高,只有月产几千件的批量订单,摊下来成本才比湿式低。小批量、定制件,尤其是大模数齿轮,谁用干式谁亏。\n我见过好多厂,展厅里放着干式滚齿机撑门面,接了小订单,转头就开老湿式机干活,报价还按干式报,赚的就是这个信息差。
不同行当的滚齿,完全是两个活
\n你拿新能源汽车减速器齿轮来说。\n去年我们给国内某新势力做样件,人家要求齿距累积误差不能超过0.01mm,齿面粗糙度要到Ra1.6,跑合10年不能出一丁点异响。我们一开始图便宜,用普通高速钢滚刀干,干五件废四件,要么公差超了,要么齿面有刀纹。后来咬咬牙换了国产涂层滚刀,滚完连剃齿都省了,公差刚好卡着线过,成本反而降了两成。\n要求就是一个准,差一丝都不行。\n换了港口起重的大齿轮呢?完全不一样。\n前年给天津港做吊机的回转大齿轮,模数28,直径快两米了,人家要求就是耐冲击,能重载,精度只要到GB 8级就行,根本不需要汽车那套高精度。我们粗滚完,只磨齿面,留够跑合量,一周就干出来了。要是按汽车齿轮的要求干,工时翻三倍,报价客户根本接受不了,生意直接黄。\n说白了,什么锅配什么盖,适合的才是对的。
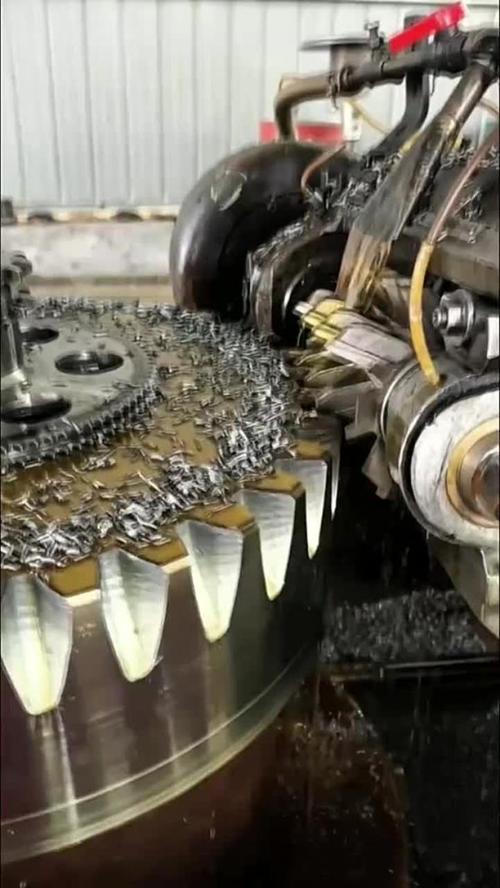 滚齿加工车间正在加工大模数起重齿轮
进口替代风口下藏着的暗坑
\n这几年风电新能源起来了,滚齿加工的订单翻着倍涨。原来高端滚刀全靠买德国的,一把几万块,交货期要三个月,现在国内做的涂层滚刀质量上来了,价格只要三分之一,交货期一周,大部分厂都换了,这确实是实打实的进步。\n不过有个行业内不愿公开的难题,很少有人摆到台面上说。\n现在风电、核电都要超大模数齿轮,模数超过30的大滚齿,国内现行的精度检测标准还是十几年前的旧版,根本没覆盖这么大的模数,很多尺寸公差、形位公差,厂内自检是一套,客户检测又是另一套,两边说不清楚。出了质量争议,全是制造厂背锅,打官司都没标准可依。\n之前隔壁厂交了一批35模数的风电齿轮,厂内测精度合格,客户那边测出来齿距偏差超了0.05mm,直接退了全批,赔了两百多万,找谁说理去?\n标准滞后,就是悬在所有做大件的制造厂头上的刀。\n昨天我去滚齿工位,看见新来的小徒弟蹲在那调机,调了半小时还没对准千分表,我过去给他拧了两圈,告诉他我师傅当年教我的土话:滚齿滚齿,三分刀功七分调机。\n理论说一千道一万,不如你亲手调十台机。\n你们厂里干滚齿,碰到过哪些离谱的精度争议?欢迎同行唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年滚齿加工:那些课本上没教过的实操实话
文章链接:https://www.yxqcspc.com/17382/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
