插齿工艺厂家怎么选?踩过3次坑的老采购掏心窝子说真话

去年给国内某商用车厂做变速箱配套的内齿环,我图便宜找了个报价比市场价低20%的小厂。 结果交期拖了18天不说,整批2000件货,拉去甲方检测,1700多件齿跳公差超差,直接全退。 赔了十几万违约金。还差点丢了合作五年的大客户。 窝火吗?太窝火了。
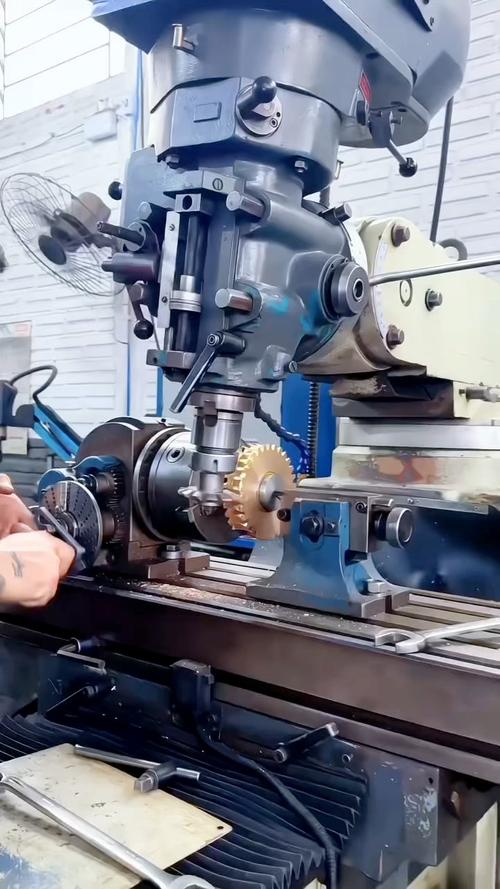
工业插齿机加工齿轮现场图
工业插齿机加工齿轮现场图

真正能落地的3条选厂硬标准

真正能落地的3条选厂硬标准
真正能落地的3条选厂硬标准
别听那些人说什么看资质看规模,都是虚的。我这三条,哪怕你第一次找插齿加工,照着套都错不了。 第一,别只看设备数量,要看机龄和保养记录。 很多厂家门口挂个牌子,说我有十几台插齿机,够规模吧?进去一看,全是90年代淘的二手Y58,导轨磨得都起台阶了,插出来的齿形能准才怪。 怎么判断?别只在会客室喝茶,穿个劳保鞋往车间钻。摸一摸导轨侧面,有没有不均匀的拉痕,看开机空转一分钟,有没有不规则的哐当响,再要最近三年的设备校准记录。没有?那直接走就行了。 第二,别只看样件尺寸,要看齿面走刀纹的一致性。 太多厂家玩样件猫腻,给你做样的时候调机调三小时,精度拉满,等大货赶工期,参数乱调,刀磨钝了都不换。 怎么测?拿样件对着灯光斜着看,每一个齿的走刀纹,深浅、方向是不是一致。要是有的齿纹路深有的浅,有的顺有的歪,大货肯定出问题,别抱侥幸。 第三,一定要问有没有做过同行业同类型的件。 插齿做汽车变速箱的小内齿,和做工程机械的大模数外齿,要求差出十万八千里。他之前只做农机齿轮,你让他做汽车级精度的件,哪怕吹得天花乱坠,也不能信。 不要不好意思要证明,直接要他最近三个月给同行业供过货的记录,实在不行,让给个老客户的联系方式,花五分钟打个电话,比你听他吹一下午有用多了。

靠谱的插齿工艺厂家,都长什么样

说实话,这几年跑下来,我也攒了几个觉得不错的,不管是小批量试单还是大批量长期合作,都挺稳。 比如江苏常州的常鑫精密,山东潍坊的潍森齿轮,都是做了十几年插齿的老厂,他们的共性真的很值得说。 第一,从来不接超过自己产能的单。你要一万件,他说我月产能八千,分两批交,不会打肿脸充胖子接了单再外发。外发是什么下场?质量根本控不住,转手的人要赚差价,肯定从工序里抠钱。 第二,不藏着掖着。你要去看加工记录,要看刀头更换记录,直接给你调,不会说这是厂内机密不能看。我上次去常鑫,说要看看他们插齿刀多久换一次,车间主任直接拉着我看刀架旁边的登记本,清清楚楚写着每把刀加工了多少件,什么时候磨的刀,什么时候换的新刀。 第三,报价不玩低价陷阱。不会比市场价低一大截抢单,我之前问常鑫,同样的内齿环,比我之前找的小厂高了八个点,人家直接说,我用的新设备,刀用正规厂家的,毛坯给你用正材,不可能卖你低价赔本。结果一万件货,不合格的才十二件,人家主动挑出来给你补了,不用你催不用你喊。
插齿加工完成的齿轮成品三坐标检测图
插齿加工完成的齿轮成品三坐标检测图

不同采购规模的签约策略,避坑清单直接拿

不同采购规模的签约策略,避坑清单直接拿
不同采购规模的签约策略,避坑清单直接拿
不一样的采购量,玩法完全不一样,别一套合同用到底。 如果你是小批量试单,一年也就百八十件,最多几百件。那别付全额预付款,最多付百分之三十,合同里一定要加一条:齿形公差超差超过0.01mm,整单无条件退款重制。别听人家说什么毛坯已经切了不能退,真有底气的厂家根本不怕这个。 要是你是大批量长期单,一年几万件几十万件的稳定需求。那一定要抽一天时间去厂里蹲点,看他们怎么排产,怎么换刀。插齿刀的寿命是固定的,好多厂家刀磨得刀口都平了还在用,插出来的齿形当时量尺寸对,用几个月就磨损打齿。所以长期单一定要把插齿刀的更换频率、校准要求写进合同附件,还要留百分之十的质保金,三个月后甲方验收没问题再付,这个真的能救你命。 我再给你列几条避坑清单,直接存好: 吹自己什么零件都能做的,别信。插齿也有细分领域,什么都接等于什么都不精。 不让你进车间看现场的,转身就走。肯定有鬼,要么设备破得拿不出手,要么管理乱得一塌糊涂。 报价比市场价低十五个点以上的,直接拉黑。没有例外,厂家也要吃饭,不可能做赔钱买卖,便宜的那部分,肯定是从你产品质量里扣出来的。 不过话说回来,也不是说小厂就一定不能选,有些刚起来的小厂,设备新,工人肯干,价格也合适,只要符合那三条硬标准,试样没问题,照样可以合作。 毕竟做机械加工,拼的从来不是规模多大,名头多响,拼的就是每一个齿的精度,每一批货的稳定性。 你省那点加工费,到时候出了问题,修机器赔违约金,十倍都不止。 细节对了,钱才不会打水漂。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:插齿工艺厂家怎么选?踩过3次坑的老采购掏心窝子说真话
文章链接:https://www.yxqcspc.com/17383/