2026-10-07 07:53:46 分类:商机
上周整理旧质量台账,翻出去年那批退回来的变速器齿轮。
整箱货堆在车间角落,落了半公分灰。质检老张叼着烟卷踢了踢箱子:“三千公里就啸叫,你说去哪说理。”
拆开挑了一件上检测仪,齿向线直溜溜的。一点鼓度都没留。我当时拍着脑门骂自己,怎么就把剃齿修形这步给放缩水了?
赶产能抢交期,班组长说先凑活一批,这下好了,整批报废,赔了小一百万。
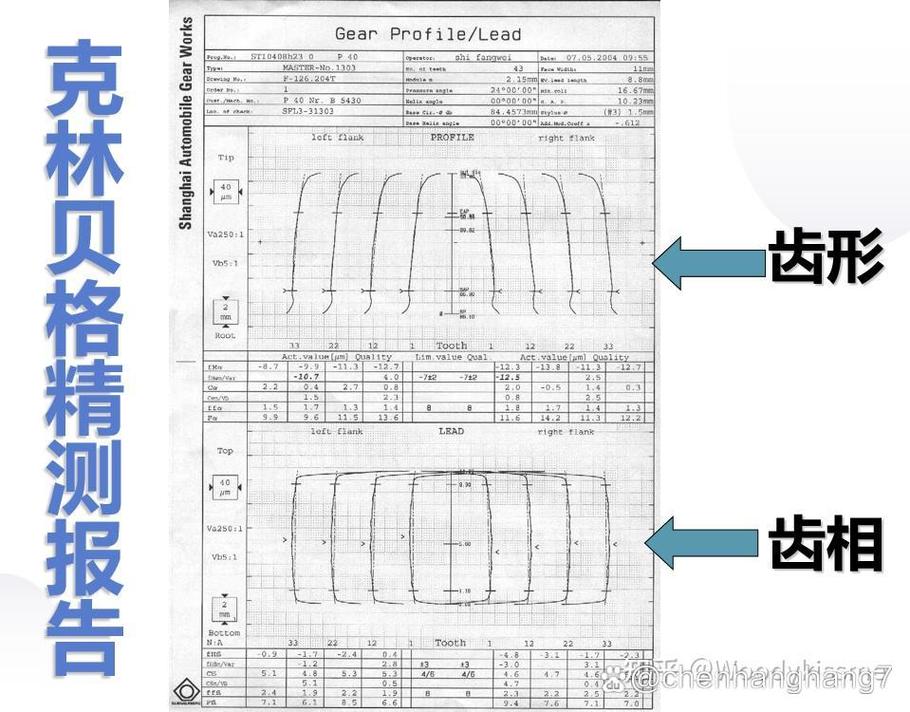 汽车变速器齿轮剃齿修形齿形检测图
你以为剃齿只是光面?修形才卡脖子
很多新手觉得,剃齿不就是把滚齿拉荒出来的齿面打光么?
错得离谱。滚齿留的余量,就是给剃齿修形变活用的。
剃齿修形本质就是,根据齿轮啮合的受力变形,提前把齿形修成适配的样子,避免受力后接触不均,要么啸叫要么偏磨。
说实话,干了这么多年,我手里卡死的三个数,从来没变过。
乘用车变速器斜齿轮,齿向鼓度一般要卡在0.015-0.02mm之间,差半丝都不行。齿顶修缘量一般控制在0.03mm,多了齿根受力过载,少了会碰边缘啮合。修形后的压力角偏差,不能超过0.5度,过了啮合侧隙就不对,转起来就晃。
现在主流两条路线,有人用预修形剃齿刀,有人用数控剃齿走刀修形。
预修形刀好啊,批量加工稳得一批,每件的误差都不会超一丝。但是一把进口预修形刀,三万多块,只能加工一千多件,换刀还得调大半天,成本压死人。
数控走刀修形就不一样,用普通直齿剃刀就能改,刀钱省三分之二,换产品只要改程序就行,灵活得很。不过话说回来,对操作工的要求太高,参数调不对,整批就废,新手根本玩不转。
行业内通常不说但实际在做的妥协是什么?
很多中小厂接了低价单,就把要求的鼓度砍一半,0.02改成0.01,甚至干脆不修,跟主机厂说“跑合之后自然就出鼓形了”。其实就是蒙事,用个两三年不出问题算运气,出了问题就是大麻烦。
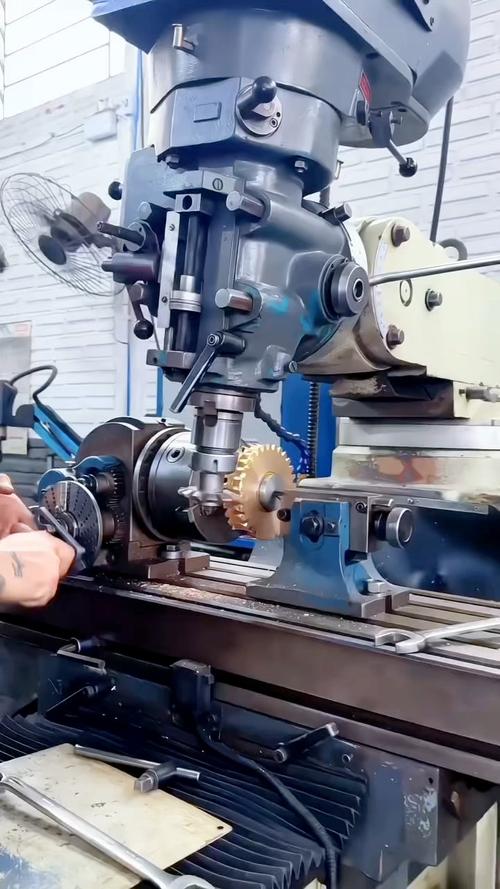 车间数控剃齿机加工齿轮修形现场
不同行当,修形的路子差十万八千里
去年给新能源主机厂做驱动桥齿轮。
人家要求NVH噪音不能超55分贝,我们一开始按传统燃油车的参数修,做出来测了三次,都超了3分贝。甲方驻场的工程师盯着我,明天就要给结果,我那一夜没睡。
后来抱着试试的心态,把齿向鼓度加了0.008mm,再测,直接降到52.2分贝。刚好过线。你说邪门不邪门?新能源电机转速比燃油车高两千多转,一点点修形差,噪音就差出一大截。
另一个案子是风电偏航齿轮。
偏航齿轮成天带着机舱转,受力天生偏一边,用不了两年就一边磨穿了。之前客户找我们,要求解决偏磨问题。
我们给做了楔形齿向修形,齿的一端比另一端多修0.04mm,刚好抵消安装带来的偏载。上次去风场回访,那批齿轮跑了五年,齿面接触区还保持八成以上,比之前不修的寿命翻了一倍还多。
说白了,你做低转速重载的,修形就往抗偏磨走,做高转速的,就得往降噪音走,哪有什么通用的参数?
新设备换了好几台,坑还是那个坑
 新设备换了好几台,坑还是那个坑
这两年国产数控剃齿机起来了,在线检测修形一体化,剃齿刀也实现进口替代了,好多人说这下剃齿修形不难了。
可行业里有个不愿公开说的难题,至今没解决。现在的国标,只要求你测齿形齿向的误差精度,但是修形后的接触区分布、啮合噪音的对应关系,根本没有统一的量化标准。
全靠主机厂的工程师手感,说你这个修形不对,你拿出符合国标的检测报告也没用,人家就是不让过。很多小厂按国标做出来的产品,数据全合格,就是用起来不行,你上哪说理去?
标准滞后这么多年,坑了多少想做进口替代的小厂,没人统计。
我天天在车间转,下班之前都会去剃齿工位看两眼。
干了这么多年,我最信服的一句经验就是:剃齿修形,差一丝,差千里。
图纸给的参数是死的,钢材淬火变形是活的,机床间隙是活的,你不跟着实际情况微调,怎么可能出好活?
对了,问同行一句,你们现在修形,是完全按图纸参数走,还是会根据每炉料的变形自己悄悄调?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年齿轮加工,我才懂剃齿修形根本不是锦上添花的工序
文章链接:https://www.yxqcspc.com/17384/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
