上个月早班,我刚换完工作服,调度就拽着我往三车间跑。
三根退回来的495曲轴,直溜溜摆在地沟边。轴颈全是细碎暗磨痕,摸上去拉手。
班长一口咬定是进口砂轮批次不对,换了两块还是出问题,停机三天,损失小两万。
我绕着磨床转了半圈,走到角落配液桶那瞅了一眼。直接蹲下来了。
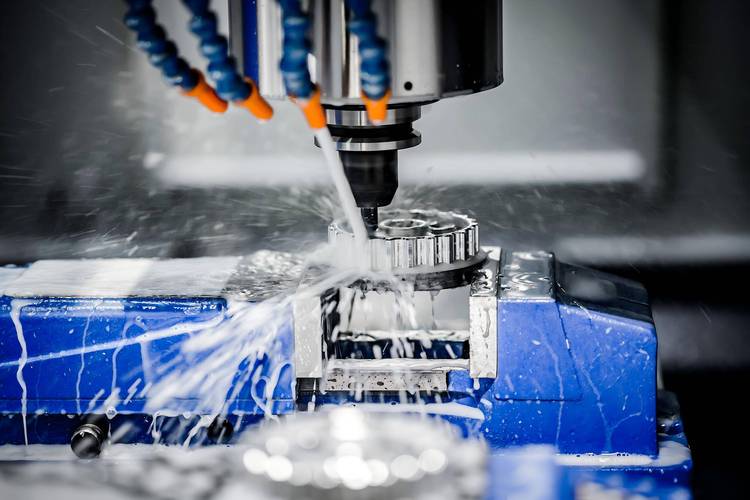
半格刻度错了就是几万块损失
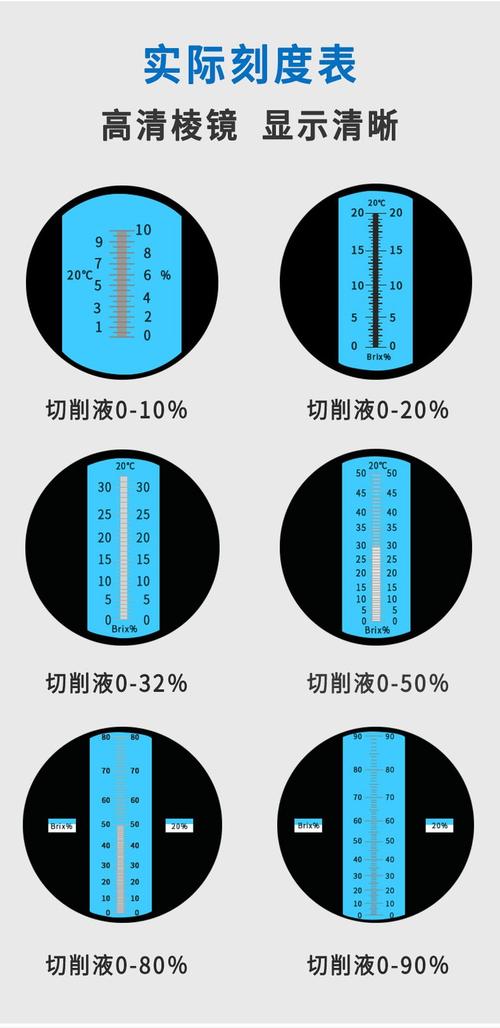
拿折光仪滴了一滴,读数直接蹦到21。
新来的小徒弟看错了刻度,把要求的1:20配成了1:5。浓度差四倍,精度差一丝,这不撞鬼才怪。
很多人觉得切削液就是个冷却润滑的配角,配多配少差不了哪去。也就新手会犯这种错?不对,老司机翻船的也不少。
说实话,配液这活,看起来简单,拎着桶往水里倒就行。里面的门道,真能决定一批活的死活。
切削液配比核心,就是润滑和冷却的平衡。浓度太低,润滑不够,容易烧刀拉活;浓度太高,不光浪费钱,还粘屑堵砂轮,起泡堵管道。
现在市面主流就两类,乳化型和全合成型,各有各的讲究。
乳化型靠油份润滑,成本低,适合中低速切削磨加工。合适浓度一般在3%到10%之间。
缺点就是容易变质发臭,硬水里面容易析皂,稳定性差。
全合成型没有矿物油,靠添加剂起作用,冷却好,寿命长,不发臭,适合高速大吃刀量加工。重切削要求浓度不低于8%。
缺点就是贵,润滑性不如乳化,配比不对还容易腐蚀机床导轨。
配比里藏着行业没说透的妥协
两种路线各有优劣,很多厂选的时候,都会看自己的加工要求来。
不过话说回来,行业里心照不宣的妥协,估计不少人都不说。
不管是乳化还是全合成,厂家给的推荐浓度,都是最高保障浓度。就是你按这个配,肯定不出问题,但是成本也上去了。
百分之九十的中小厂,都会偷偷把浓度降两到三个点。
降一点浓度,肉眼看不出区别,一吨切削液能当一吨半用,一年省下来几万十几万太正常了。
只要不是精度要求特别高的活,短时间根本出不了事。等磨痕、烧刀出来,已经攒了大半个月的活了,谁也想不到是当初配液降了点浓度。
我见过最狠的厂,把要求8%的全合成配到3%,干了半年,最后机床丝杠锈死了,换丝杠花了二十多万,省的那点钱连零头都不够。
做汽车曲轴磨加工,要求轴面粗糙度Ra0.8以下,润滑优先,用乳化液就得卡准5%的浓度。
你要是贪便宜降到3%,润滑不够,轴面出拉痕;要是加到10%,粘砂轮,就像这次出事,怎么调砂轮都没用。
做航空钛合金结构件拉荒,一刀下去十几毫米,发热量上千度,冷却优先,就得用不低于8%的高浓度全合成。
前年我们给航天厂做外加工,新来的调度觉得全合成太贵,偷偷配成4%,干了不到八个活,三把进口刀头全烧蓝,一千多一把打了水漂,还赔了五万延期违约金,说多了都是泪。
不同的活,配比真的不能死搬硬套。干铝和干钢不一样,干粗活和干精活不一样,夏天和冬天还不一样呢。
新标准赶不上车间新变化
现在都推绿色制造,进口替代,很多原来用进口切削液的厂,都换国产生物基的了。
生物基可降解,环保能过审,价格还便宜一半,本来是好事。
但是新问题来了,生物基切削液的配比,和传统矿物基不一样,一般要比传统的高1到2个点,很多厂还是按老经验配,结果出了不少问题。
还有个行业不愿公开的难题,现在的标准真的跟不上趟。
国内现行的切削液配比标准,还是十年前编的,只要求浓度落在某个范围,半个字都不提水质对配比的影响。
北方很多地方自来水硬度超过300ppm,配乳化液就算浓度对,不加软水剂,不出三个月,管壁就结一层皂垢,堵死过滤器,换滤芯都换不起。
南方软水多,配液容易起泡,浓度越高泡越多,你还得额外加消泡剂,这些都是踩坑才知道的事,标准里根本没提。
我现在每天转车间,都要绕到配液桶那瞅一眼刻度。
干了二十年,最深的体会就是我们老师傅传的那句土话:配比多一度费钱,少一度闯祸。
别小看那半格刻度,那都是前辈踩坑踩出来的经验。
你们车间配液,是死按比例兑,还是跟着活调?有没有过因为配比错了栽的跟头?
