去年深秋跟昆山做精密模具的张总喝茶,他烟灰弹了一桌子,说刚赔了客户三十六万。整批汽车模具镶件,差了两个丝。就因为主轴热伸长没控制住。开机三个小时,主轴温度涨了八度,伸长量飘出去了,程序里的预设补偿根本不对。好好的一批活,全废了。原厂说「这是正常物理现象」,卖配件的商家说「你自己不会调」,找谁都没用。这不,几十万打了水漂。
这几年跑机床厂,见过太多栽在主轴热伸长厂家上的。要么是买了便宜货,补偿不准,用三个月就漂移;要么是买了大牌进口货,出问题等配件等半个月,停工停到吐血。
踩坑踩出来的三条硬选厂标准
别上来就问价格。报价差个两三千,真出问题,亏的是几十万。我把能落地的判断方法列出来,你对着查就行。
第一个,看他敢不敢上门做现场预补偿标定。很多小厂家都是拿实验室里测出来的通用曲线给你,直接装完就走。可你车间的常年温度是多少?你一天开机十几个小时,主轴温升跟每天开两小时的能一样吗?靠谱的厂家,会带着传感器上门,测你连续开机四小时、八小时的温度变化,现场调补偿曲线,匹配你的实际工况。这一步,懒不了,偷工的厂家直接pass。
第二个,找他要近三个月同工况的实际案例。别听他说我给多少大牌机床做过配套,那是大路货,跟你的工况不沾边。你做3C高光切削,主轴转速几万转,温升快,就要找做过同类型加工的厂家。你做重型模具切削,主轴转速低但扭矩大,热变形规律完全不一样。让他拿出货记录,哪怕打码,也要能看到客户行业、交货时间,编不出来的。
第三个,问清楚售后上门时间。说什么全国联保都是虚的,你就问,出问题了多久能到现场。珠三角的厂家,能不能24小时到珠三角的客户厂里?长三角的能不能24小时到长三角的车间?别扯什么走流程派单,转三手才找到师傅,等师傅来了,你停工三天,亏的钱够买两套新的了。
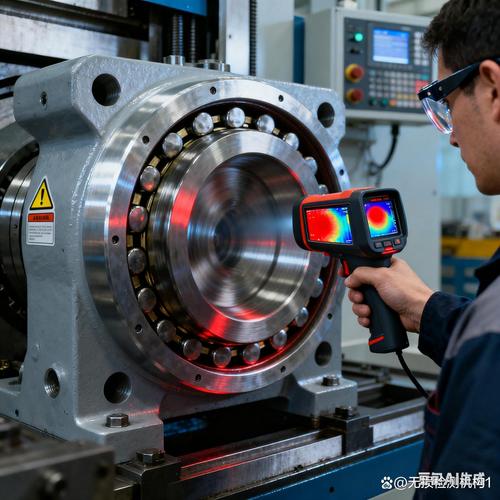
靠谱的主轴热伸长厂家,长这样
我接触过这么多厂家,真正能做得好的,就两类。
一类是老牌机床厂配套出身的原厂供应商。比如江苏的苏准精密,原来就是给国内一线机床厂做主轴配套热补偿组件的,一做就是十几年。人家手里攒了上千种主轴的原始热特性参数,不是那种半路出家的贸易公司能比的,拿过来就能匹配,不会出什么大错,稳定性够。
另一类是专做细分领域的定制厂家。比如广东东莞的鼎泰工控,十几年来就盯着3C高速雕铣、手机边框高光加工这一块,对主轴热伸长的变化摸得门清,甚至能把误差控制在0.5个丝以内,专门吃这一碗饭,精度比很多大路货强太多。
那种什么单都接,什么领域都能做,报价比同行低三分之一的,基本都是拿公模组件贴标的小贸易商。出了问题,你连他工厂在哪都找不到。
不同采购规模的签约避坑清单
说实话,不同采购量,玩法完全不一样,坑也不一样。
如果你是终端机床用户,就一两台设备要改,小批量采购。别贪便宜。合同里一定要写上实际加工误差超过承诺值,包退包换包停工损失。别信口头承诺,落纸才有用。我见过太多人图便宜找了小厂家,装完出问题,电话都拉黑了,哭都没地方哭。
如果你是机床生产厂家,批量配套采购,一年要几十上百套。一定要先拿两套试装,放车间跑三个月,夏天测一次,冬天测一次,不同加工时长都测一遍,再批量下单。别拿着厂家给的实验室报告就拍板,实验室的环境跟你车间的环境,差远了。还有,付款条件一定要留10%的质保金,压满一年再付。很多厂家刚装完没问题,用半年补偿就漂移了,有质保金攥在手里,你才有话语权。
不过话说回来,也别迷信进口品牌。我见过不少客户花两倍价钱买进口的热伸长补偿模块,结果人家国内只有一个办事处,换个零件要从海外发,等海关等一个月,机床停一个月,亏的钱都能买十套了。现在国内做的好的厂家,精度真不比进口差,服务还随叫随到,香多了。对吧?
挑厂家,挑的就是踏实,挑的就是出了问题有人给你兜着。别为了省一点小钱,把大生意赔进去。
