2026-10-07 19:17:48 分类:商机
上个月刚上班,就撞见销售抱着个手机蹲在门口骂街。
南方一个客户退回来我们发出去的一台半自动外圆磨,说磨出来的活塞杆一摸全是细密条纹,整批活废了二十多万,要我们赔。
拆了护板一看,我就摇头。进给导轨拉出来,低速走一遍,肉眼看得见一抖一顿。
又是导轨爬行。
为啥好端端的导轨会爬?
很多年轻徒弟以为就是导轨磨坏了,其实根本不是。
爬行的根子,就是动静摩擦系数差。停下来的时候摩擦力大,一动起来摩擦力突然掉下来,机构就一抖,再停再动,就变成了一拱一拱的“爬”。
我干了二十多年,见过的爬行,90%以上都是静动摩擦系数差超过了0.1。
我们刮研导轨,要求每平方英寸至少12个接触点,要是偷工减料做到6个以下,不出半年,百分之百出问题。
还有,进给速度低于0.5mm/min的时候,爬行发生率比5mm/min的时候高12倍。
现在主流就两种路线,滑动导轨和滚动导轨。
滑动导轨刚性足,能扛大吃刀量,价格比同规格滚动导轨便宜一半还多,就是天生容易出爬行。
滚动导轨用滚珠滚柱隔开摩擦面,摩擦差小,低速不容易爬,可刚性差,吃大走刀的时候容易振,加工硬活精度根本保不住。
说实话,行业内通常不说但实际在做的妥协是什么?
很多厂家宣传全机滚动导轨,拿低爬行当噱头卖高价,其实主轴箱下面的承重导轨,还是偷偷用贴塑滑动,只有进给轴那段用滚动,成本降了三分之一,对外还说全滚动低爬行,买家拆机都看不出来,只有用个一年半载才出问题。
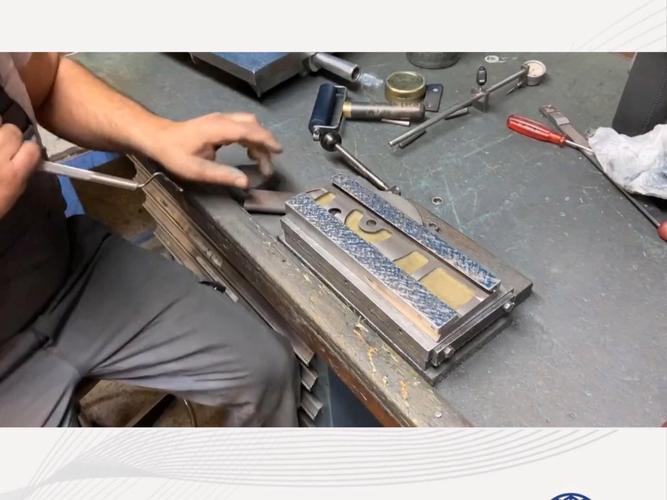 机床滑动导轨刮研接触点涂色检测图
不同行当的要求,差得能吓死人
前年接了一个活,给做光学玻璃的厂做专用精磨床,人家要求0.2mm/min进给的时候,不能有超过0.1微米的抖动,说白了就是一点爬行都不能有。
我当时带徒弟刮了三遍导轨,每遍都用红丹涂色对研,最后接触点稳定在14个每平方英寸,还换了改性的聚四氟乙烯贴塑,把摩擦差降到0.03以内,才满足要求。
一点爬行,镜片的面型误差就超了几十纳米,整个镜片直接报废,人家一片镜片卖大几万,我们赔不起。
换个行当呢?前两年去一家做工程钢筋切断机的厂参观,人家的进给导轨就是普通灰铸铁,连贴塑都不贴,我问你们不怕爬行吗?
人家工程师笑,说我们进给速度都是30mm/min往上,切断钢筋差个0.5毫米根本没人管,有点爬行算什么?一台省1800块,一万台就是一千八百万,够给工人发半年奖金了。
说白了,合适才是最好的,不是越贵越不会爬就越好。
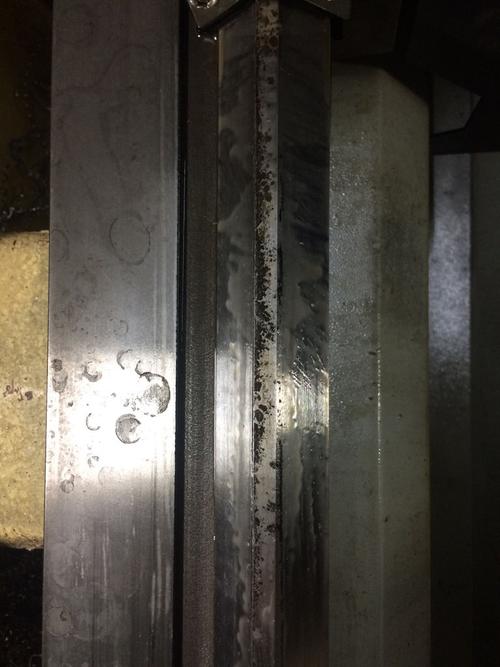 导轨爬行导致精密工件表面条纹实拍图
进口替代潮下,藏着没人愿意说的暗礁
 进口替代潮下,藏着没人愿意说的暗礁
这两年国产导轨起来了,都喊着替代进口,很多客户也愿意支持国产,我是举双手赞成的。
不过话说回来,有个事行业内没人愿意公开说,现在国内的导轨精度标准,都是测静态的尺寸公差、直线度,根本没把低速爬行的动态特性纳入强制检测。
很多国产导轨,静态精度测出来完全达标,甚至比进口的还准,一装上去低速跑进给,立马就爬,你找厂家,厂家说我精度符合国家标准啊,你能怎么办?
客户吃了亏,还只能怪自己装机没装好,没处说理去。
还有现在喊绿色制造,要降能耗,很多厂把导轨润滑油从32号抗磨液压油换成15号的,粘度低了,流量小了,确实省油省电,可粘度低了静摩擦降得比动摩擦快,摩擦差反而变大了,用不了多久就出爬行,这都是捡了芝麻丢西瓜的事。
昨天晚上在车间帮徒弟刮完一个返修的导轨,洗手的时候我跟他说,老辈传下来一句土话:“导轨爬行不是病,爬起来要了命,刮研不到半分力,再好的材料也没戏。”
说实话,现在自动化了,都是数控磨床磨导轨,很多厂连手工刮研都省了,可对付爬行,那点手工找补的功夫,真的是数控代替不了的。
你们有没有碰到过,所有参数都对,所有部件都是名牌,就是莫名其妙出爬行的怪事?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊导轨爬行:藏在机床缝隙里的大问题
文章链接:https://www.yxqcspc.com/17416/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
