上周三后半夜,电话铃炸得我床都晃。
“老陈!三车间那台数控龙门出大事了!”
我套上工服往车间冲,老远就闻见电线烧糊的焦味。
新来的小孩蹲在机床边,烟头扔了一地,头埋得快钻进裤裆里。拉荒铣那个45号钢的大机架,吃刀量开到8mm,排屑没半个小时就堵死了。电机硬生生憋烧了,工件也废了,二十多万打了水漂。
没人敢说排屑器是车间里的核心设备,但堵一次,就能让你半个月的产值打水漂。
别光骂操作工,根子在选型那步就错了
很多人觉得排屑器不就是个运铁渣的传送带?有啥技术含量?
说白了,堵不堵,从你选设备的时候就定了大半。
做钢件加工都知道,中低碳钢的带状切屑,延伸率超过30%,软得像细铁丝,一缠就是一团,什么缝都能钻进去。
不少机床厂配套排屑器,图的是价格低,只按机床工作台宽度放大100mm就做,实际上要留至少200mm的溢屑余量,不然切屑稍微多一点就往外溢,堆在入口分分钟堵死。
夏天更要命,车间温度超过35度的时候,切屑带的油温能到60度,排屑器堵超过15分钟,电机绝缘层就会老化开裂,烧电机都是早晚的事。
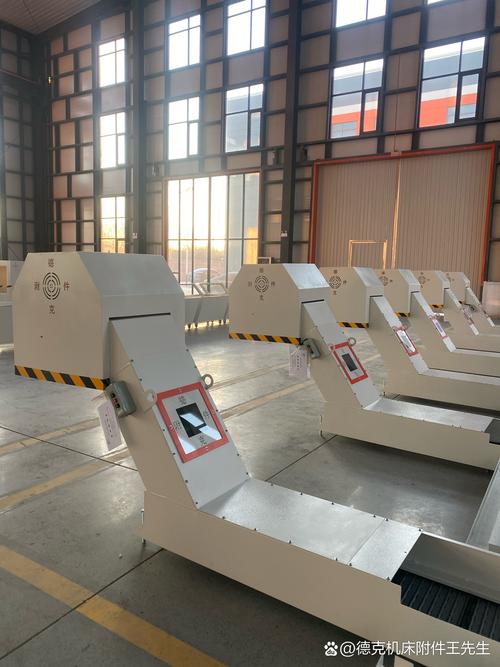
现在主流就是两种,螺旋式和链板式。
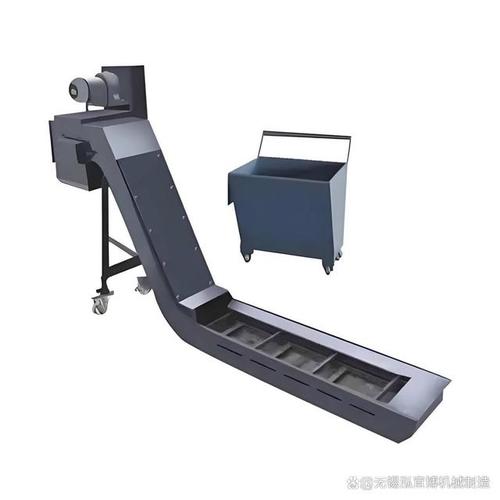
螺旋式便宜,占地小,安装方便,对付碎渣切屑还行,碰到长条带状切屑,基本一卡一个准,缠到螺旋轴上,越攒越粗,直接抱轴。链板式排屑能拉得动长条切屑,不容易卡,但是贵,比同宽度螺旋贵一半还多,安装也占地方。
说实话,行业内通常不说但实际在做的妥协,你猜是什么?
很多整机厂给客户配套,明明客户做的是钢件连续加工,该配大一号链板,为了压中标价格,偷偷换成小一号的螺旋排屑,赚了差价,出了问题就甩锅给操作工,说你没及时清理排屑,反正错都是一线的。
不同行业堵的痛点,根本不是一回事
我干了20年,遇过的堵不下百次,不同行业的堵法,差得十万八千里。
就说精密模具加工,清一色淬硬钢,切屑都是碎小块,天天混着切削油,掉进去慢慢攒成油泥块,粘在链板缝隙里,越积越厚。
上个月广东东莞一个模具厂找我,说他们那台新上的龙门铣,天天堵,每天下班都掏,还是每周要跳停两三次。原来他们选的排屑器,链板网孔是10mm的,碎切屑刚好卡进去,混了油泥就抠不出来。后来我们把网孔改成20mm,底部加一层可拆的滤油网,把泥先滤掉,现在三天清一次都没事,再也没跳停过。
换风电行业就完全不一样。
内蒙那边一个做塔筒法兰的厂子,都是五六米直径的法兰盘,一刀吃下去十几毫米,切屑都是两三米长的带状,原来配的是300mm宽的螺旋排屑,三个月堵了七次,烧了两台电机。
他们原来的问题就是,觉得螺旋便宜,没想到长条切屑一缠螺旋,直接把出口堵死,切屑堆在机床导轨里,还刮花了好几个成品法兰。后来换了450mm宽的链板,入口加了一组高压水断屑喷嘴,把长切屑冲断,现在半个月清一次都稳得很。
说白了,你做什么活儿,就该用什么排屑,哪有万金油的方案?
新风口下藏着看不见的暗礁
现在都搞无人车间智能制造,都说全自动排屑,不需要人守着,不少厂家吹自己的排屑器永远不堵。
不过话说回来,这里头有个行业内不愿公开的难题,就是标准太滞后了。
现行的排屑器行业标准还是十五年前出的,只要求静态排屑能力达标,根本没提无人车间要求的连续运行720小时无堵停的指标。很多厂子上了无人车间,周末放假两天,排屑器慢慢堵了没人发现,最后电机烧了,切屑溢出来刮坏机床导轨,一赔就是几十万,找厂家,厂家拿旧标准说我符合要求,你说理都没地方说。
现在进口替代热,不少国产排屑器打价格战,原来进口排屑器的链板耐磨层是3mm厚,国产很多偷偷减成1.5mm,价格便宜一半,用半年就磨穿,链板掉链,堵的概率直接翻三倍,很多用户只看初期价格,买回来天天掏堵,算下来总成本比进口的还高,哑巴吃黄连。
绿色制造要求切屑回收,现在切屑要分类,不同材质的切屑分开运,排屑器还要防混料,一旦堵了混料,整批回收切屑都得降级卖,损失又是好几万。
我早上刚去车间转了一圈,那个烧了电机的龙门,换了新的排屑器,比原来宽了20公分,小孩现在每天午饭后绕着排屑器走一圈,摸一摸电机温度,掏一下入口的浮屑。
干我们这行,有句土话:排屑器就像车间的下水道,别等漫出来了才通。选的时候多留一寸余量,比买十袋疏通剂都管用。
你们车间遇过最离谱的排屑堵塞事故是什么?评论区唠唠。
